Nuestra maquinaria

Nueve estaciones, de la matriz al envío

Del taller de matricería al envío: las estaciones de producción y acabado que planificamos para su perfil, y lo que revisamos y controlamos en cada una.

Recorrido de producción

¿Por qué estaciones pasa un perfil?

Fabricamos perfiles de aluminio estándar y de sección especial para las necesidades de distintos sectores. Desde el diseño de la matriz hasta la extrusión, y desde los tratamientos de superficie hasta el envío, cada fase de la producción se ajusta a los requisitos técnicos del producto.

Analizamos conjuntamente el plano técnico, la aplicación y los requisitos del pedido para planificar el proceso de fabricación adecuado. Trabajamos con el objetivo de lograr precisión dimensional, calidad de superficie y uniformidad en los pedidos repetidos.

No todos los perfiles pasan por todas las operaciones. El anodizado y el lacado en polvo son opciones de superficie alternativas. Si el mecanizado y el perforado se hacen antes o después del recubrimiento, y si hacen falta cinta y embalaje individual, se planifica según los requisitos técnicos del producto.

  1. Taller de matricería

    La precisión dimensional, la función y la continuidad de producción de un perfil de aluminio empiezan con una matriz bien diseñada. Además de los perfiles estándar, estudiamos solicitudes de secciones especiales según los planos técnicos y los requisitos de uso de nuestros clientes.

    Taller de matricería
    Taller de matricería

    Plano técnico y viabilidad de fabricación

    Las medidas exteriores del perfil, los espesores de pared, las cámaras huecas y los detalles de unión se analizan junto con el sistema en el que se va a utilizar. Los canales estrechos, las paredes finas y las diferencias de espesor dentro de la sección se evalúan en cuanto a su viabilidad de fabricación. En esta fase se concretan las tolerancias solicitadas y los requisitos de superficie.
    Flujo del metal en el diseño de la matriz

    La geometría de la matriz se diseña para que el aluminio avance de forma equilibrada por toda la sección. En el diseño se analizan conjuntamente la estructura de la sección, la aleación elegida y las condiciones de prensado; también se tiene en cuenta el efecto de los tratamientos de superficie posteriores en las medidas de encaje y de unión.

    Producción de prueba y control de la sección

    Las muestras de perfil obtenidas en la producción de prueba se comparan con el plano técnico. Se evalúan las medidas críticas, la distribución del espesor de pared, la rectitud y el aspecto de la superficie; cuando es necesario, se corrige la matriz y se ajusta el proceso.

    Mantenimiento de la matriz y repetición de la producción

    El desgaste y los depósitos que se producen con el uso pueden afectar a las medidas del perfil. La limpieza, el control y el mantenimiento de las matrices forman parte de la continuidad de la producción; para los pedidos repetidos se conservan los datos de sección y de revisión.

  2. Línea de prensa de extrusión

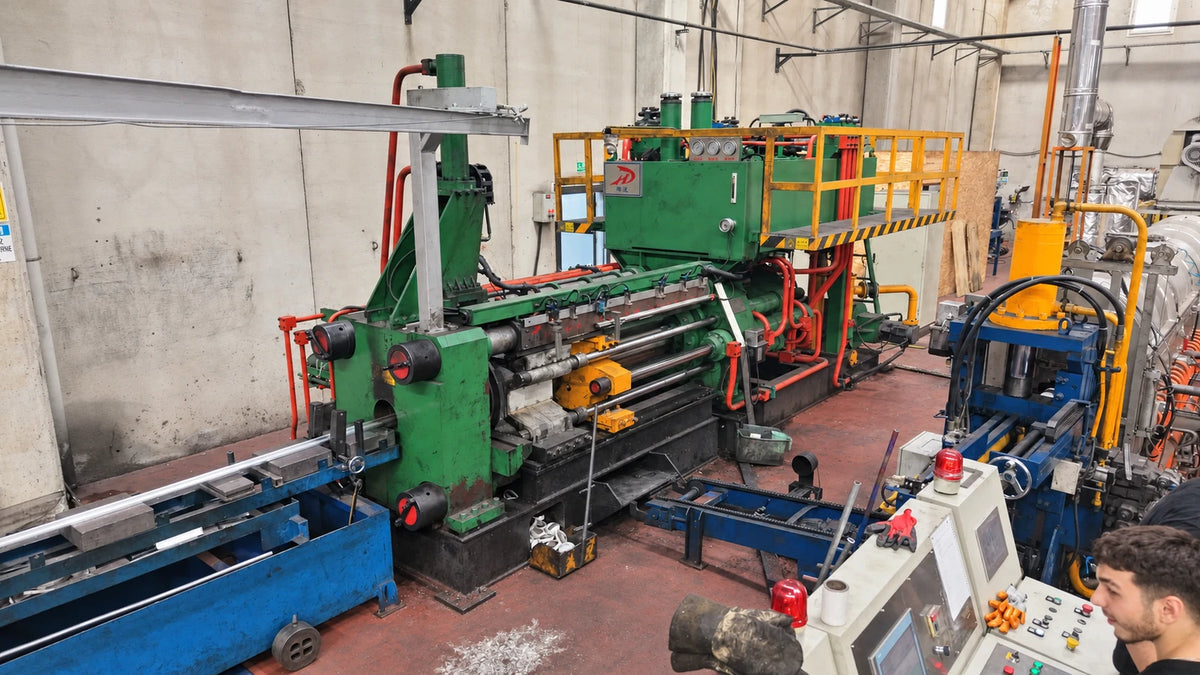
    La extrusión es la fase principal de la producción, en la que el aluminio se transforma en la sección diseñada. El tocho, calentado a la temperatura adecuada, se hace pasar por la matriz con la presión de la prensa y adopta la forma del perfil. Nuestro objetivo es obtener perfiles con las medidas definidas y con características que puedan repetirse en producciones posteriores.

    Línea de prensa de extrusión
    Línea de prensa de extrusión

    Elección de la aleación y preparación de la producción

    La aleación se elige valorando conjuntamente las propiedades mecánicas esperadas, los tratamientos de superficie y el entorno de uso. Antes de iniciar la producción se tienen en cuenta la sección del perfil, las longitudes solicitadas, la cantidad y las operaciones posteriores.

    Prensado controlado

    Durante el prensado, la temperatura, la velocidad de salida y el flujo del material influyen directamente en la geometría del perfil y en la calidad de su superficie. Las condiciones del proceso se ajustan para que las zonas finas y gruesas de la sección se formen de manera equilibrada.

    Enfriamiento y enderezado

    Los perfiles que salen de la prensa se enfrían en las condiciones que requieren la aleación y las propiedades mecánicas buscadas. Con el estirado y el enderezado se eliminan desviaciones geométricas como la curvatura y la torsión.

    Corte a longitud y propiedades mecánicas

    Los perfiles se cortan a las longitudes definidas en el pedido. En las aleaciones tratables térmicamente, las propiedades mecánicas se mejoran mediante el envejecimiento; tras los controles de longitud, sección, rectitud y superficie, los perfiles pasan a la fase siguiente.

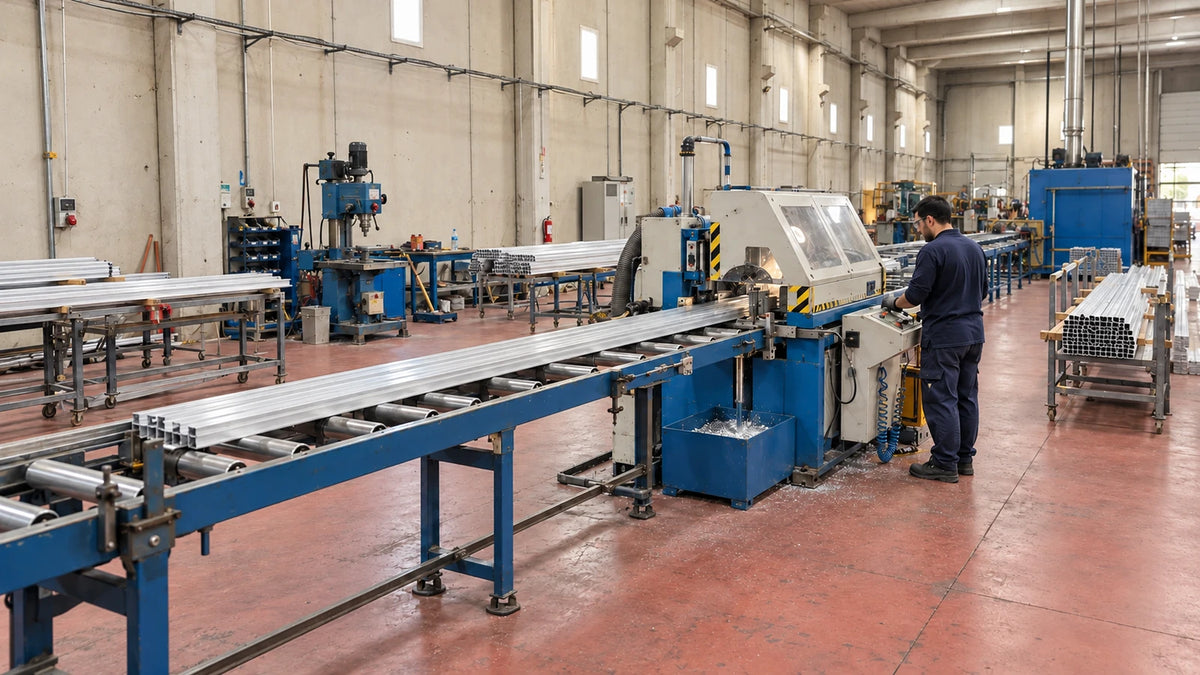
  3. Línea de mecanizado

    El mecanizado prepara el perfil extruido con las medidas y los detalles que requiere su uso final. Los cortes a longitud y en ángulo, los detalles de unión y otras solicitudes de mecanizado se planifican a partir del plano técnico. Los modelos que necesitan perforado en serie de las aletas pasan a la línea de prensas excéntricas.

    Línea de mecanizado
    Línea de mecanizado

    Planificación de operaciones según el plano técnico

    Las zonas a mecanizar, las cotas de referencia y las tolerancias se concretan antes de la producción. En los productos que necesitan varias operaciones, el orden se establece teniendo en cuenta la relación entre las medidas.

    Cortes a longitud y en ángulo

    Los cortes se planifican según los requisitos de longitud y ángulo del plano técnico. Sobre todo en secciones abiertas y de pared fina, apoyar bien la pieza ayuda a reducir las desviaciones de medida y las deformaciones.

    Detalles de unión y de mecanizado

    Los detalles de montaje y de unión se valoran según la estructura de la sección y el uso previsto. Los productos que necesitan una serie regular de taladros en las aletas se procesan además en la línea de prensa excéntrica con la matriz adecuada.

    Control final y protección de la superficie

    El orden del mecanizado se define según el recubrimiento de la superficie y las condiciones de uso final. En las piezas terminadas se controlan la longitud, la posición de los taladros, las superficies de corte y la forma general.

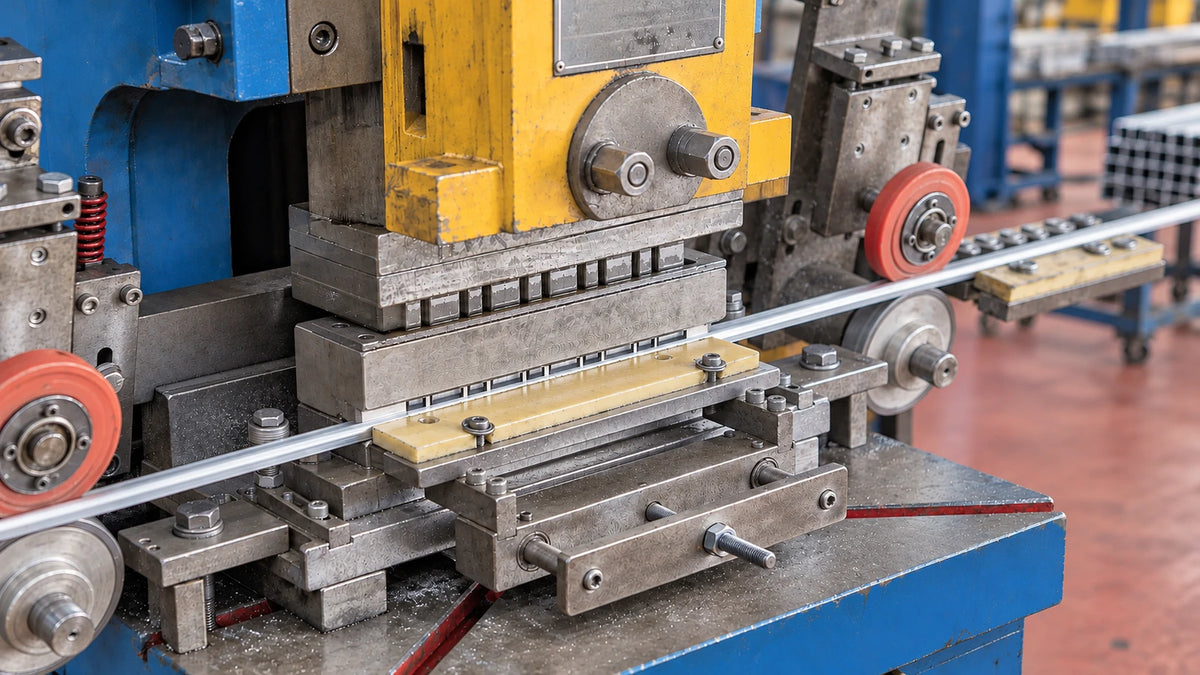
  4. Perforado de aletas con prensa excéntrica

    En las aletas de los perfiles de aluminio con aleta realizamos taladros y aberturas adecuados al uso del producto. El perfil avanza de forma controlada y se perfora con un juego de punzón y matriz adecuado a la sección.

    Perforado de aletas con prensa excéntrica
    Perforado de aletas con prensa excéntrica

    Matriz de perforado adecuada a la sección

    Se valoran conjuntamente el ancho de la aleta, el espesor de pared y la forma de taladro deseada. La matriz y los ajustes se definen según la geometría de cada perfil.

    Separación regular entre taladros

    La forma, la posición y la separación de los taladros se planifican según el modelo de producto. Con los ajustes de avance y alineación se busca una serie de taladros regular a lo largo del perfil.

    Conservación de la forma del perfil

    Durante la operación, el perfil se conduce con guías y apoyos adecuados. El avance se controla para que las aletas no se aplasten ni se doblen y el perfil no pierda su rectitud.

    Control de taladros y rebabas

    Al final de la operación se controlan la abertura, la posición y los bordes de los taladros. Tras el desbarbado necesario, el perfil queda listo para la siguiente fase de producción.

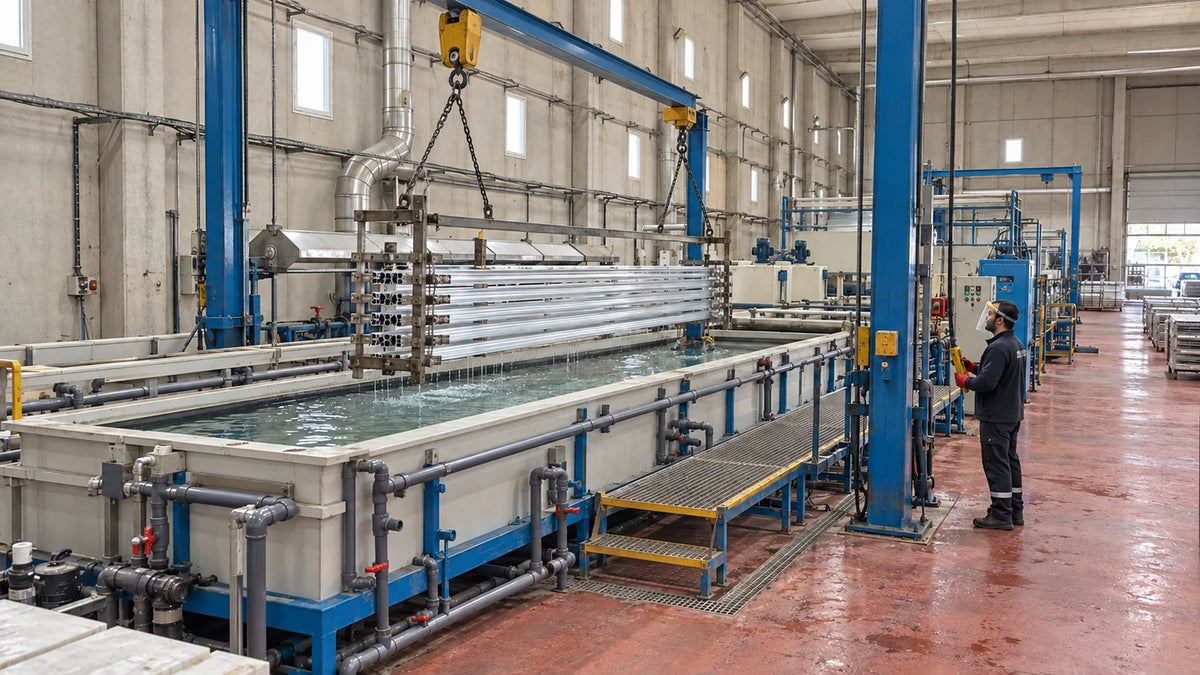
  5. Línea de anodizado

    El anodizado es un proceso electroquímico que forma una capa de óxido controlada sobre la superficie del aluminio. Esta capa, integrada en el propio metal, aumenta en condiciones adecuadas la resistencia a la corrosión y al desgaste y conserva el aspecto metálico del aluminio.

    Línea de anodizado
    Línea de anodizado

    Preparación de la superficie

    Antes del anodizado, la superficie del perfil pasa por fases de limpieza y pretratamiento. Como el anodizado deja visible el carácter superficial del metal base, la calidad inicial de la superficie del perfil determina el aspecto final.

    Capa de óxido controlada

    Las propiedades de la capa de óxido se definen según las condiciones de uso del producto. El espesor del recubrimiento, los requisitos de superficie y la función técnica de la pieza se valoran conjuntamente; se tiene en cuenta el efecto del recubrimiento en las medidas de las zonas de encaje y de unión.

    Color y uniformidad de la superficie

    La elección entre anodizado natural o en color se hace según el aspecto deseado y la idoneidad técnica. Como la aleación, la preparación de la superficie y las condiciones del proceso pueden influir en el tono final, el color se acuerda sobre una muestra.

    Sellado y control final

    Con el sellado previsto en el plan de proceso se cierran los poros de la capa de óxido. En el control final se evalúan el aspecto, la coincidencia de color y las propiedades del recubrimiento; los perfiles se preparan para la fase siguiente con un embalaje que protege su superficie.

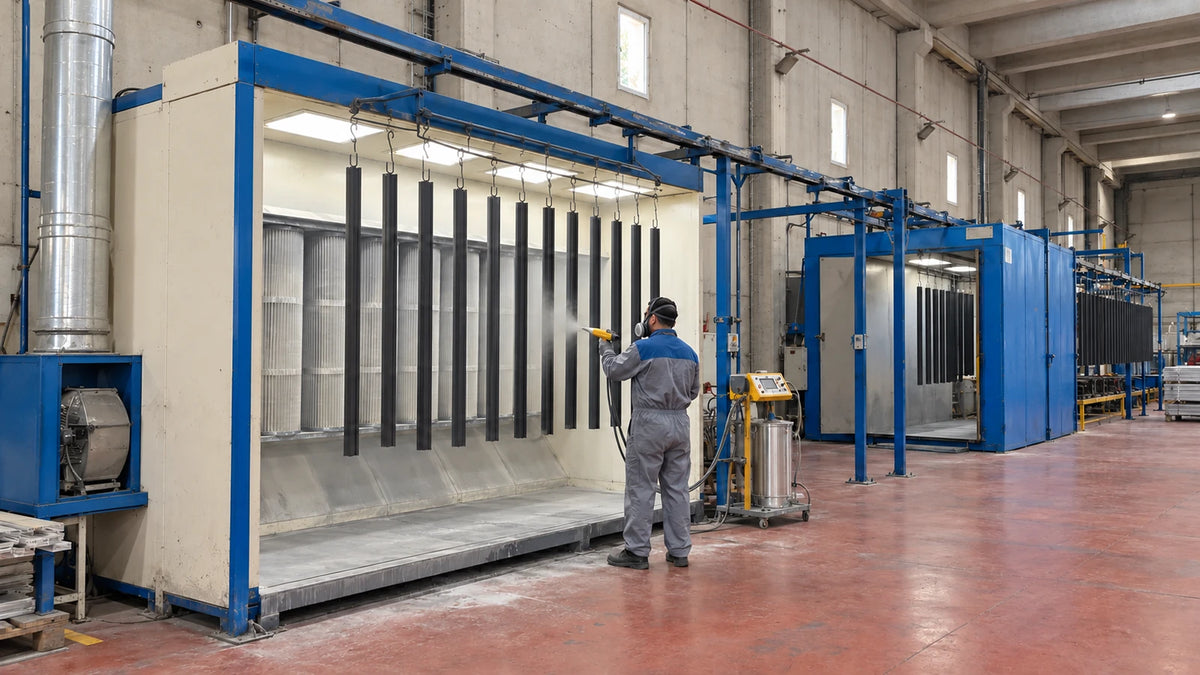
  6. Instalación de lacado en polvo

    El lacado en polvo es un método de recubrimiento que da color y textura de superficie a los perfiles de aluminio. Las partículas de pintura se aplican electrostáticamente sobre la superficie y se polimerizan en el horno en las condiciones adecuadas para formar la capa de recubrimiento.

    Instalación de lacado en polvo
    Instalación de lacado en polvo

    Definición del color y del sistema de recubrimiento

    Las opciones de color se valoran según las referencias RAL y los requisitos del proyecto. Además del código de color, se concretan el grado de brillo, la textura de la superficie y si el producto se usará en interior o en exterior.

    Preparación de la superficie antes del recubrimiento

    Eliminar de la superficie el aceite, la suciedad y los residuos no deseados es la base del lacado. Tras el pretratamiento, los perfiles se aclaran y se secan; esta preparación favorece la adherencia de la pintura y el rendimiento del recubrimiento.

    Aplicación electrostática y polimerización

    El polvo se adhiere a la superficie gracias a la carga electrostática; las esquinas, los canales y los entrantes de la sección se revisan para comprobar el reparto del recubrimiento. Los perfiles se polimerizan a la temperatura y durante el tiempo que exigen las condiciones técnicas de la pintura.

    Control de la superficie y coincidencia entre piezas

    En los perfiles lacados se evalúan el aspecto, el color, el brillo y la uniformidad del recubrimiento. En las zonas de encaje y montaje se tiene en cuenta el efecto del espesor de pintura en las medidas funcionales; para los pedidos repetidos se conservan los datos de color, textura y brillo.

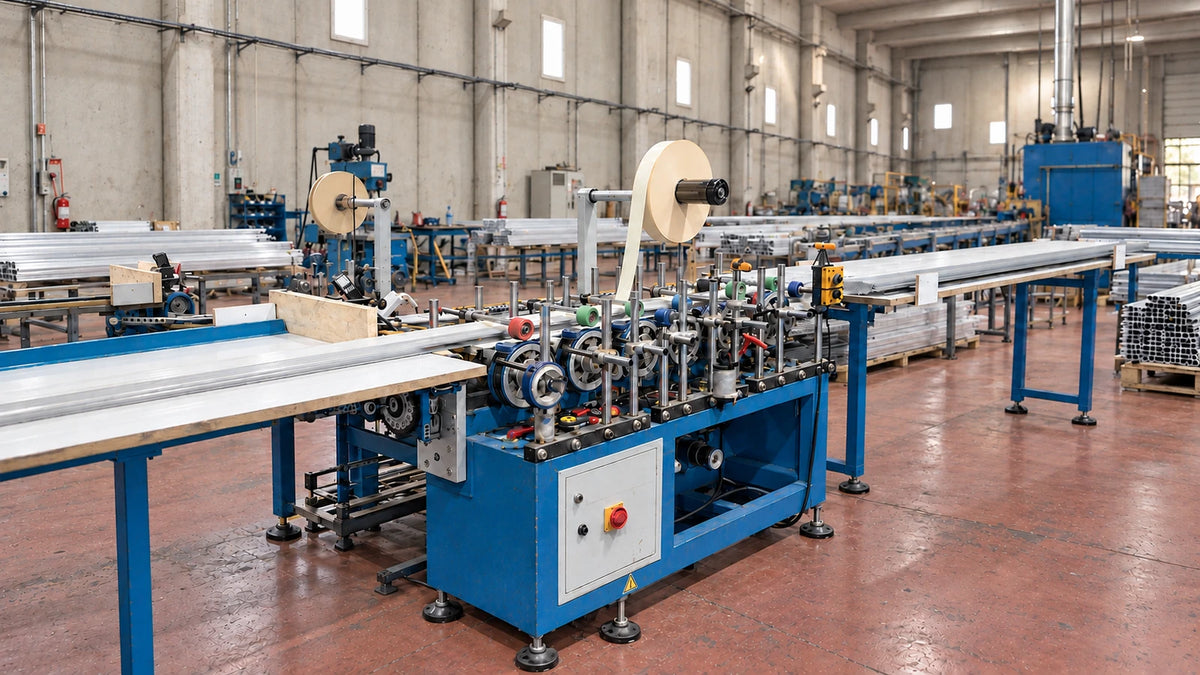
  7. Protección de superficie y cinta adhesiva

    Según su uso, preparamos los perfiles con una película protectora de superficie o con una cinta adhesiva que facilita el montaje. El tipo de cinta, su ancho y la superficie en la que se aplica se definen según el recubrimiento y el uso del perfil.

    Protección de superficie y cinta adhesiva
    Protección de superficie y cinta adhesiva

    Película protectora de superficie

    Se aplica una película que ayuda a proteger la superficie decorativa contra el roce durante el transporte, el almacenamiento y el montaje. La adherencia y la facilidad de retirada de la película se eligen según el recubrimiento del perfil.

    Cinta adhesiva para el montaje

    En los modelos diseñados para montaje con cinta se aplica cinta adhesiva o de doble cara sobre la superficie correspondiente. La elección se hace valorando conjuntamente el recubrimiento del perfil, la superficie sobre la que se pegará y las condiciones de aplicación.

    Superficie limpia, aplicación uniforme

    Se comprueba que la superficie de aplicación esté limpia y seca. Mientras el perfil avanza entre las guías, unos rodillos presionan la cinta de forma uniforme sobre la superficie a lo largo de la línea definida.

    Alineación de la cinta y control de la superficie

    Se controlan el ancho, la posición y el contacto de la cinta con la superficie. Se revisan las arrugas, los sobrantes en los bordes y las zonas sueltas; después el perfil pasa a la fase de embalaje.

  8. Embalaje individual de perfiles con film retráctil

    Cada perfil pasa por separado por la máquina y se embala con film. El embalaje individual ayuda a reducir el contacto directo de la superficie con otras piezas durante el almacenamiento y el transporte.

    Embalaje individual de perfiles con film retráctil
    Embalaje individual de perfiles con film retráctil

    Alimentación unitaria

    Cada pieza, incluidas las de sección pequeña, se introduce en la máquina por separado. Los apoyos de entrada y salida hacen que el perfil avance de forma regular y conserve su rectitud.

    Aplicación del film adecuada a la sección

    Los ajustes del film y de la máquina se definen según la sección, la longitud y la superficie del perfil. El objetivo es un embalaje uniforme alrededor de cada perfil.

    Control del film y de los extremos

    Se comprueban la integridad del embalaje, si el film tiene holguras o roturas, y los extremos. Se valora si hace falta protección adicional en los puntos que pueden ser delicados durante el transporte.

    Preparación del envío

    Los perfiles embalados individualmente se cuentan y se agrupan por pedido. Una vez completados el embalaje exterior y la identificación, se preparan para el envío.

  9. Embalaje y envío

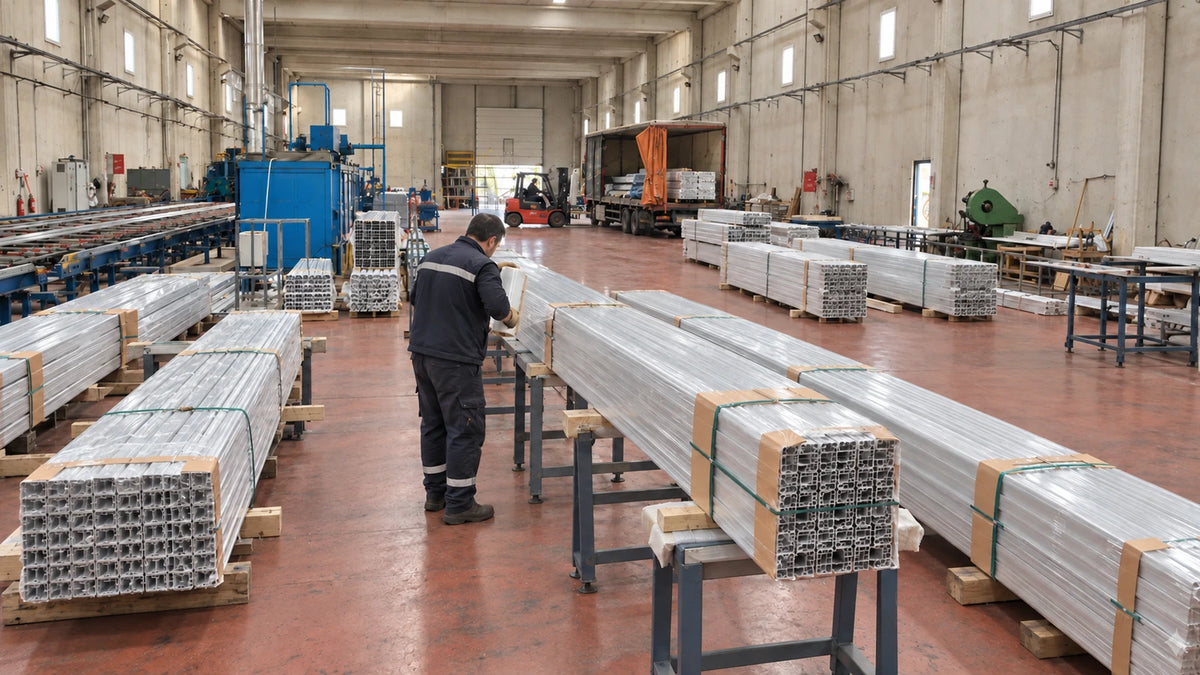
    El embalaje y el envío se planifican para que las características del producto conseguidas en la producción se conserven hasta que la mercancía llegue al cliente. La longitud, la estructura de la sección y el acabado de superficie de los perfiles son importantes para elegir el embalaje adecuado.

    Embalaje y envío
    Embalaje y envío

    Control del pedido antes del envío

    Los productos se comparan con el pedido en cuanto a tipo de perfil, longitud, color, tratamiento de superficie y cantidad. En los envíos con productos distintos, la mercancía se agrupa para reducir el riesgo de confusiones.

    Protección de la superficie adecuada al producto

    El material de protección y la forma de embalaje se eligen según las características de la superficie del perfil. En las superficies anodizadas y lacadas es importante que el material de embalaje sea compatible con el recubrimiento.

    Disposición de los paquetes e identificación

    El peso, la longitud y la forma de manipulación de los paquetes se valoran conjuntamente. Los productos se identifican con los datos del pedido, como el código de perfil, la longitud, el color y la cantidad.

    Planificación del envío y carga

    El envío se planifica teniendo en cuenta la dirección de entrega, el medio de transporte y la fecha en que el pedido estará listo. Las solicitudes de entregas parciales o de embalaje especial se concretan en la planificación del pedido.

Control de calidad y planificación de la producción

Nuestro enfoque de la calidad

Tratamos la calidad en todas las fases de la producción, desde la revisión del plano técnico hasta la preparación del envío. La precisión dimensional, el acabado de superficie esperado y la adecuación al uso son nuestra prioridad en el primer pedido y en las producciones repetidas.

Criterios controlados durante la producción

Las medidas de la sección, el espesor de pared, la longitud, la rectitud y el aspecto de la superficie se evalúan según el producto. En los productos con recubrimiento se controlan el color y la superficie; en las piezas mecanizadas, los taladros, las uniones y la forma tras el mecanizado. En los productos con cinta y con embalaje individual también se revisa la calidad de la aplicación.

Un flujo de producción que se adapta al producto

No todos los perfiles pasan por las mismas operaciones. En la mayoría de los productos, el anodizado y el lacado en polvo son opciones de superficie alternativas. Si el mecanizado y el perforado se hacen antes o después del recubrimiento, y si hacen falta cinta y embalaje individual, se planifica según los requisitos técnicos del producto.

Solicitudes de perfiles a medida y de producción en serie

Puede enviarnos su plano técnico, la aplicación, la longitud y la cantidad necesarias y, si los tiene, sus requisitos de aleación y de superficie. Definiremos con usted el plan de matriz, mecanizado, tratamiento de superficie y entrega según los requisitos de su pedido.

Productos y contacto

Productos

¿Qué perfil busca?

Vea los perfiles LED, para paneles de PVC, para pladur y los rodapiés.

Carrito

Su carrito está vacío.

Ver los productos