Наша производственная линия

Девять этапов от матрицы до отгрузки

Этапы производства и финишной обработки, которые мы планируем для Вашего профиля от инструментального участка до отгрузки, и что мы проверяем на каждом из них.

Производственный маршрут

Какие этапы проходит профиль?

Мы производим алюминиевые профили стандартного и специального сечения для разных отраслей. Каждый этап — от проектирования матрицы до экструзии, от обработки поверхности до отгрузки — выполняется с учетом технических требований к изделию.

Мы вместе с Вами рассматриваем технический чертеж, область применения и требования к заказу и планируем подходящий производственный процесс. Наши цели — точность размеров, качество поверхности и стабильность при повторных заказах.

Не каждый профиль проходит все операции. Анодирование и электростатическая порошковая покраска — альтернативные варианты покрытия. Выполнение механической обработки и перфорации до или после покрытия, а также необходимость нанесения ленты и поштучной упаковки планируются по техническим требованиям к изделию.
  1. Инструментальный участок

    Точность размеров, функциональность и стабильность производства алюминиевого профиля начинаются с правильно спроектированной матрицы. Помимо стандартных профилей, мы рассматриваем запросы на специальные сечения по техническим чертежам и требованиям клиентов.

    Инструментальный участок
    Инструментальный участок

    Технический чертеж и технологичность

    Наружные размеры профиля, толщина стенок, полости и соединительные элементы рассматриваются вместе с системой, в которой профиль будет применяться. Узкие каналы, тонкие стенки и перепады толщины в сечении оцениваются с точки зрения технологичности. На этом этапе согласовываются требуемые допуски и требования к поверхности.

    Течение металла при проектировании матрицы

    Геометрия матрицы рассчитывается так, чтобы алюминий равномерно проходил по всему сечению. При проектировании вместе учитываются строение сечения, выбранный сплав и режимы прессования, а также влияние последующей обработки поверхности на посадочные и соединительные размеры.

    Пробное производство и контроль сечения

    Образцы профиля из пробной партии сравниваются с техническим чертежом. Оцениваются критические размеры, распределение толщины стенки, прямолинейность и внешний вид поверхности; при необходимости корректируются матрица и технологические режимы.

    Обслуживание матриц и повторное производство

    Износ и налипания, возникающие при работе, могут влиять на размеры профиля. Очистка, контроль и обслуживание матриц — часть стабильного производства; данные о сечении и его ревизиях сохраняются для повторных заказов.

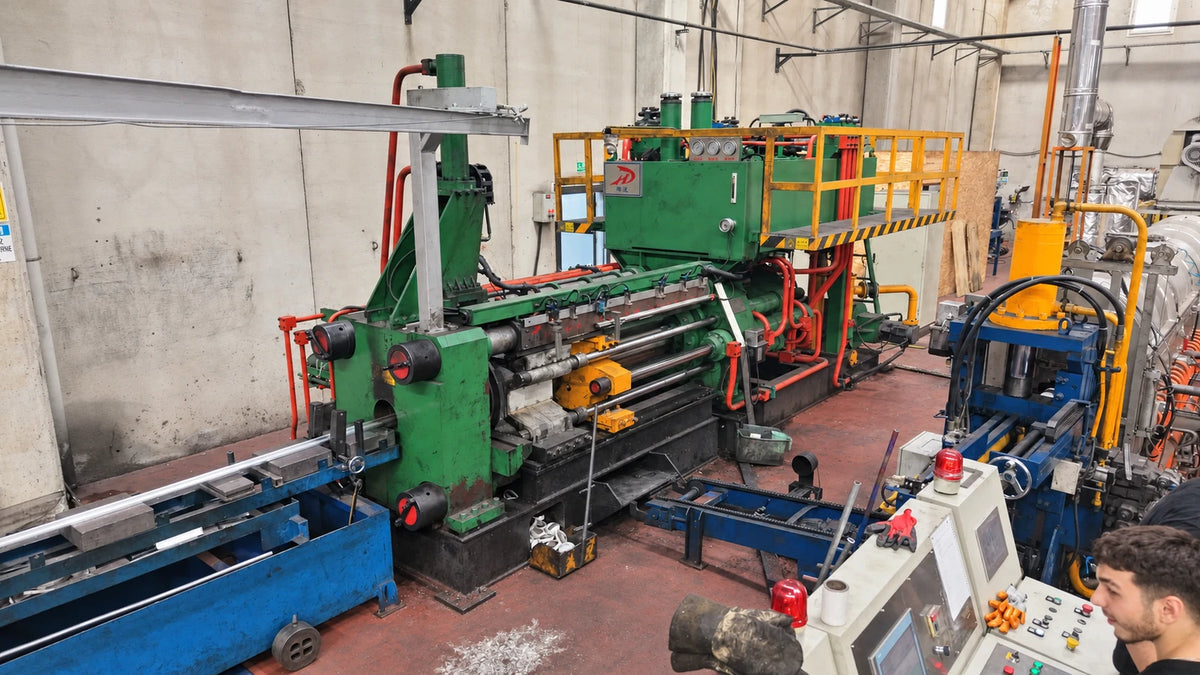
  2. Экструзионная прессовая линия

    Экструзия — основной этап производства, на котором алюминий превращается в спроектированное сечение. Заготовка, нагретая до нужной температуры, под давлением пресса проходит через матрицу и принимает форму профиля. Наша цель — получать профили заданных размеров со свойствами, пригодными для повторного производства.

    Экструзионная прессовая линия
    Экструзионная прессовая линия

    Выбор сплава и подготовка производства

    Сплав выбирается с учетом требуемых механических свойств, обработки поверхности и условий эксплуатации. Перед началом производства учитываются сечение профиля, требуемые длины, объем и последующие операции.

    Контролируемое прессование

    При прессовании температура, скорость выхода и течение материала напрямую влияют на геометрию профиля и качество поверхности. Технологические режимы настраиваются так, чтобы тонкие и толстые участки сечения формировались равномерно.

    Охлаждение и правка

    Профили на выходе из пресса охлаждаются в режимах, которых требуют сплав и заданные механические свойства. Растяжка и правка устраняют геометрические отклонения, такие как изгиб и скручивание.

    Резка в размер и механические свойства

    Профили режутся на длины, указанные в заказе. У термоупрочняемых сплавов механические свойства повышаются старением; после контроля длины, сечения, прямолинейности и поверхности профили переходят на следующий этап.

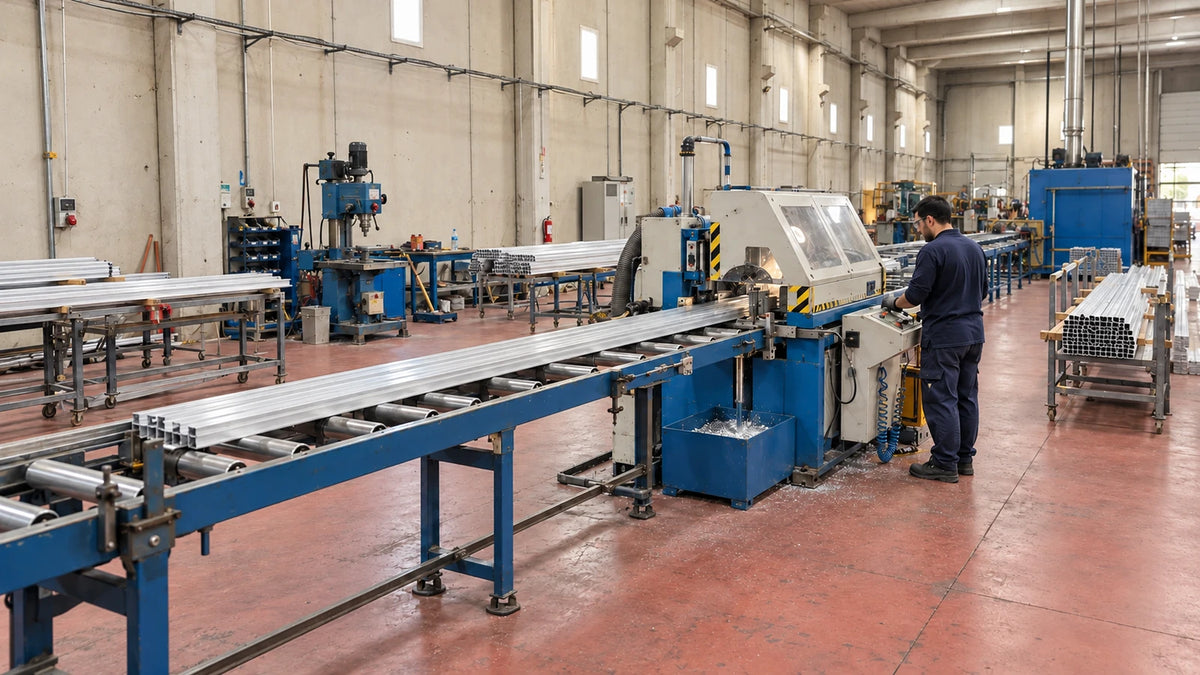
  3. Участок механической обработки

    Механическая обработка готовит профиль после экструзии к размерам и деталям, необходимым для конечного применения. Резка в размер и под углом, соединительные элементы и другие операции планируются по техническому чертежу. Модели, которым нужна серийная перфорация фланцев, направляются на участок эксцентриковых прессов.

    Участок механической обработки
    Участок механической обработки

    Планирование обработки по техническому чертежу

    Обрабатываемые зоны, базовые размеры и допуски согласовываются до начала производства. Для изделий, требующих нескольких операций, порядок обработки определяется с учетом взаимосвязи размеров.

    Резка в размер и под углом

    Резка планируется по требованиям к длине и углу, указанным в техническом чертеже. Правильная опора детали, особенно у тонкостенных и открытых сечений, помогает уменьшить отклонения размеров и деформацию.

    Соединительные элементы и детали обработки

    Монтажные и соединительные элементы оцениваются с учетом строения сечения и назначения изделия. Изделия, которым нужен ровный ряд отверстий на фланцах, дополнительно обрабатываются на линии эксцентриковых прессов с подходящей матрицей.

    Финальный контроль и защита поверхности

    Порядок механической обработки определяется покрытием поверхности и условиями конечного применения. У готовых деталей проверяются длина, положение отверстий, торцы реза и общая форма.

  4. Перфорация фланцев на эксцентриковом прессе

    На фланцах алюминиевых профилей мы пробиваем отверстия и проемы, соответствующие назначению изделия. Профиль подается в контролируемом режиме, пробивка выполняется комплектом пуансона и матрицы под конкретное сечение.

    Перфорация фланцев на эксцентриковом прессе
    Перфорация фланцев на эксцентриковом прессе

    Пробивная матрица под сечение

    Ширина фланца, толщина стенки и требуемая форма отверстия оцениваются вместе. Матрица и настройки выбираются по геометрии конкретного профиля.

    Равномерный шаг отверстий

    Форма, положение и шаг отверстий планируются для каждой модели. Настройки подачи и выравнивания обеспечивают ровный ряд отверстий по всей длине профиля.

    Сохранение формы профиля

    Во время обработки профиль направляется подходящими направляющими и опорами. Подача контролируется, чтобы фланцы не сминались и не гнулись, а профиль сохранял прямолинейность.

    Контроль отверстий и заусенцев

    После обработки проверяются размер, положение и края отверстий. Выполняется необходимое удаление заусенцев, и профиль готовится к следующему этапу производства.

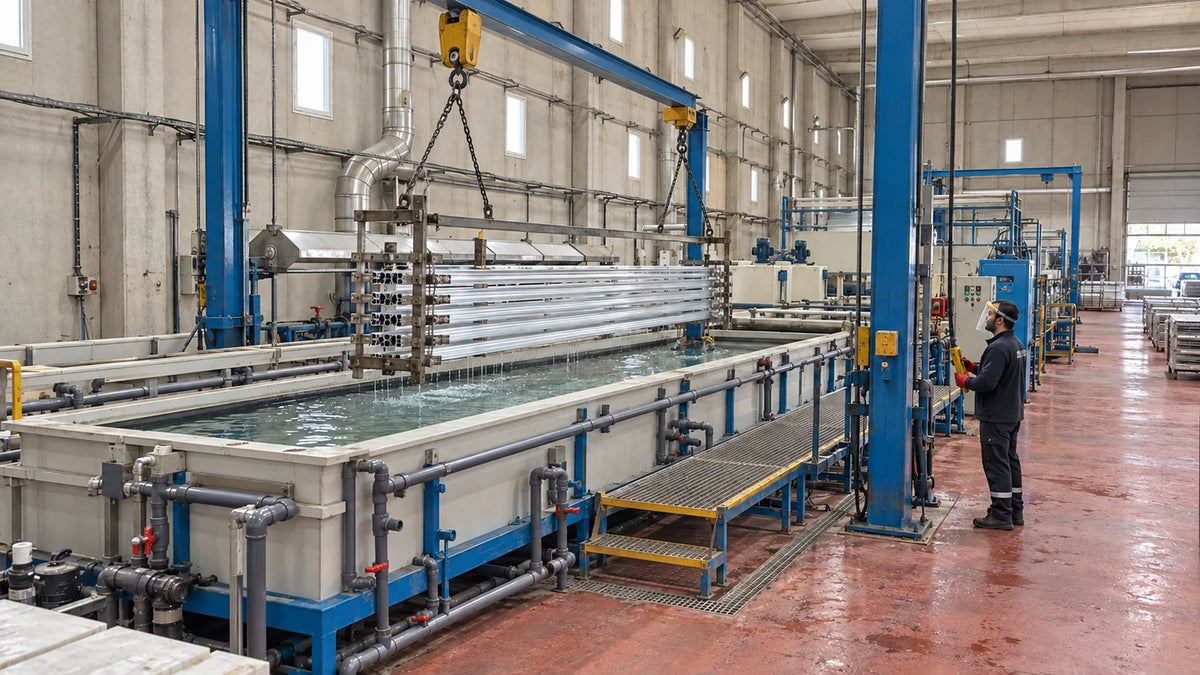
  5. Линия анодирования

    Анодирование — электрохимический процесс, создающий на поверхности алюминия контролируемый оксидный слой. Этот слой неразрывно связан с самим металлом и при соответствующих условиях повышает стойкость к коррозии и износу, сохраняя металлический вид алюминия.

    Линия анодирования
    Линия анодирования

    Подготовка поверхности

    Перед анодированием поверхность профиля проходит очистку и предварительную подготовку. Поскольку анодирование оставляет видимым характер поверхности металла, исходное качество поверхности профиля определяет конечный внешний вид.

    Контролируемый оксидный слой

    Свойства оксидного слоя определяются условиями эксплуатации изделия. Толщина покрытия, требования к поверхности и техническая функция детали оцениваются вместе; учитывается влияние покрытия на размеры в зонах посадки и соединения.

    Цвет и однородность поверхности

    Выбор натурального или цветного анодирования зависит от требуемого внешнего вида и технической пригодности. Сплав, подготовка поверхности и режимы обработки могут влиять на итоговый оттенок, поэтому цвет согласовывается по образцу.

    Наполнение и финальный контроль

    Поры оксидного слоя закрываются наполнением в соответствии с технологическим планом. При финальном контроле оцениваются внешний вид, совпадение цвета и свойства покрытия; профили готовятся к следующему этапу в упаковке, защищающей поверхность.

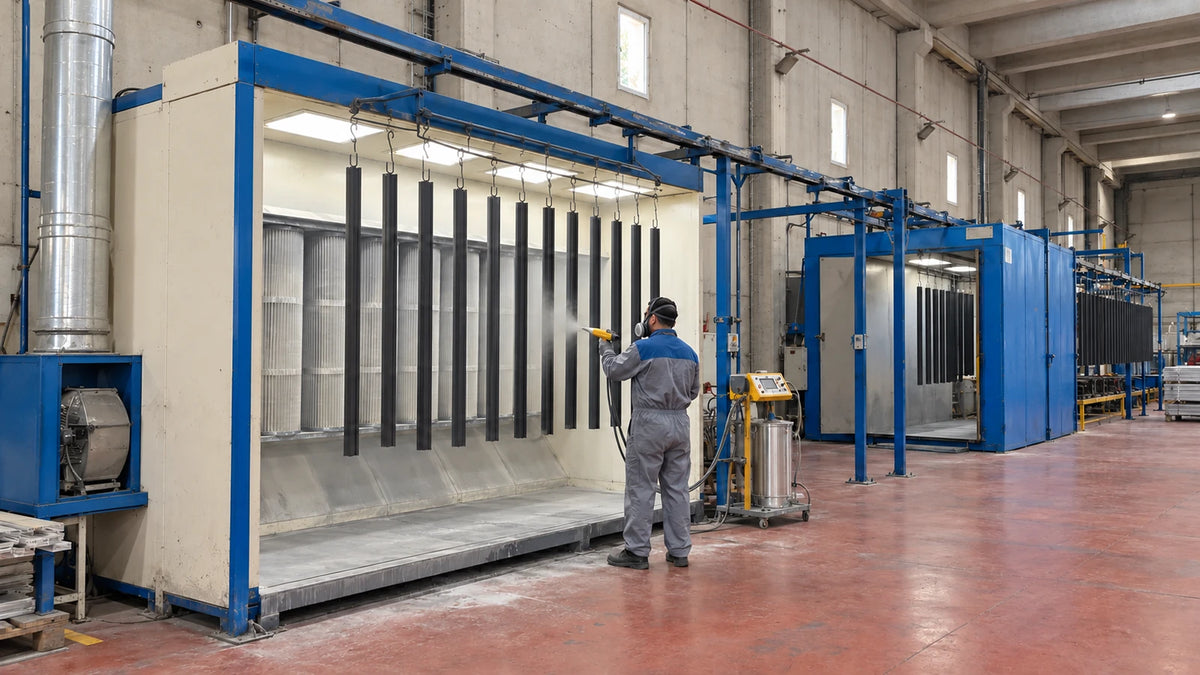
  6. Участок электростатической порошковой покраски

    Электростатическая порошковая покраска — способ нанесения покрытия, придающий алюминиевым профилям цвет и фактуру. Частицы краски наносятся на поверхность электростатически и полимеризуются в печи, образуя слой покрытия.

    Участок электростатической порошковой покраски
    Участок электростатической порошковой покраски

    Выбор цвета и системы покрытия

    Варианты цвета подбираются по шкале RAL и требованиям проекта. Помимо кода цвета согласовываются степень блеска, фактура поверхности и условия применения: внутри помещения или снаружи.

    Подготовка поверхности перед покраской

    Очистка поверхности от масла, загрязнений и посторонних остатков — основа покраски. После предварительной обработки профили промываются и сушатся; такая подготовка обеспечивает адгезию и эксплуатационные свойства покрытия.

    Электростатическое нанесение и полимеризация

    Порошковая краска удерживается на поверхности за счет электростатического заряда; углы, каналы и углубления сечения проверяются на равномерность покрытия. Профили полимеризуются при температуре и времени, предусмотренных техническими условиями на краску.

    Контроль поверхности и совпадение деталей

    Порошково-окрашенные профили проверяются по внешнему виду, цвету, блеску и равномерности покрытия. В зонах посадки и монтажа учитывается влияние толщины краски на функциональные размеры; данные о цвете, фактуре и блеске сохраняются для повторных заказов.

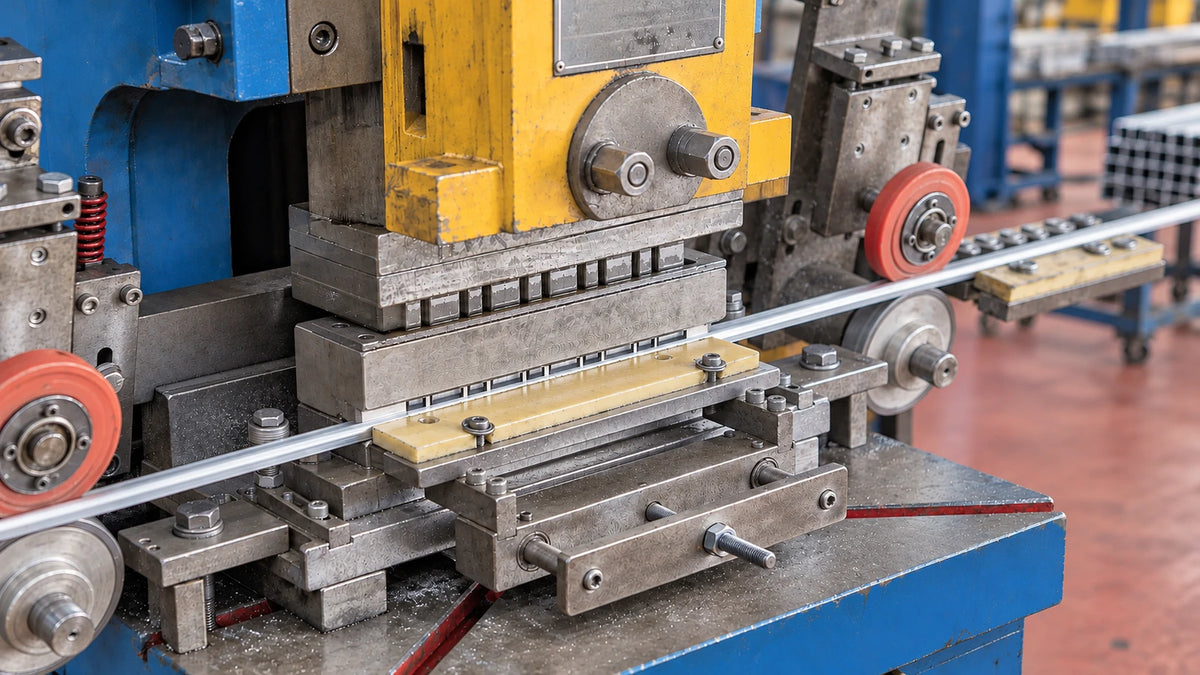
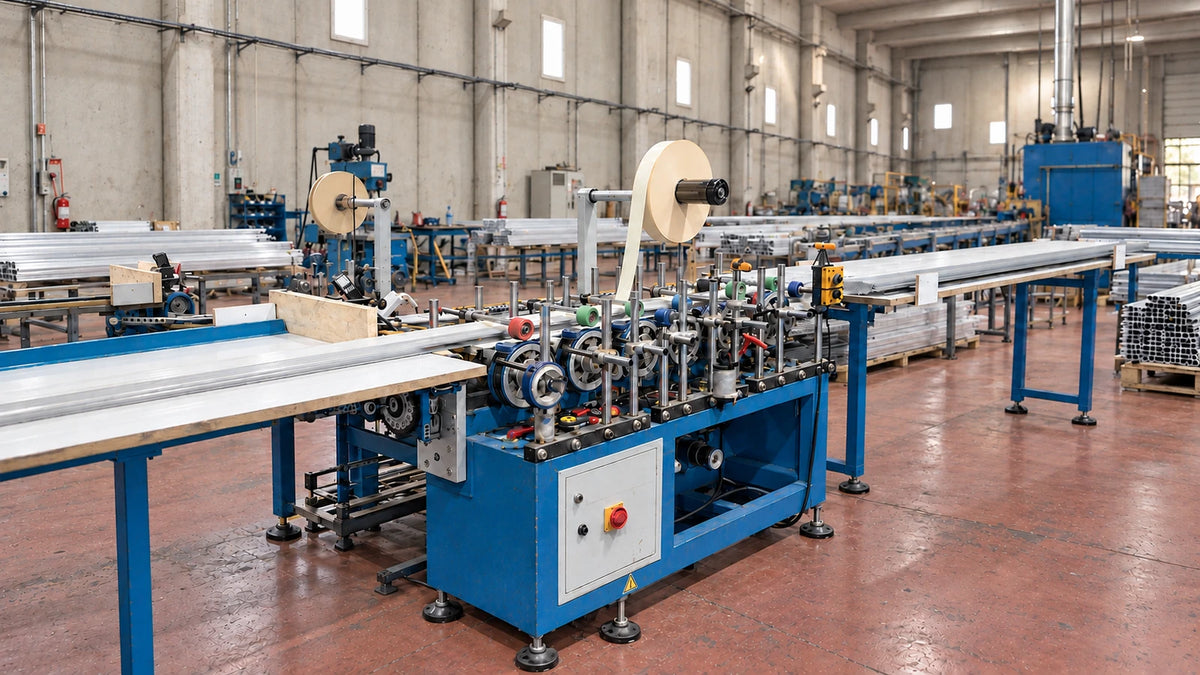
  7. Защита поверхности и нанесение клеевой ленты

    В зависимости от назначения мы наносим на профили защитную пленку или клеевую ленту, облегчающую монтаж. Тип и ширина ленты, а также поверхность нанесения выбираются по покрытию и назначению профиля.

    Защита поверхности и нанесение клеевой ленты
    Защита поверхности и нанесение клеевой ленты

    Защитная пленка

    Наносится пленка, которая помогает защитить декоративную поверхность от истирания при транспортировке, хранении и монтаже. Адгезия и легкость снятия пленки подбираются под покрытие профиля.

    Клеевая лента для монтажа

    На модели, рассчитанные на монтаж на ленту, наносится клеевая или двусторонняя лента. Выбор зависит от покрытия профиля, поверхности, к которой он будет приклеен, и условий монтажа.

    Чистая поверхность, ровное нанесение

    Поверхность нанесения должна быть чистой и сухой. Пока профиль движется между направляющими, ролики ровно прижимают ленту к поверхности по заданной линии.

    Контроль положения ленты и поверхности

    Проверяются ширина, положение ленты и ее прилегание к поверхности. Оцениваются складки, выступание за край и неприлегающие участки; затем профиль готовится к упаковке.

  8. Поштучная упаковка профилей в термоусадочную пленку

    Каждый профиль по отдельности проходит через машину и упаковывается в пленку. Поштучная упаковка помогает уменьшить прямой контакт поверхности с другими изделиями при хранении и транспортировке.

    Поштучная упаковка профилей в термоусадочную пленку
    Поштучная упаковка профилей в термоусадочную пленку

    Поштучная подача

    Каждое изделие, включая профили малого сечения, подается в машину отдельно. Входные и выходные опоры обеспечивают ровное движение профиля и сохранение прямолинейности.

    Нанесение пленки с учетом сечения

    Настройки пленки и машины подбираются по сечению, длине и типу поверхности профиля. Цель — ровная упаковка вокруг каждого профиля.

    Контроль пленки и торцов

    Проверяются целостность упаковки, отсутствие провисания и разрывов пленки, а также торцы. Для мест, уязвимых при транспортировке, оценивается необходимость дополнительной защиты.

    Подготовка к отгрузке

    Профили в поштучной упаковке пересчитываются и группируются по заказу. После наружной упаковки и маркировки они готовятся к отгрузке.

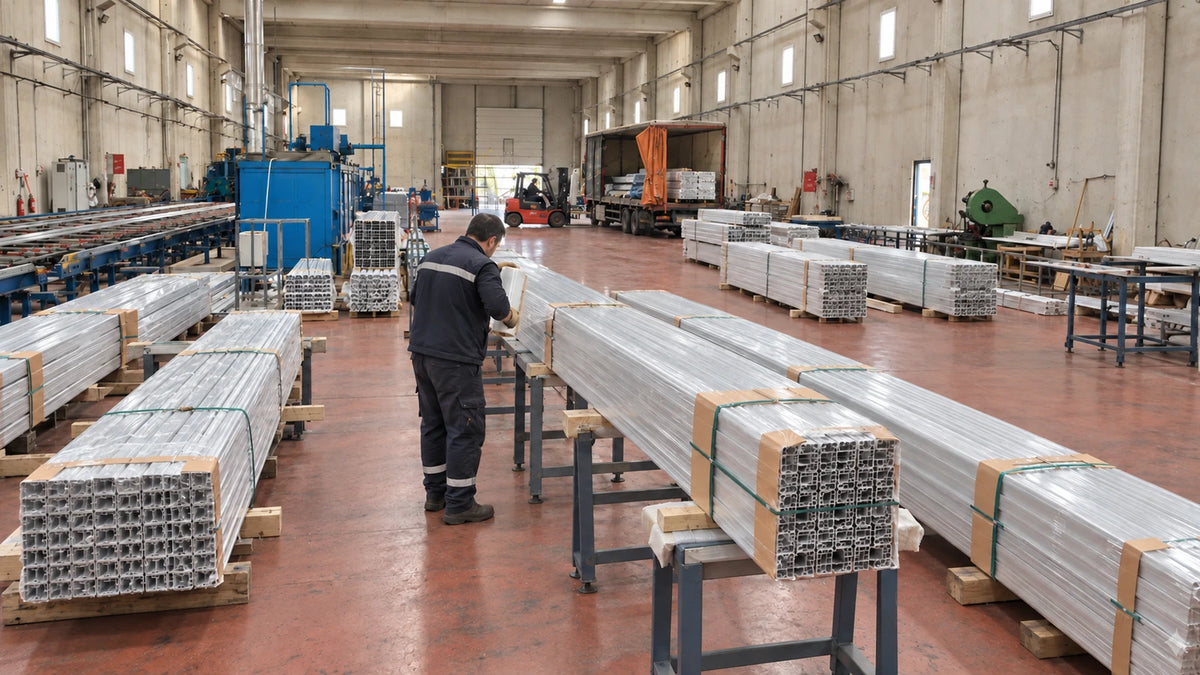
  9. Упаковка и отгрузка

    Упаковка и отгрузка планируются так, чтобы свойства изделия, полученные на производстве, сохранились до получения клиентом. Длина профилей, строение сечения и покрытие поверхности важны при выборе подходящей упаковки.

    Упаковка и отгрузка
    Упаковка и отгрузка

    Проверка заказа перед отгрузкой

    Продукция сверяется с заказом по типу профиля, длине, цвету, обработке поверхности и количеству. В отгрузках с разными товарами позиции группируются, чтобы снизить риск путаницы.

    Защита поверхности с учетом изделия

    Защитный материал и схема упаковки выбираются по свойствам поверхности профиля. Для анодированных и порошково-окрашенных поверхностей важна совместимость упаковочного материала с покрытием.

    Схема упаковки и маркировка

    Вес, длина и способ перемещения упаковок рассматриваются вместе. Маркировка продукции выполняется по данным заказа: код профиля, длина, цвет и количество.

    Планирование отгрузки и погрузка

    Отгрузка планируется с учетом адреса доставки, способа транспортировки и готовности заказа. Запросы на частичную поставку или особую упаковку согласовываются при планировании заказа.

Контроль качества и планирование производства

Наш подход к качеству

Качество для нас — часть каждого этапа производства, от оценки технического чертежа до подготовки к отгрузке. Согласованность точности размеров, требований к поверхности и функции изделия — наш приоритет и в первом заказе, и при повторном производстве.

Что контролируется в процессе производства

Размеры сечения, толщина стенки, длина, прямолинейность и внешний вид поверхности оцениваются в зависимости от изделия. У изделий с покрытием проверяются цвет и свойства поверхности; у обработанных деталей — отверстия, соединения и форма после обработки. У изделий с лентой и в упаковке проверяется также качество нанесения.

Производственный процесс под конкретное изделие

Не каждый профиль проходит одни и те же операции. Для большинства изделий анодирование и порошковая покраска — альтернативные варианты покрытия. Выполнение механической обработки и перфорации до или после покрытия, а также необходимость нанесения ленты и поштучной упаковки планируются по техническим требованиям к изделию.

Запросы на специальные профили и серийное производство

Пришлите технический чертеж, область применения, нужную длину и количество, а также требования к сплаву и поверхности, если они есть. Мы вместе составим план изготовления матрицы, механической обработки, покрытия и поставки под требования Вашего заказа.

Продукция и контакты

Продукция

Какой профиль Вы ищете?

Посмотрите профили для светодиодной ленты, стеновых панелей из ПВХ, гипсокартона и плинтусы.

Корзина

Ваша корзина пуста.

Перейти к товарам