خط إنتاجنا

تسع محطات من القالب حتى الشحن

من ورشة القوالب حتى الشحن: محطات الإنتاج والتشطيب التي نخططها لبروفايلكم، وما ننظر إليه ونفحصه في كل منها.

خط الإنتاج

ما المراحل التي يمر بها البروفايل؟

ننتج بروفايلات ألمنيوم بمقاطع قياسية وأخرى حسب الطلب لتلبية احتياجات مختلف القطاعات الصناعية. ومن تصميم القالب إلى البثق، ومن معالجة السطح إلى الشحن، نتعامل مع كل مرحلة من مراحل الإنتاج وفق المتطلبات الفنية للمنتج.

نخطط عملية الإنتاج المناسبة بعد دراسة الرسم الفني ومجال الاستخدام ومتطلبات الطلب معاً. ونعمل على تحقيق دقة المقاسات وجودة السطح وثبات الجودة في الطلبات المتكررة.

لا يمر كل بروفايل بجميع العمليات. فالأنودايز ودهان البودرة الإلكتروستاتيك خياران بديلان للسطح. ويُخطَّط إجراء التشغيل الميكانيكي والثقب قبل الطلاء أو بعده، والحاجة إلى الشريط والتغليف الفردي، وفق المتطلبات الفنية للمنتج.
  1. ورشة القوالب

    تبدأ دقة مقاسات بروفايل الألمنيوم ووظيفته وثبات إنتاجه بقالب مصمم بشكل صحيح. وإلى جانب احتياجات البروفايلات القياسية، ندرس أيضاً طلبات المقاطع الخاصة بناءً على الرسومات الفنية لعملائنا ومتطلبات استخدامهم.

    ورشة القوالب
    ورشة القوالب

    الرسم الفني وقابلية التصنيع

    تُدرس المقاسات الخارجية للبروفايل وسماكات جدرانه وتجاويفه وتفاصيل الوصل فيه مع النظام الذي سيُستخدم فيه. وتُقيَّم القنوات الضيقة والجدران الرقيقة واختلافات السماكة داخل المقطع من حيث قابلية التصنيع. ويُتفق في هذه المرحلة على التفاوتات المطلوبة ومتطلبات السطح.

    تدفق المعدن في تصميم القالب

    تُصمَّم هندسة القالب بحيث يتدفق الألمنيوم بتوازن عبر المقطع. ويُقيَّم في التصميم بناء المقطع والسبيكة المختارة وظروف الكبس معاً، كما يُراعى تأثير معالجات السطح اللاحقة على مقاسات التركيب والوصل.

    الإنتاج التجريبي وفحص المقطع

    تُقارن عينات البروفايل المأخوذة من الإنتاج التجريبي بالرسم الفني. وتُقيَّم المقاسات الحرجة وتوزيع سماكة الجدار والاستقامة ومظهر السطح، وتُجرى تصحيحات القالب وضبط العملية عند الحاجة.

    صيانة القوالب والإنتاج المتكرر

    قد يؤثر التآكل والترسبات الناتجة أثناء الاستخدام على مقاسات البروفايل. لذلك فإن تنظيف القوالب وفحصها وصيانتها جزء من استمرارية الإنتاج، وتُحفظ بيانات المقطع والمراجعات للطلبات المتكررة.

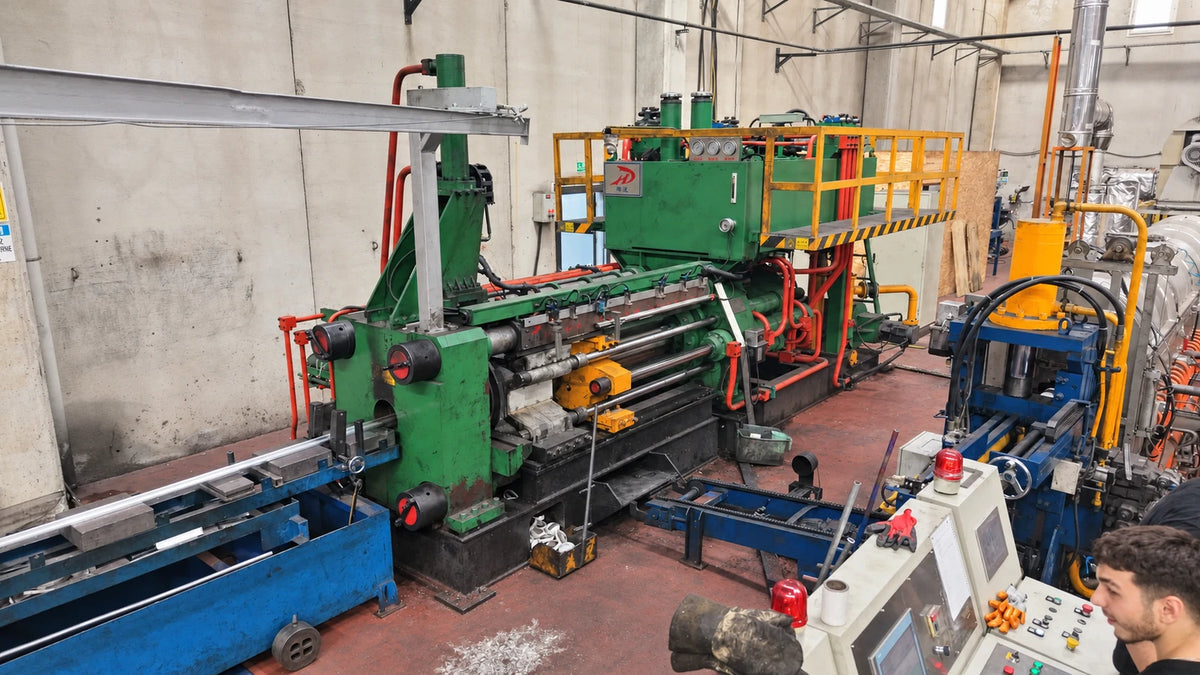
  2. خط مكبس البثق

    البثق هو مرحلة الإنتاج الرئيسية التي يتحول فيها الألمنيوم إلى المقطع المصمم. تُسخَّن كتلة البيليت إلى درجة الحرارة المناسبة، ثم تُدفع عبر القالب بضغط المكبس فتأخذ شكل البروفايل. وهدفنا الحصول على بروفايلات بالمقاسات المحددة وبخصائص تناسب الإنتاج المتكرر.

    خط مكبس البثق
    خط مكبس البثق

    اختيار السبيكة والتحضير للإنتاج

    تُختار السبيكة بعد تقييم الخصائص الميكانيكية المتوقعة ومعالجات السطح وبيئة الاستخدام معاً. وقبل بدء الإنتاج يُراعى مقطع البروفايل والأطوال المطلوبة والكمية والعمليات اللاحقة.

    كبس مضبوط

    تؤثر درجة الحرارة وسرعة الخروج وتدفق المادة أثناء الكبس تأثيراً مباشراً على هندسة البروفايل وجودة سطحه. وتُضبط ظروف العملية بما يدعم التكوّن المتوازن للأجزاء الرقيقة والسميكة في المقطع.

    التبريد والتقويم

    تُبرَّد البروفايلات الخارجة من المكبس وفق الظروف التي تتطلبها السبيكة والخصائص الميكانيكية المستهدفة. وتُستخدم عمليات الشد والتقويم لإزالة الانحرافات الهندسية مثل الانحناء والالتواء.

    القص بالطول والخصائص الميكانيكية

    تُقص البروفايلات بالأطوال المحددة في الطلب. وفي السبائك القابلة للمعالجة الحرارية تُحسَّن الخصائص الميكانيكية بعملية التعتيق، ثم تنتقل البروفايلات إلى المرحلة التالية بعد فحص الطول والمقطع والاستقامة والسطح.

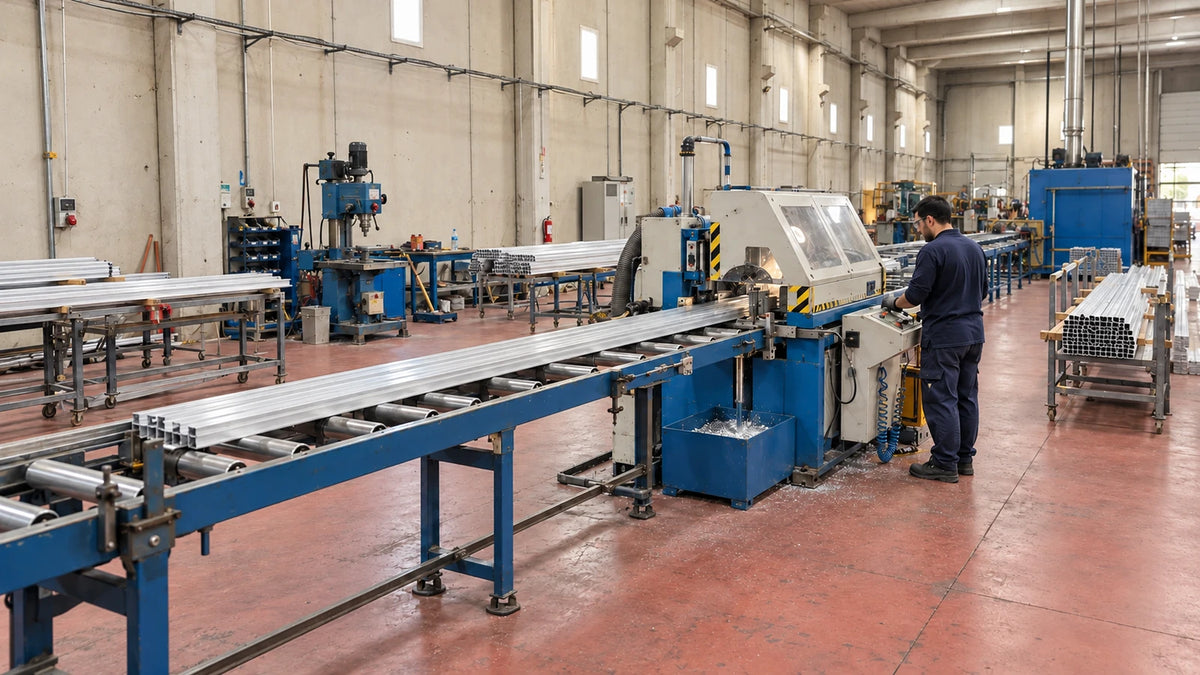
  3. خط التشغيل الميكانيكي

    يجهّز التشغيل الميكانيكي البروفايل المبثوق بالمقاسات والتفاصيل التي يتطلبها استخدامه النهائي. ويُخطَّط القص بالطول والزاوية وتفاصيل الوصل وطلبات التشغيل الأخرى وفق الرسم الفني. أما الطرازات التي تحتاج إلى ثقب متسلسل في الأجنحة فتُحوَّل إلى خط المكبس اللامركزي.

    خط التشغيل الميكانيكي
    خط التشغيل الميكانيكي

    تخطيط العمليات وفق الرسم الفني

    يُتفق قبل الإنتاج على المناطق التي ستُشغَّل والمقاسات المرجعية والتفاوتات. وفي المنتجات التي تحتاج إلى أكثر من عملية، يُحدَّد ترتيب العمليات مع مراعاة علاقة المقاسات ببعضها.

    القص بالطول والزاوية

    يُخطَّط القص وفق متطلبات الطول والزاوية في الرسم الفني. ودعم القطعة بالشكل المناسب، خاصة في المقاطع المفتوحة ورقيقة الجدران، يساعد على تقليل انحراف المقاسات والتشوه.

    تفاصيل الوصل والتشغيل

    تُدرس تفاصيل التركيب والوصل وفق بنية المقطع والغرض من استخدامه. والمنتجات التي تحتاج إلى ثقوب منتظمة في الأجنحة تُشغَّل بشكل منفصل على خط المكبس اللامركزي بقالب مناسب.

    الفحص النهائي وحماية السطح

    يُحدَّد ترتيب التشغيل الميكانيكي وفق طلاء السطح وظروف الاستخدام النهائي. وتُفحص القطع المكتملة من حيث الطول ومواضع الثقوب وأسطح القص والشكل العام.

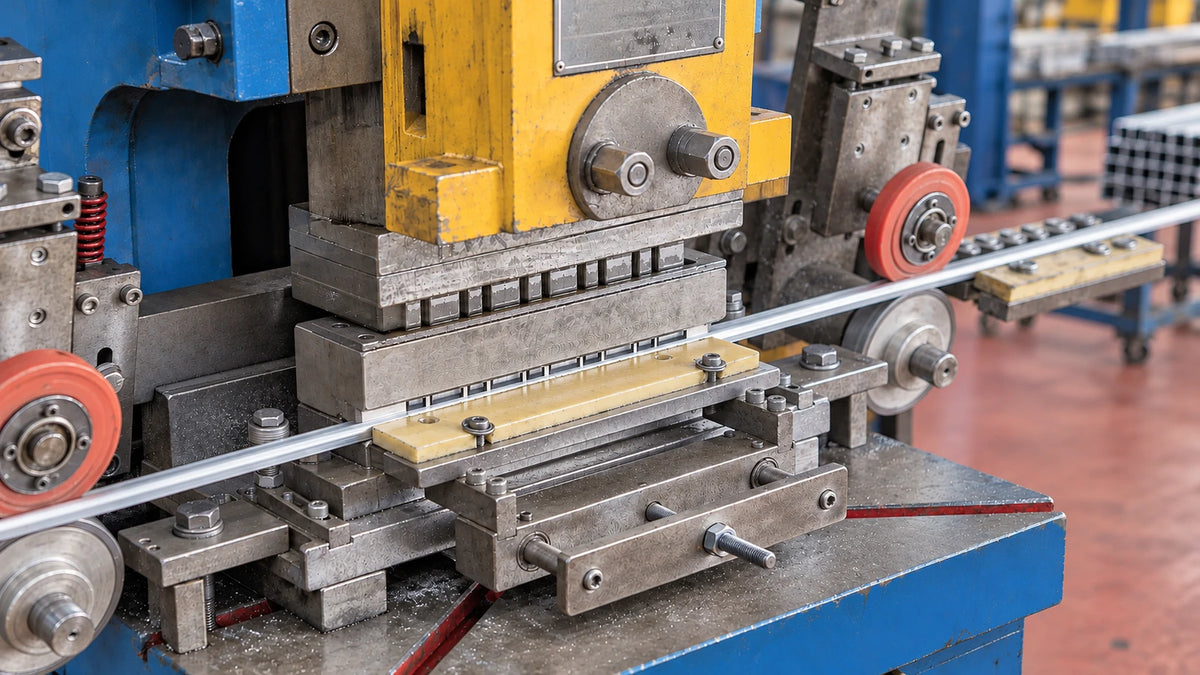
  4. ثقب الأجنحة بالمكبس اللامركزي

    نفتح في أجنحة بروفايلات الألمنيوم ذات الأجنحة ثقوباً وفتحات تناسب استخدام المنتج. يُغذّى البروفايل بشكل مضبوط، ويتم الثقب بطقم سنبك وقالب يناسب المقطع.

    ثقب الأجنحة بالمكبس اللامركزي
    ثقب الأجنحة بالمكبس اللامركزي

    قالب ثقب يناسب المقطع

    يُقيَّم عرض الجناح وسماكة الجدار وشكل الثقب المطلوب معاً، ويُحدَّد القالب والإعدادات وفق هندسة البروفايل المعني.

    مسافات منتظمة بين الثقوب

    يُخطَّط شكل الثقوب وموضعها والمسافة بينها حسب طراز المنتج، وتهدف إعدادات التغذية والمحاذاة إلى توزيع منتظم للثقوب على امتداد البروفايل.

    الحفاظ على شكل البروفايل

    يُوجَّه البروفايل أثناء العملية بموجّهات ودعامات مناسبة، وتُضبط التغذية لمنع انضغاط الأجنحة أو انثنائها وللحفاظ على استقامة البروفايل.

    فحص الثقوب والرايش

    في نهاية العملية تُفحص فتحات الثقوب ومواضعها وحوافها، وتُستكمل إزالة الرايش اللازمة ويُجهَّز البروفايل لمرحلة الإنتاج التالية.

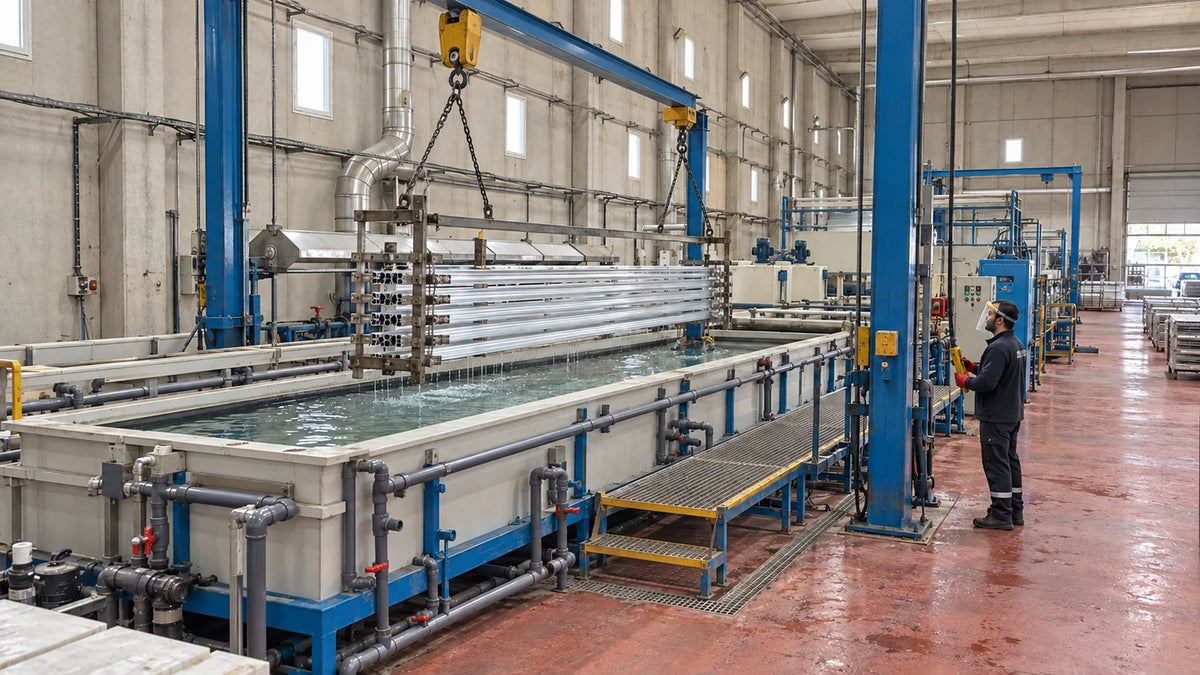
  5. خط الأنودايز

    الأنودايز عملية كهروكيميائية تكوّن طبقة أكسيد مضبوطة على سطح الألمنيوم. وهذه الطبقة جزء من المعدن نفسه، وفي الظروف المناسبة ترفع مقاومة التآكل والاهتراء مع الحفاظ على المظهر المعدني للألمنيوم.

    خط الأنودايز
    خط الأنودايز

    تجهيز السطح

    قبل الأنودايز يمر سطح البروفايل بمراحل التنظيف والمعالجة الأولية. ولأن الأنودايز يُبقي طابع سطح المعدن الأساسي ظاهراً، فإن جودة السطح الأولية للبروفايل هي التي تحدد المظهر النهائي.

    طبقة أكسيد مضبوطة

    تُحدَّد خصائص طبقة الأكسيد وفق ظروف استخدام المنتج. وتُقيَّم سماكة الطلاء ومتطلبات السطح والوظيفة الفنية للقطعة معاً، ويُراعى تأثير الطلاء على المقاسات في مناطق التركيب والوصل.

    تجانس اللون والسطح

    يُنظر في خيار الأنودايز الطبيعي أو الملوّن وفق المظهر المطلوب والملاءمة الفنية. ولأن السبيكة وتجهيز السطح وظروف المعالجة قد تؤثر على الدرجة النهائية للون، يُتفق على اللون المطلوب من خلال عينة.

    التثبيت والفحص النهائي

    تُغلق المسام في طبقة الأكسيد بعملية التثبيت وفق خطة المعالجة. وفي الفحص النهائي يُقيَّم المظهر وتطابق اللون وخصائص الطلاء، ثم تُجهَّز البروفايلات للمرحلة التالية بتغليف يحمي أسطحها.

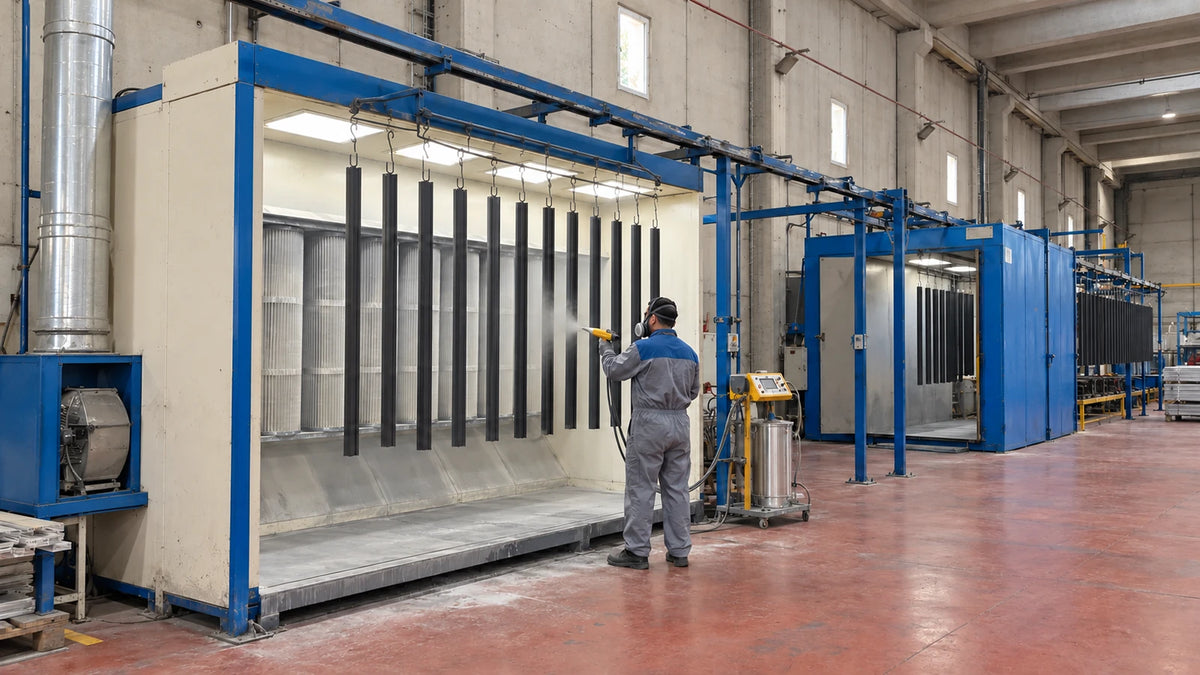
  6. منشأة دهان البودرة الإلكتروستاتيك

    دهان البودرة الإلكتروستاتيك طريقة طلاء تمنح بروفايلات الألمنيوم اللون وملمس السطح. تُطبَّق جزيئات البودرة على السطح كهروستاتيكياً، ثم تُعالَج حرارياً في الفرن في الظروف المناسبة لتكوّن طبقة الطلاء.

    منشأة دهان البودرة الإلكتروستاتيك
    منشأة دهان البودرة الإلكتروستاتيك

    تحديد اللون ونظام الطلاء

    تُقيَّم خيارات الألوان وفق مراجع RAL ومتطلبات المشروع. وإلى جانب رمز اللون، يُتفق على درجة اللمعان وملمس السطح ومكان الاستخدام، داخلياً كان أو خارجياً.

    تجهيز السطح قبل الطلاء

    إزالة الزيوت والأوساخ والبقايا غير المناسبة من السطح هي أساس عملية الدهان. وبعد المعالجة الأولية تُشطف البروفايلات وتُجفف، ويدعم هذا التجهيز التصاق الدهان وأداء الطلاء.

    التطبيق الإلكتروستاتيكي والمعالجة الحرارية

    تلتصق البودرة بالسطح بفضل الشحنة الكهروستاتيكية، وتُقيَّم زوايا المقطع وقنواته وتجاويفه من حيث توزيع الطلاء. ثم تُعالَج البروفايلات حرارياً بالدرجة والمدة التي تتطلبها المواصفات الفنية للبودرة.

    فحص السطح والتطابق بين القطع

    تُقيَّم البروفايلات المطلية بالبودرة من حيث المظهر واللون واللمعان وانتظام الطلاء. ويُراعى تأثير سماكة الدهان على المقاسات الوظيفية في مناطق التركيب والتجميع، وتُحفظ بيانات اللون والملمس واللمعان للطلبات المتكررة.

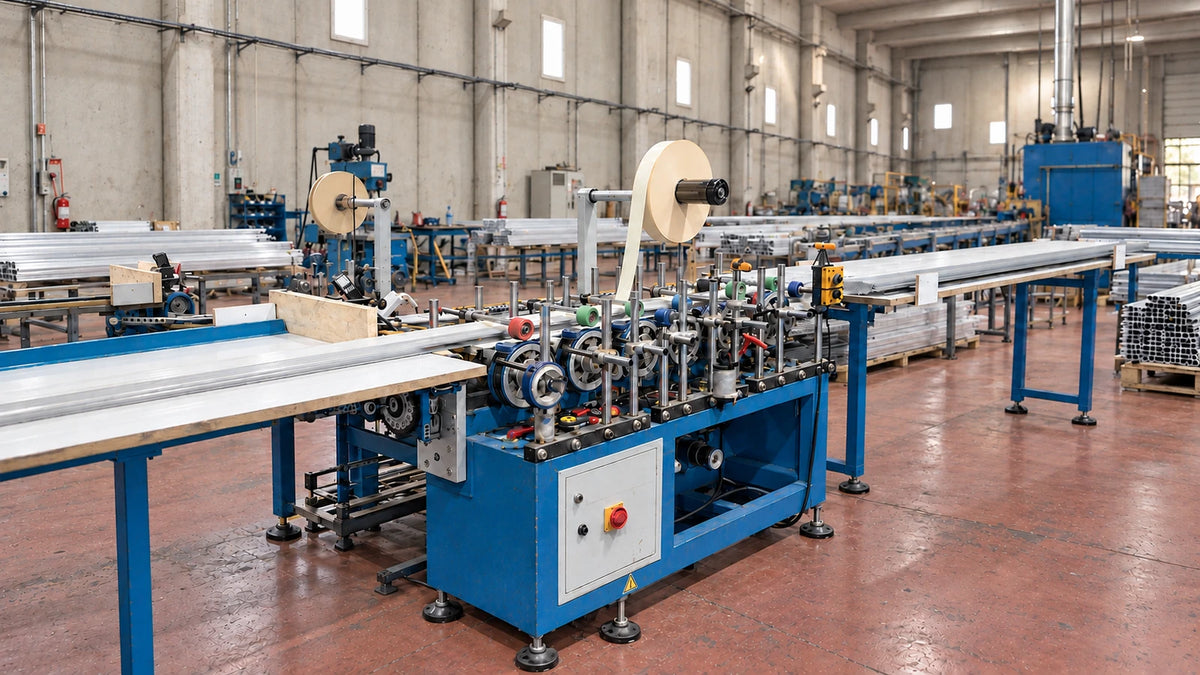
  7. حماية السطح وتطبيق الشريط اللاصق

    نجهّز البروفايلات حسب الغرض من استخدامها بغشاء واقٍ للسطح أو بشريط لاصق يسهّل التركيب. ويُحدَّد نوع الشريط وعرضه والسطح الذي يُطبَّق عليه وفق طلاء البروفايل واستخدامه.

    حماية السطح وتطبيق الشريط اللاصق
    حماية السطح وتطبيق الشريط اللاصق

    غشاء واقٍ للسطح

    يُطبَّق غشاء يساعد على حماية السطح الزخرفي من الاحتكاك أثناء النقل والتخزين والتركيب، وتُختار خصائص التصاقه ونزعه بما يناسب طلاء البروفايل.

    شريط لاصق للتركيب

    في الطرازات المصممة للتركيب بالشريط، يُطبَّق شريط لاصق أو مزدوج الوجه على السطح المعني. ويتم الاختيار بعد تقييم طلاء البروفايل والسطح الذي سيُلصق عليه وظروف التطبيق معاً.

    سطح نظيف وتطبيق منتظم

    يُحرص على أن يكون سطح التطبيق نظيفاً وجافاً. وأثناء مرور البروفايل بين الموجّهات، تضغط البكرات الشريط على السطح بانتظام على امتداد الخط المحدد.

    محاذاة الشريط وفحص السطح

    يُفحص عرض الشريط وموضعه وتلامسه مع السطح، وتُقيَّم التجاعيد والتجاوز عند الحواف والمناطق غير الملتصقة، ثم يُجهَّز البروفايل لمرحلة التغليف.

  8. تغليف البروفايلات فردياً بالشرنك

    يمر كل بروفايل منفرداً عبر خط الآلة ويُغلَّف بالغشاء. ويساعد تغليف البروفايلات كلٍّ على حدة على تقليل التلامس المباشر بين الأسطح والقطع الأخرى أثناء التخزين والنقل.

    تغليف البروفايلات فردياً بالشرنك
    تغليف البروفايلات فردياً بالشرنك

    تغذية فردية

    تُغذّى كل قطعة إلى الآلة بشكل منفصل، بما في ذلك البروفايلات ذات المقاطع الصغيرة. وتحافظ دعامات الدخول والخروج على انسيابية حركة البروفايل واستقامته.

    تطبيق غشاء يناسب المقطع

    تُقيَّم إعدادات الغشاء والآلة وفق مقطع البروفايل وطوله وخصائص سطحه، ويُهدف إلى تغليف منتظم حول كل بروفايل منفرد.

    فحص الغشاء والأطراف

    يُفحص تماسك التغليف ووجود ارتخاء أو تمزق في الغشاء، وتُفحص الأطراف. ويُقيَّم الحاجة إلى حماية إضافية في النقاط التي قد تكون حساسة أثناء النقل.

    التجهيز للشحن

    تُعدّ البروفايلات المغلفة فردياً وتُجمَّع حسب الطلب، ثم تُرتَّب للشحن بعد إكمال التغليف الخارجي والتعريف.

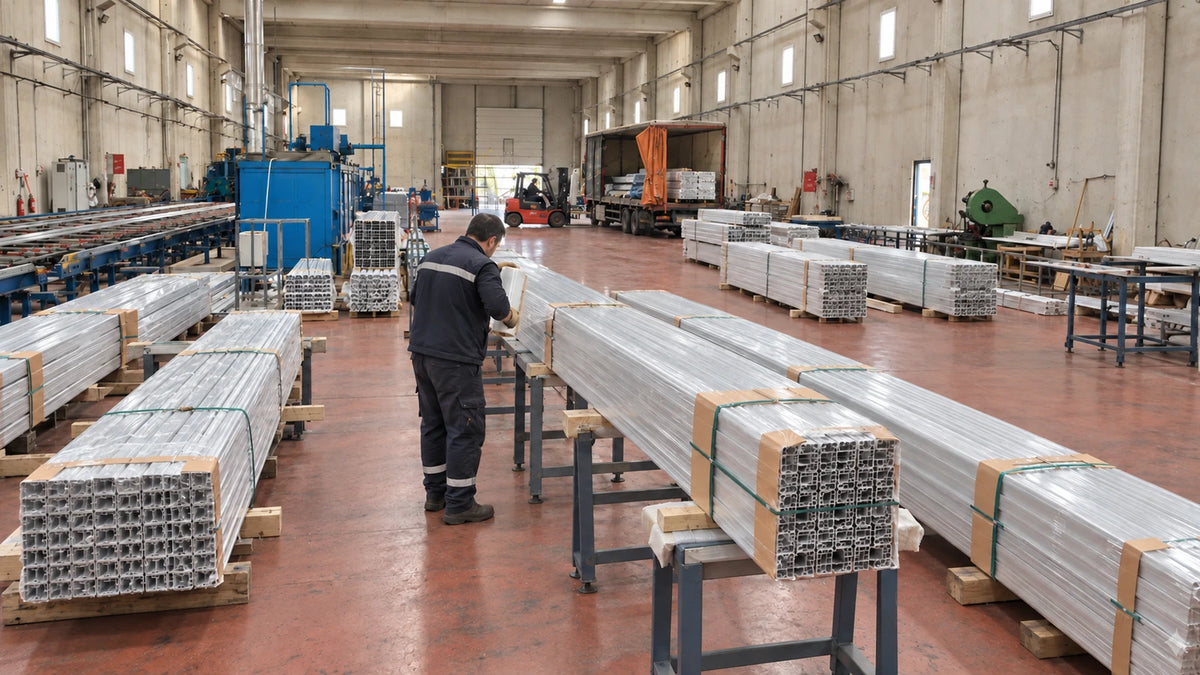
  9. التغليف والشحن

    يُخطَّط التغليف والشحن بحيث تبقى خصائص المنتج التي تحققت في الإنتاج محفوظة حتى وصوله إلى العميل. ولطول البروفايلات وبنية مقطعها وطلاء سطحها أهمية في اختيار التغليف المناسب.

    التغليف والشحن
    التغليف والشحن

    مراجعة الطلب قبل الشحن

    تُقارن المنتجات بالطلب من حيث نوع البروفايل والطول واللون ومعالجة السطح والكمية. وفي الشحنات التي تضم منتجات مختلفة تُجمَّع الأصناف لتقليل خطر الخلط.

    حماية سطح تناسب المنتج

    تُختار مواد الحماية وطريقة التغليف وفق خصائص سطح البروفايل. وفي الأسطح المعالجة بالأنودايز والمطلية بالبودرة، يهم توافق مادة التغليف مع الطلاء.

    ترتيب الطرود وتعريفها

    يُنظر في وزن الطرود وطولها وطريقة نقلها معاً. وتُعرَّف المنتجات ببيانات الطلب مثل رمز البروفايل والطول واللون والكمية.

    تخطيط الشحن والتحميل

    يُخطَّط الشحن وفق عنوان التسليم وطريقة النقل وموعد جاهزية الطلب. ويُتفق أثناء تخطيط الطلب على طلبات التسليم على دفعات أو التغليف الخاص.

مراقبة الجودة وتخطيط الإنتاج

نهجنا في الجودة

نتعامل مع الجودة بوصفها جزءاً من كل مراحل الإنتاج، من دراسة الرسم الفني حتى تجهيز الشحنة. وتوافق دقة المقاسات ومتطلبات السطح ووظيفة الاستخدام هو أولويتنا في الطلب الأول وفي الإنتاج المتكرر.

المعايير المتابَعة أثناء الإنتاج

تُقيَّم مقاسات المقطع وسماكة الجدار والطول والاستقامة ومظهر السطح حسب المنتج. وفي المنتجات المطلية تُفحص خصائص اللون والسطح، وفي القطع المشغَّلة الثقوب والوصلات والشكل بعد التشغيل. كما يُفحص انتظام التطبيق في المنتجات ذات الشريط والمغلفة.

مسار إنتاج يتشكّل وفق المنتج

لا يمر كل بروفايل بالعمليات نفسها. فالأنودايز ودهان البودرة خياران بديلان للسطح في معظم المنتجات. ويُخطَّط إجراء التشغيل الميكانيكي والثقب قبل الطلاء أو بعده، والحاجة إلى الشريط والتغليف الفردي، وفق المتطلبات الفنية للمنتج.

طلبات البروفايلات الخاصة والإنتاج بالكميات

يمكنكم مشاركة رسمكم الفني ومجال الاستخدام والطول والكمية المطلوبين، ومتطلبات السبيكة والسطح إن وُجدت. ولنضع معاً خطة القالب والتشغيل الميكانيكي ومعالجة السطح والتسليم وفق متطلبات طلبكم.

المنتجات والتواصل

المنتجات

ما البروفايل الذي تبحث عنه؟

تصفّح بروفايلات الليد وألواح بديل الرخام والجبس بورد والنعلات.

السلة

سلتك فارغة.

تصفح المنتجات