Unser Maschinenpark

Neun Stationen vom Werkzeug bis zum Versand

Vom Werkzeugbau bis zum Versand: die Fertigungs- und Veredelungsstationen, die wir für Ihr Profil planen, und was wir an jeder Station prüfen.

Fertigungsablauf

Welche Stationen durchläuft ein Profil?

Wir fertigen Aluminiumprofile mit Standard- und Sonderquerschnitt für die Anforderungen unterschiedlicher Branchen. Von der Werkzeugkonstruktion über das Strangpressen und die Oberflächenbehandlung bis zum Versand richten wir jeden Fertigungsschritt nach den technischen Anforderungen des Produkts aus.

Technische Zeichnung, Einsatzbereich und Auftragsanforderungen prüfen wir gemeinsam und planen danach den passenden Fertigungsablauf. Unser Ziel sind Maßgenauigkeit, Oberflächenqualität und gleichbleibende Qualität bei Folgeaufträgen.

Nicht jedes Profil durchläuft alle Arbeitsschritte. Eloxieren und Pulverbeschichten sind alternative Oberflächen. Ob mechanische Bearbeitung und Lochung vor oder nach der Beschichtung erfolgen und ob Bekleben und Einzelverpackung nötig sind, richtet sich nach den technischen Anforderungen des Produkts.
  1. Werkzeugbau

    Maßgenauigkeit, Funktion und gleichbleibende Fertigung eines Aluminiumprofils beginnen mit einem richtig konstruierten Werkzeug. Neben Standardprofilen prüfen wir auch Anfragen nach Sonderquerschnitten auf Grundlage der technischen Zeichnungen und Anforderungen unserer Kunden.

    Werkzeugbau
    Werkzeugbau

    Technische Zeichnung und Herstellbarkeit

    Außenmaße, Wandstärken, Hohlkammern und Verbindungsdetails des Profils werden zusammen mit dem System geprüft, in dem es eingesetzt wird. Schmale Kanäle, dünne Wände und Dickenunterschiede im Querschnitt werden auf Herstellbarkeit bewertet. Geforderte Toleranzen und Anforderungen an die Oberfläche werden in diesem Schritt festgelegt.

    Materialfluss in der Werkzeugkonstruktion

    Die Werkzeuggeometrie wird so ausgelegt, dass das Aluminium gleichmäßig durch den gesamten Querschnitt fließt. Querschnittsaufbau, gewählte Legierung und Pressbedingungen werden bei der Konstruktion gemeinsam betrachtet; auch der Einfluss späterer Oberflächenbehandlungen auf Passungs- und Verbindungsmaße wird berücksichtigt.

    Probefertigung und Querschnittsprüfung

    Profilproben aus der Probefertigung werden mit der technischen Zeichnung verglichen. Kritische Maße, Verteilung der Wandstärke, Geradheit und Oberflächenbild werden bewertet; bei Bedarf werden Werkzeugkorrekturen und Prozessanpassungen vorgenommen.

    Werkzeugpflege und Nachfertigung

    Verschleiß und Ablagerungen im Einsatz können die Maße des Profils beeinflussen. Reinigung, Prüfung und Wartung der Werkzeuge gehören zur gleichbleibenden Fertigung; für Folgeaufträge werden Querschnitts- und Revisionsdaten aufbewahrt.

  2. Strangpresslinie

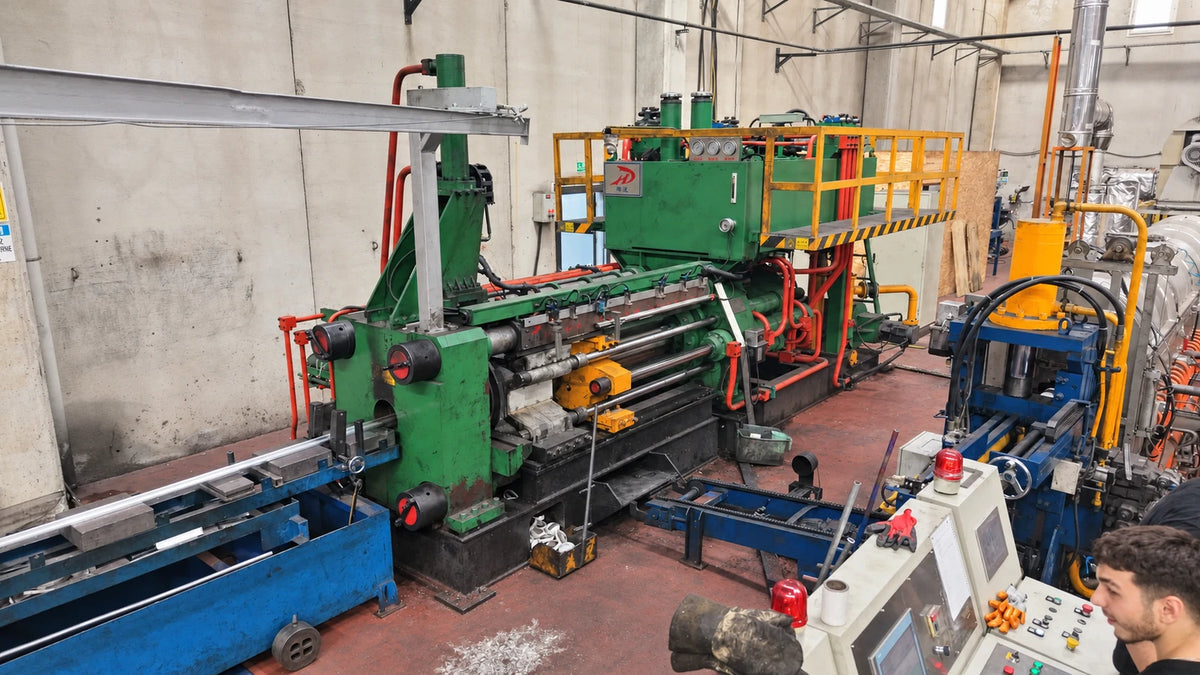
    Das Strangpressen ist der zentrale Fertigungsschritt, in dem Aluminium zum konstruierten Querschnitt geformt wird. Der auf die passende Temperatur erwärmte Pressbolzen wird unter Pressdruck durch das Werkzeug gedrückt und nimmt die Form des Profils an. Unser Ziel sind Profile mit den festgelegten Maßen und mit Eigenschaften, die sich bei Nachfertigung wiederholen lassen.

    Strangpresslinie
    Strangpresslinie

    Legierungswahl und Fertigungsvorbereitung

    Die Legierung wird nach den geforderten mechanischen Eigenschaften, der Oberflächenbehandlung und der Einsatzumgebung gewählt. Vor Fertigungsbeginn werden Profilquerschnitt, gewünschte Längen, Menge und die folgenden Arbeitsschritte berücksichtigt.

    Kontrolliertes Pressen

    Beim Pressen beeinflussen Temperatur, Austrittsgeschwindigkeit und Materialfluss die Geometrie und die Oberflächenqualität des Profils unmittelbar. Die Prozessbedingungen werden so eingestellt, dass dünne und dicke Bereiche des Querschnitts gleichmäßig ausgebildet werden.

    Abkühlen und Richten

    Die Profile werden nach dem Pressenaustritt unter den Bedingungen abgekühlt, die Legierung und geforderte mechanische Eigenschaften verlangen. Durch Recken und Richten werden geometrische Abweichungen wie Krümmung und Verdrehung beseitigt.

    Ablängen und mechanische Eigenschaften

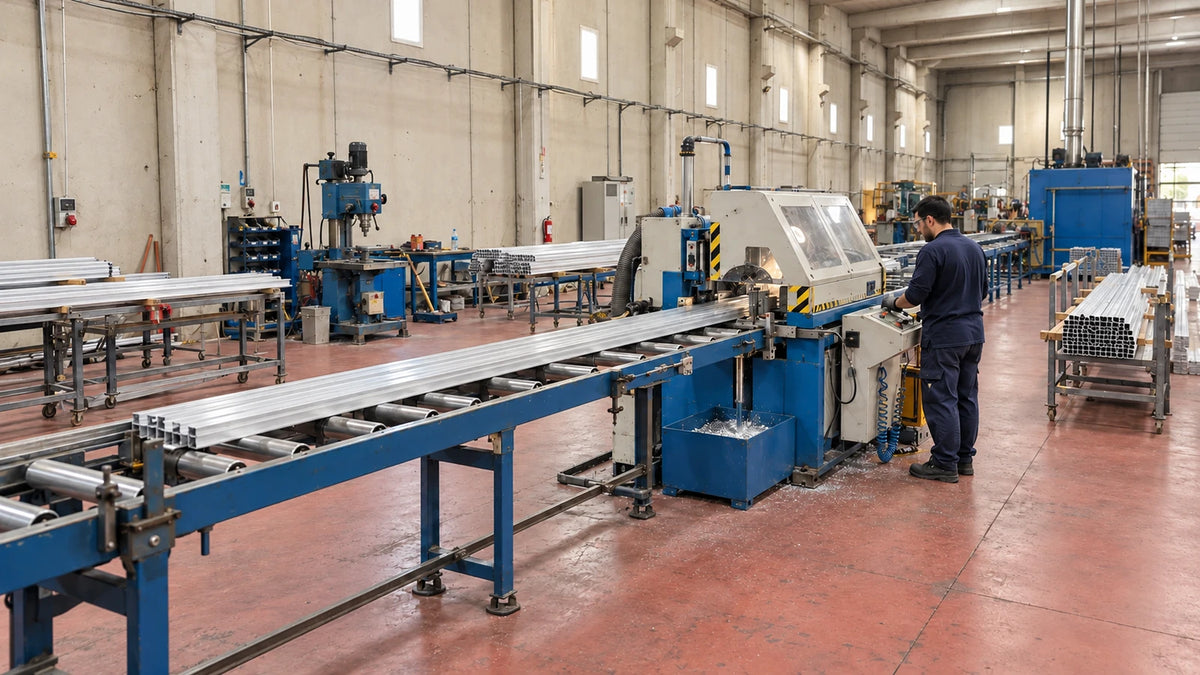
    Die Profile werden auf die im Auftrag festgelegten Längen geschnitten. Bei aushärtbaren Legierungen werden die mechanischen Eigenschaften durch Auslagern verbessert; nach der Prüfung von Länge, Querschnitt, Geradheit und Oberfläche gehen die Profile in den nächsten Schritt.

  3. Mechanische Bearbeitung

    Durch mechanische Bearbeitung erhält das stranggepresste Profil die Maße und Details, die sein späterer Einsatz verlangt. Längen- und Gehrungsschnitte, Verbindungsdetails und weitere Bearbeitungswünsche werden nach der technischen Zeichnung geplant. Modelle, deren Flansche in Serie gelocht werden müssen, laufen über die Exzenterpressen.

    Mechanische Bearbeitung
    Mechanische Bearbeitung

    Arbeitsplanung nach technischer Zeichnung

    Zu bearbeitende Bereiche, Bezugsmaße und Toleranzen werden vor der Fertigung festgelegt. Bei Produkten mit mehreren Arbeitsgängen wird die Reihenfolge so gewählt, dass die Maße zueinander passen.

    Längen- und Gehrungsschnitte

    Die Schnitte werden nach den Längen- und Winkelvorgaben der technischen Zeichnung geplant. Besonders bei dünnwandigen und offenen Querschnitten hilft eine geeignete Abstützung des Teils, Maßabweichungen und Verformungen zu verringern.

    Verbindungs- und Bearbeitungsdetails

    Montage- und Verbindungsdetails werden nach Querschnitt und Einsatzzweck geprüft. Produkte, deren Flansche ein gleichmäßiges Lochbild benötigen, werden zusätzlich mit passendem Werkzeug auf der Exzenterpresse bearbeitet.

    Endkontrolle und Oberflächenschutz

    Die Reihenfolge der mechanischen Bearbeitung richtet sich nach Oberflächenbeschichtung und Einsatzbedingungen. Bei fertigen Teilen werden Länge, Lage der Bohrungen, Schnittflächen und Gesamtform geprüft.

  4. Lochen der Flansche mit der Exzenterpresse

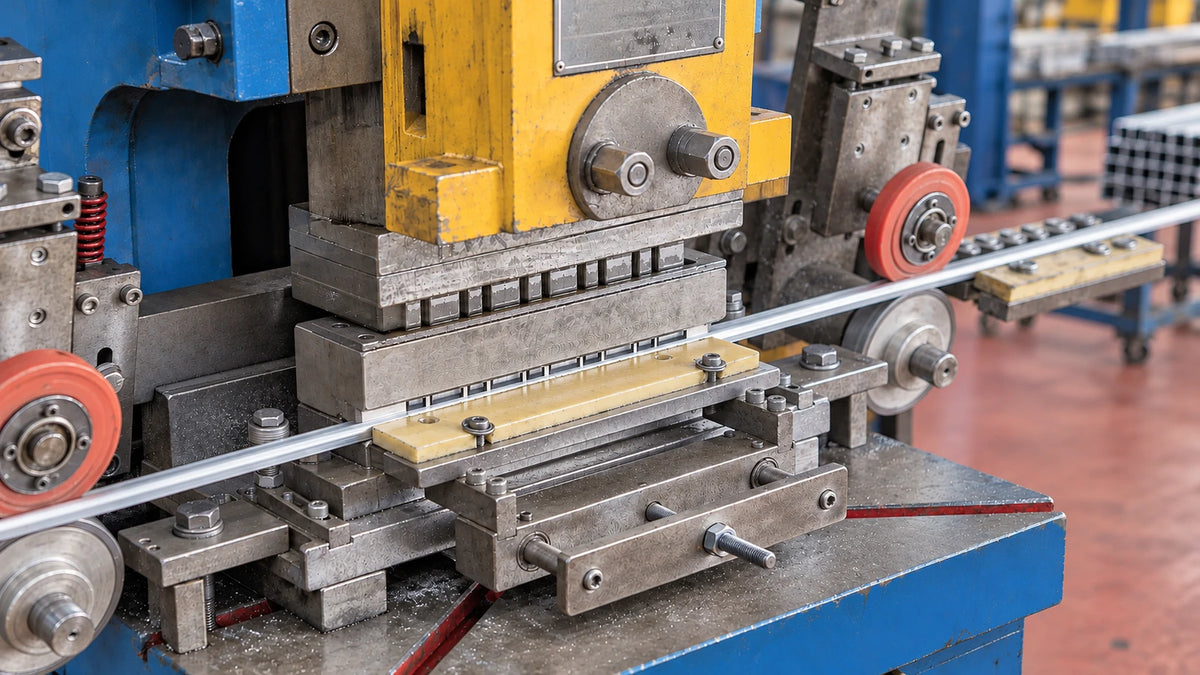
    In die Flansche von Aluminiumprofilen mit Flansch stanzen wir Löcher und Öffnungen passend zum Einsatz des Produkts. Das Profil wird kontrolliert vorgeschoben und mit einem zum Querschnitt passenden Stempel- und Werkzeugsatz gelocht.

    Lochen der Flansche mit der Exzenterpresse
    Lochen der Flansche mit der Exzenterpresse

    Lochwerkzeug passend zum Querschnitt

    Flanschbreite, Wandstärke und gewünschte Lochform werden gemeinsam betrachtet. Werkzeug und Einstellungen richten sich nach der Geometrie des jeweiligen Profils.

    Gleichmäßige Lochabstände

    Form, Lage und Abstand der Löcher werden je Modell geplant. Mit Vorschub- und Ausrichtungseinstellungen wird ein gleichmäßiges Lochbild entlang des Profils erreicht.

    Erhalt der Profilform

    Das Profil wird während der Bearbeitung mit passenden Führungen und Stützen geführt. Der Vorschub wird so überwacht, dass die Flansche nicht gequetscht oder verbogen werden und das Profil gerade bleibt.

    Loch- und Gratprüfung

    Zum Schluss werden Größe, Lage und Ränder der Löcher geprüft. Nach dem erforderlichen Entgraten ist das Profil für den nächsten Fertigungsschritt bereit.

  5. Eloxallinie

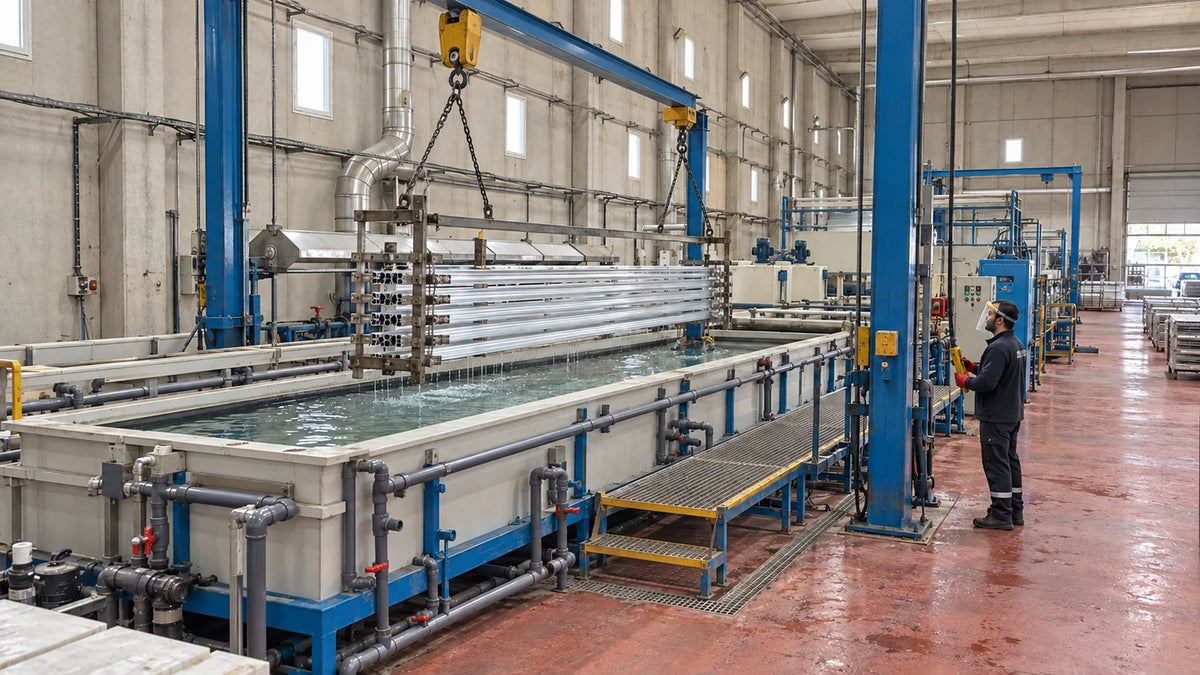
    Eloxieren ist ein elektrochemisches Verfahren, bei dem auf der Aluminiumoberfläche eine kontrollierte Oxidschicht entsteht. Diese Schicht ist fest mit dem Metall verbunden, erhöht unter geeigneten Bedingungen die Korrosions- und Verschleißbeständigkeit und erhält die metallische Optik des Aluminiums.

    Eloxallinie
    Eloxallinie

    Oberflächenvorbereitung

    Vor dem Eloxieren wird die Profiloberfläche gereinigt und vorbehandelt. Da die Eloxalschicht den Oberflächencharakter des Grundmetalls sichtbar lässt, bestimmt die Ausgangsqualität der Oberfläche das spätere Erscheinungsbild.

    Kontrollierte Oxidschicht

    Die Eigenschaften der Oxidschicht richten sich nach den Einsatzbedingungen des Produkts. Schichtdicke, Anforderungen an die Oberfläche und technische Funktion des Teils werden gemeinsam betrachtet; der Einfluss der Schicht auf die Maße in Passungs- und Verbindungsbereichen wird berücksichtigt.

    Farbe und einheitliche Oberfläche

    Ob natur oder farbig eloxiert wird, entscheidet sich nach gewünschter Optik und technischer Eignung. Da Legierung, Oberflächenvorbereitung und Prozessbedingungen den Farbton beeinflussen können, wird der Farbwunsch anhand eines Musters abgestimmt.

    Verdichten und Endkontrolle

    Durch das im Prozessplan vorgesehene Verdichten werden die Poren der Oxidschicht geschlossen. In der Endkontrolle werden Erscheinungsbild, Farbübereinstimmung und Schichteigenschaften geprüft; anschließend werden die Profile in oberflächenschützender Verpackung für den nächsten Schritt vorbereitet.

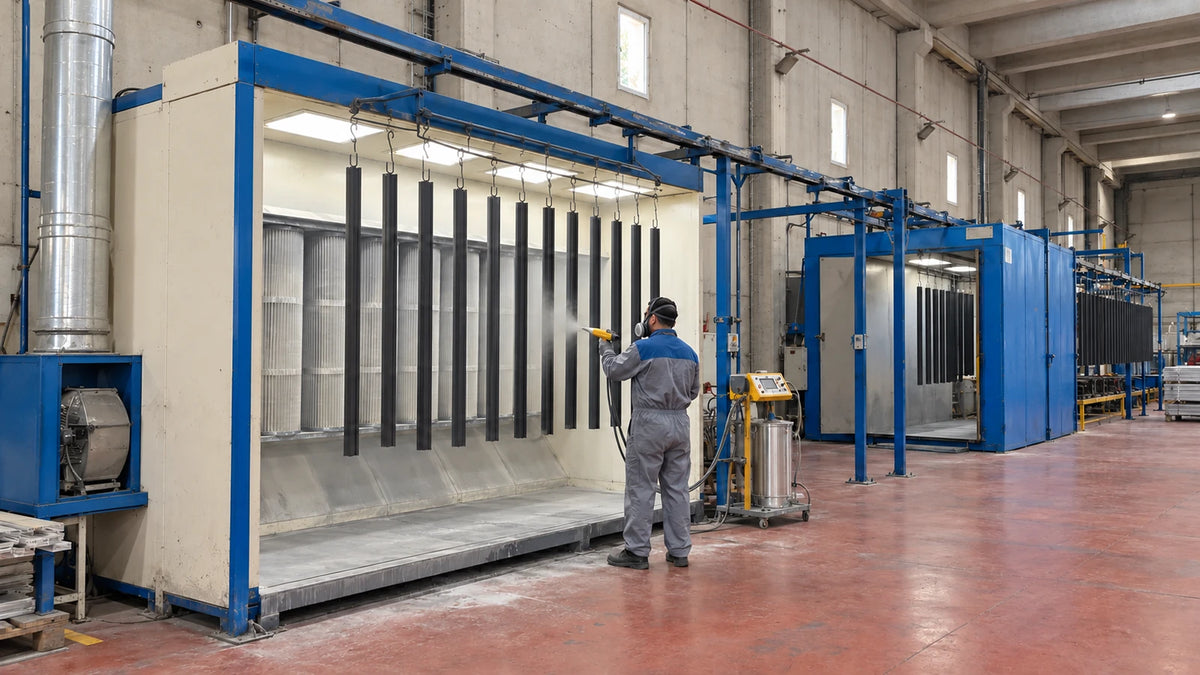
  6. Pulverbeschichtungsanlage

    Die Pulverbeschichtung ist ein Beschichtungsverfahren, das Aluminiumprofilen Farbe und Oberflächenstruktur gibt. Die Pulverpartikel werden elektrostatisch auf die Oberfläche aufgebracht und im Ofen zur Beschichtung eingebrannt.

    Pulverbeschichtungsanlage
    Pulverbeschichtungsanlage

    Festlegung von Farbe und Beschichtungssystem

    Farboptionen werden nach RAL-Vorgaben und Projektanforderungen geprüft. Neben dem Farbcode werden Glanzgrad, Oberflächenstruktur und Einsatz im Innen- oder Außenbereich festgelegt.

    Oberflächenvorbereitung vor der Beschichtung

    Die Reinigung der Oberfläche von Öl, Schmutz und störenden Rückständen ist die Grundlage der Beschichtung. Nach der Vorbehandlung werden die Profile gespült und getrocknet; diese Vorbereitung unterstützt Haftung und Leistungsfähigkeit der Beschichtung.

    Elektrostatischer Auftrag und Einbrennen

    Das Pulver haftet durch elektrostatische Ladung auf der Oberfläche; Ecken, Kanäle und Vertiefungen des Querschnitts werden auf gleichmäßige Schichtverteilung geprüft. Die Profile werden bei der Temperatur und Dauer eingebrannt, die das technische Datenblatt des Pulvers vorgibt.

    Oberflächenprüfung und Übereinstimmung der Teile

    Beschichtete Profile werden auf Erscheinungsbild, Farbe, Glanz und gleichmäßige Beschichtung geprüft. In Passungs- und Montagebereichen wird der Einfluss der Schichtdicke auf die Funktionsmaße beachtet; für Folgeaufträge werden Farb-, Struktur- und Glanzdaten aufbewahrt.

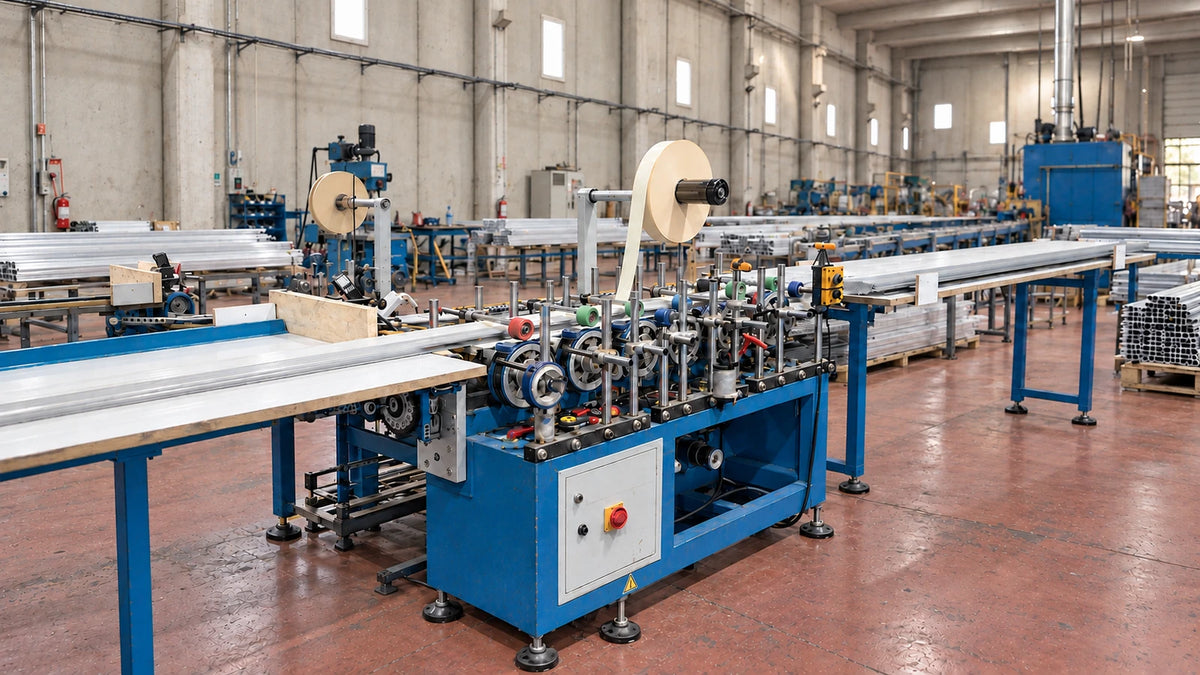
  7. Oberflächenschutz und Klebebandauftrag

    Je nach Einsatz versehen wir die Profile mit einer Oberflächenschutzfolie oder einem Klebeband als Montagehilfe. Art und Breite des Bandes sowie die Fläche, auf die es kommt, richten sich nach Beschichtung und Einsatz des Profils.

    Oberflächenschutz und Klebebandauftrag
    Oberflächenschutz und Klebebandauftrag

    Oberflächenschutzfolie

    Eine Folie schützt die Dekoroberfläche bei Transport, Lagerung und Montage vor Abrieb. Haftung und Abziehverhalten der Folie werden passend zur Beschichtung des Profils gewählt.

    Klebeband für die Montage

    Bei Modellen für die Klebemontage wird auf die betreffende Fläche ein Klebeband oder doppelseitiges Klebeband aufgebracht. Die Wahl richtet sich nach Beschichtung des Profils, Untergrund und Einsatzbedingungen.

    Saubere Fläche, gleichmäßiger Auftrag

    Die Auftragsfläche wird sauber und trocken gehalten. Während das Profil zwischen den Führungen läuft, drücken Rollen das Band entlang der festgelegten Linie gleichmäßig an.

    Bandlage und Oberflächenprüfung

    Breite, Lage und Haftung des Bandes werden geprüft. Falten, überstehende Kanten oder lose Stellen werden bewertet, danach geht das Profil zur Verpackung.

  8. Einzelverpackung der Profile in Schrumpffolie

    Jedes Profil läuft einzeln durch die Maschine und wird in Folie verpackt. Die Einzelverpackung verringert den direkten Kontakt mit anderen Teilen bei Lagerung und Transport.

    Einzelverpackung der Profile in Schrumpffolie
    Einzelverpackung der Profile in Schrumpffolie

    Einzelzuführung

    Jedes Teil, auch kleine Querschnitte, wird der Maschine einzeln zugeführt. Ein- und Auslaufstützen sorgen dafür, dass das Profil gleichmäßig läuft und gerade bleibt.

    Folienauftrag passend zum Querschnitt

    Folie und Maschineneinstellungen richten sich nach Querschnitt, Länge und Oberfläche des Profils. Ziel ist eine gleichmäßige Verpackung um jedes einzelne Profil.

    Folien- und Endenprüfung

    Die Verpackung wird auf Unversehrtheit, lose Stellen oder Risse geprüft, ebenso die Profilenden. Für Stellen, die beim Transport empfindlich sein können, wird zusätzlicher Schutz geprüft.

    Versandvorbereitung

    Die einzeln verpackten Profile werden nach Auftrag gezählt und gruppiert. Nach Außenverpackung und Kennzeichnung werden sie für den Versand bereitgestellt.

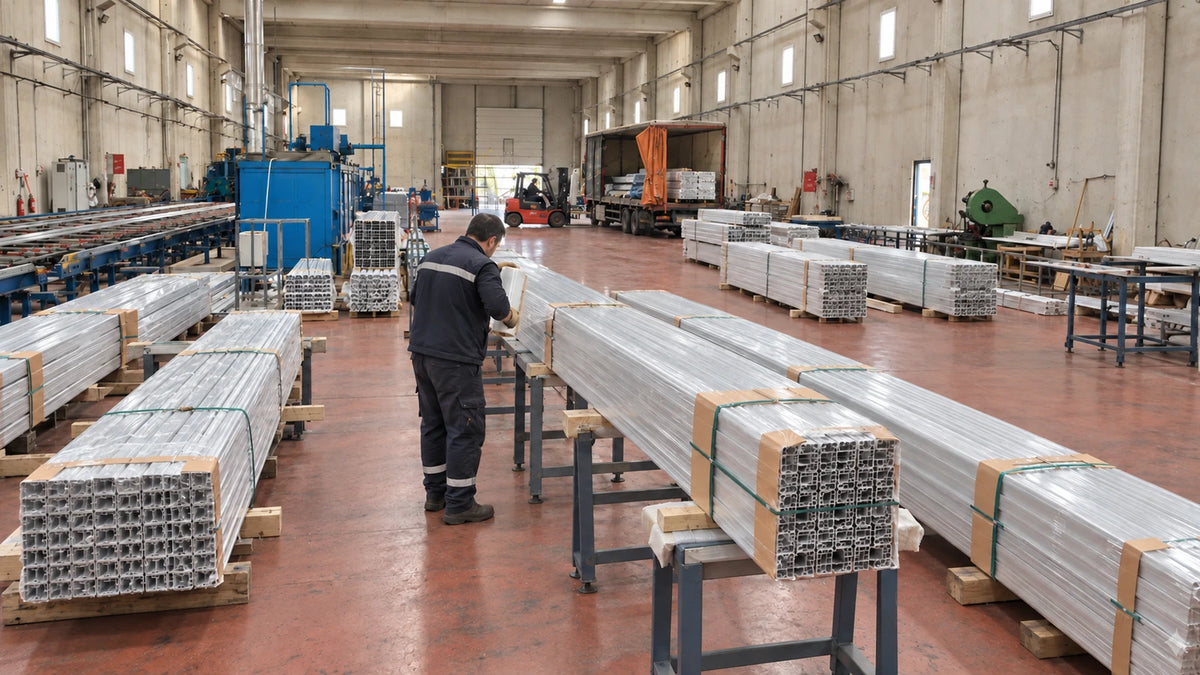
  9. Verpackung und Versand

    Verpackung und Versand werden so geplant, dass die in der Fertigung erreichten Produkteigenschaften erhalten bleiben, bis die Ware beim Kunden ankommt. Länge, Querschnitt und Oberfläche der Profile bestimmen die passende Verpackung.

    Verpackung und Versand
    Verpackung und Versand

    Auftragsprüfung vor dem Versand

    Die Produkte werden nach Profiltyp, Länge, Farbe, Oberflächenbehandlung und Menge mit dem Auftrag abgeglichen. Bei Lieferungen mit verschiedenen Produkten wird nach Gruppen sortiert, um Verwechslungen zu vermeiden.

    Oberflächenschutz passend zum Produkt

    Schutzmaterial und Verpackungsart werden nach den Oberflächeneigenschaften des Profils gewählt. Bei eloxierten und pulverbeschichteten Oberflächen muss das Verpackungsmaterial zur Beschichtung passen.

    Packstücke und Kennzeichnung

    Gewicht, Länge und Transportart der Packstücke werden gemeinsam betrachtet. Die Kennzeichnung erfolgt nach Auftragsdaten wie Profilcode, Länge, Farbe und Menge.

    Versandplanung und Verladung

    Der Versand wird nach Lieferadresse, Transportart und Fertigstellungstermin des Auftrags geplant. Wünsche nach Teillieferungen oder Sonderverpackung werden bei der Auftragsplanung abgestimmt.

Qualitätskontrolle und Fertigungsplanung

Unser Qualitätsverständnis

Qualität betrachten wir in allen Fertigungsschritten, von der Prüfung der technischen Zeichnung bis zur Versandvorbereitung. Maßgenauigkeit, Oberflächenanforderung und Funktion haben beim ersten Auftrag wie bei Nachfertigungen Vorrang.

In der Fertigung überwachte Kriterien

Querschnittsmaße, Wandstärke, Länge, Geradheit und Oberflächenbild werden je nach Produkt geprüft. Bei beschichteten Produkten werden Farbe und Oberfläche, bei bearbeiteten Teilen Bohrungen, Verbindungen und Form nach der Bearbeitung kontrolliert. Bei beklebten und einzeln verpackten Produkten wird auch die Ausführung geprüft.

Fertigungsablauf nach Produkt

Nicht jedes Profil durchläuft dieselben Arbeitsschritte. Eloxieren und Pulverbeschichten sind bei den meisten Produkten alternative Oberflächen. Ob mechanische Bearbeitung und Lochung vor oder nach der Beschichtung erfolgen und ob Bekleben und Einzelverpackung nötig sind, richtet sich nach den technischen Anforderungen des Produkts.

Anfragen für Sonderprofile und Serienfertigung

Nennen Sie uns technische Zeichnung, Einsatzbereich, benötigte Länge und Menge sowie gegebenenfalls Ihre Anforderungen an Legierung und Oberfläche. Werkzeug, mechanische Bearbeitung, Oberfläche und Lieferplan legen wir gemeinsam nach den Anforderungen Ihres Auftrags fest.

Produkte und Kontakt

Produkte

Welches Profil suchen Sie?

Sehen Sie sich LED-, Paneel-, Trockenbau- und Sockelprofile an.

Warenkorb

Ihr Warenkorb ist leer.

Produkte ansehen