Üretim parkurumuz

Kalıptan sevkiyata dokuz durak

Kalıphaneden sevkiyata, profiliniz için planladığımız üretim ve son işlem durakları; her durakta neye baktığımız ve neyi kontrol ettiğimiz.

Üretim parkuru

Profil hangi duraklardan geçiyor?

Farklı sektörlerin ihtiyaçlarına yönelik standart ve özel kesitli alüminyum profiller üretiyoruz. Kalıp tasarımından ekstrüzyona, yüzey işlemlerinden sevkiyata kadar üretimin her aşamasını ürünün teknik gereksinimlerine göre ele alıyoruz.

Teknik çizim, kullanım alanı ve sipariş beklentilerini birlikte değerlendirerek uygun üretim sürecini planlıyoruz. Ölçü doğruluğu, yüzey kalitesi ve tekrar siparişlerde tutarlılık hedefiyle çalışıyoruz.

Her profil tüm işlemlerden geçmez. Eloksal ve elektrostatik toz boya alternatif yüzey seçenekleridir. Mekanik işlem ve delmenin kaplamadan önce veya sonra yapılması, bantlama ve tekli ambalajlama ihtiyacı ürünün teknik gereksinimlerine göre planlanır.
  1. Kalıphane

    Bir alüminyum profilin ölçü doğruluğu, işlevi ve üretimdeki sürekliliği, doğru tasarlanmış bir kalıpla başlar. Standart profil ihtiyaçlarının yanında, müşterilerimizin teknik çizimlerine ve kullanım beklentilerine göre özel kesit taleplerini de değerlendiriyoruz.

    Kalıphane
    Kalıphane

    Teknik çizim ve üretilebilirlik

    Profilin dış ölçüleri, et kalınlıkları, boşlukları ve bağlantı detayları, kullanılacağı sistemle birlikte incelenir. Dar kanallar, ince cidarlar ve kesit içindeki kalınlık farklılıkları üretilebilirlik açısından değerlendirilir. Talep edilen toleranslar ve yüzey beklentileri bu aşamada netleştirilir.

    Kalıp tasarımında metal akışı

    Kalıp geometrisi, alüminyumun kesit boyunca dengeli ilerlemesini sağlayacak biçimde ele alınır. Tasarımda kesitin yapısı, seçilen alaşım ve presleme koşulları birlikte değerlendirilir; sonraki yüzey işlemlerinin geçme ve bağlantı ölçülerine etkisi de dikkate alınır.

    Deneme üretimi ve kesit kontrolü

    Deneme üretiminden alınan profil örnekleri teknik çizimle karşılaştırılır. Kritik ölçüler, et kalınlığı dağılımı, doğrusal form ve yüzey görünümü değerlendirilir; gerektiğinde kalıp düzeltmeleri ve proses ayarları yapılır.

    Kalıp bakımı ve tekrar üretim

    Kullanım sırasında oluşan aşınma ve birikintiler profilin ölçülerini etkileyebilir. Kalıpların temizlik, kontrol ve bakım işlemleri üretim sürekliliğinin parçasıdır; tekrar siparişlerde kesit ve revizyon bilgileri korunur.

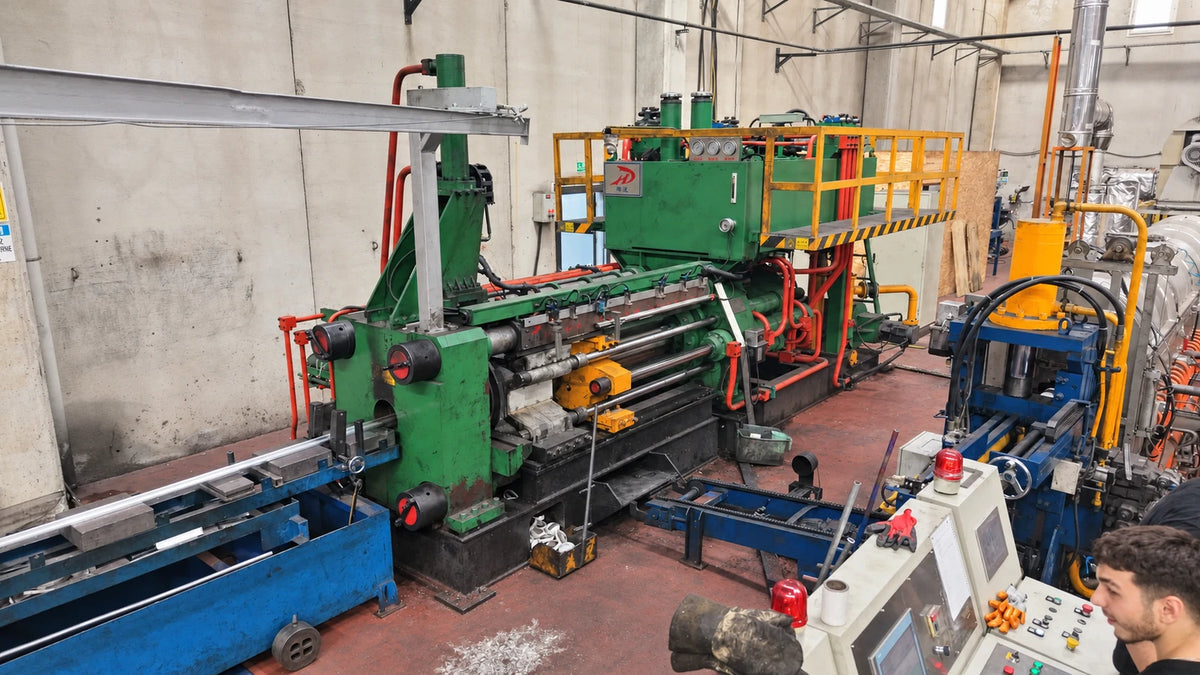
  2. Ekstrüzyon pres hattı

    Ekstrüzyon, alüminyumun tasarlanan kesite dönüştürüldüğü temel üretim aşamasıdır. Uygun sıcaklığa getirilen biyet, pres basıncıyla kalıptan geçirilerek profil formunu alır. Hedefimiz, belirlenen ölçülerde ve tekrar üretime uygun özelliklerde profil elde etmektir.

    Ekstrüzyon pres hattı
    Ekstrüzyon pres hattı

    Alaşım seçimi ve üretim hazırlığı

    Alaşım; beklenen mekanik özellikler, yüzey işlemleri ve kullanım ortamı birlikte değerlendirilerek seçilir. Üretime başlamadan önce profil kesiti, talep edilen boylar, miktar ve sonraki operasyonlar dikkate alınır.

    Kontrollü presleme

    Presleme sırasında sıcaklık, çıkış hızı ve malzeme akışı profilin geometrisini ve yüzey kalitesini doğrudan etkiler. Proses koşulları, kesitin ince ve kalın bölgelerinin dengeli oluşmasını destekleyecek şekilde ayarlanır.

    Soğutma ve doğrultma

    Pres çıkışındaki profiller, alaşımın ve hedeflenen mekanik özelliklerin gerektirdiği koşullarda soğutulur. Germe ve doğrultma işlemleriyle eğrilik ve burulma gibi geometrik sapmaların giderilmesi hedeflenir.

    Boy kesimi ve mekanik özellikler

    Profiller siparişte tanımlanan boylara kesilir. Isıl işlemle sertleşebilen alaşımlarda yaşlandırma işlemiyle mekanik özellikler geliştirilir; boy, kesit, doğruluk ve yüzey kontrollerinin ardından sonraki aşamaya geçilir.

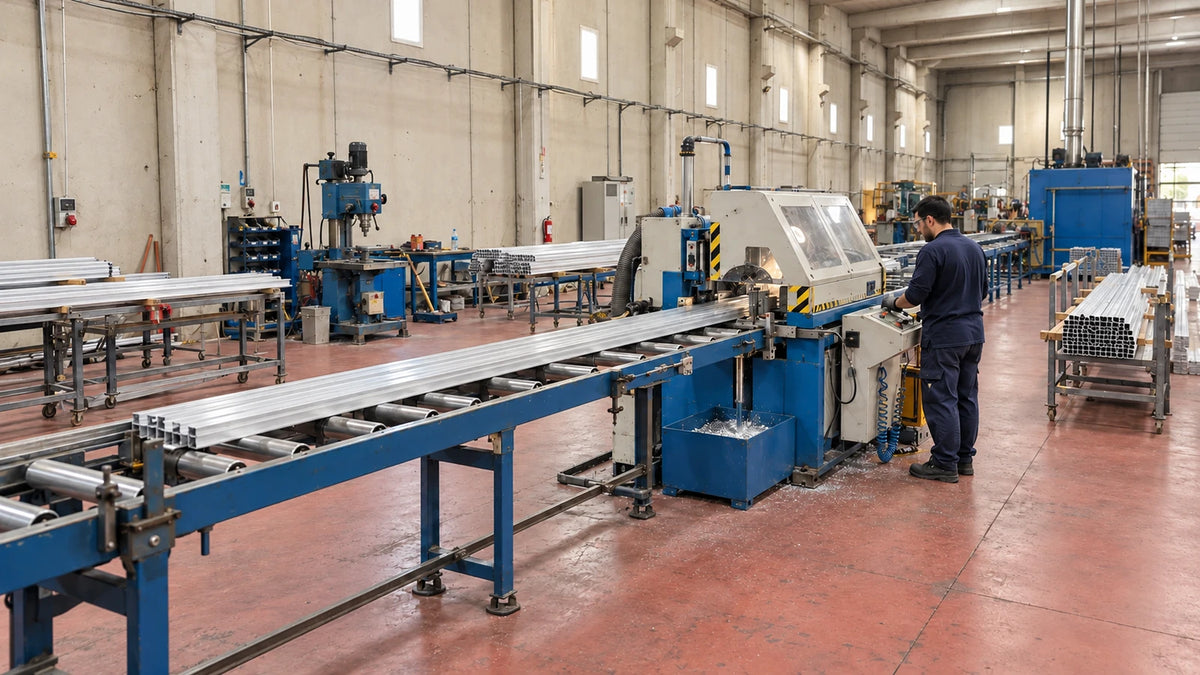
  3. Mekanik işlem hattı

    Mekanik işlemler, ekstrüzyonla elde edilen profilin son kullanımına uygun ölçü ve detaylara hazırlanmasını sağlar. Boy ve açı kesimleri, bağlantı detayları ve diğer işleme talepleri teknik çizim üzerinden planlanır. Kanatlarda seri delme gereken modeller ise eksantrik pres parkuruna yönlendirilir.

    Mekanik işlem hattı
    Mekanik işlem hattı

    Teknik çizime göre işlem planlama

    İşlenecek bölgeler, referans ölçüler ve toleranslar üretim öncesinde netleştirilir. Birden fazla operasyon gereken ürünlerde işlem sırası, ölçülerin birbirine olan ilişkisi dikkate alınarak oluşturulur.

    Boy ve açı kesimleri

    Kesimler teknik çizimdeki boy ve açı gereksinimlerine göre planlanır. Özellikle ince cidarlı ve açık kesitlerde parçanın uygun biçimde desteklenmesi, ölçü sapmalarının ve deformasyonun azaltılmasına yardımcı olur.

    Bağlantı ve işleme detayları

    Montaj ve bağlantı detayları, kesitin yapısı ve kullanım amacı doğrultusunda değerlendirilir. Kanatlarda düzenli delik dizilimi gerektiren ürünler, uygun kalıpla eksantrik pres hattında ayrıca işlenir.

    Son kontrol ve yüzeyin korunması

    Mekanik işlem sırası, yüzey kaplaması ve nihai kullanım şartlarına göre belirlenir. Tamamlanan parçalarda boy, delik konumları, kesim yüzeyleri ve genel form kontrol edilir.

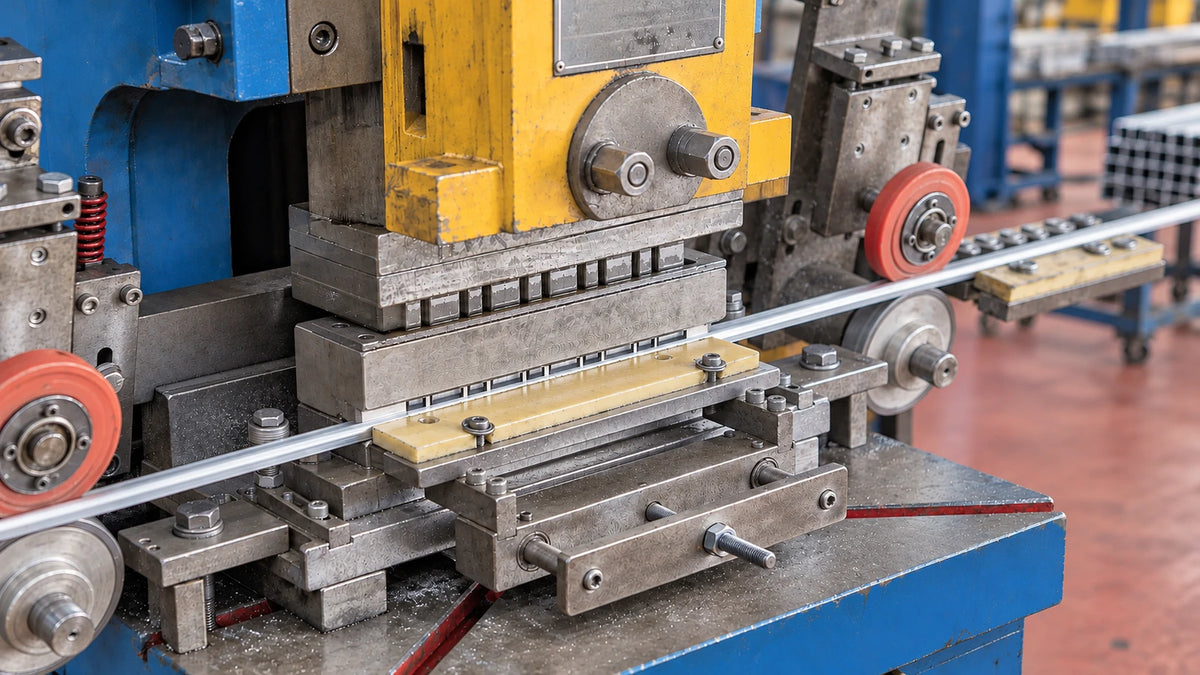
  4. Eksantrik pres ile kanat delme

    Kanatlı alüminyum profillerin kanatlarında, ürünün kullanımına uygun delik ve açıklıklar oluşturuyoruz. Profil kontrollü biçimde ilerletilir; delme işlemi kesite uygun zımba ve kalıp takımıyla gerçekleştirilir.

    Eksantrik pres ile kanat delme
    Eksantrik pres ile kanat delme

    Kesite uygun delme kalıbı

    Profilin kanat genişliği, et kalınlığı ve istenen delik formu birlikte değerlendirilir. Kullanılacak kalıp ve ayarlar, ilgili profilin geometrisine göre belirlenir.

    Düzenli delik aralıkları

    Deliklerin şekli, konumu ve tekrar aralığı ürün modeline göre planlanır. İlerleme ve hizalama ayarlarıyla profil boyunca düzenli bir delik dizilimi hedeflenir.

    Profil formunun korunması

    Profil, işlem sırasında uygun kılavuz ve desteklerle yönlendirilir. Kanatlarda ezilme, bükülme ve doğrusal form kaybı oluşmaması için besleme düzeni kontrol edilir.

    Delik ve çapak kontrolü

    İşlem sonunda deliklerin açıklığı, konumu ve kenarları kontrol edilir. Gereken çapak giderme işlemleri tamamlanarak profil sonraki üretim aşamasına hazırlanır.

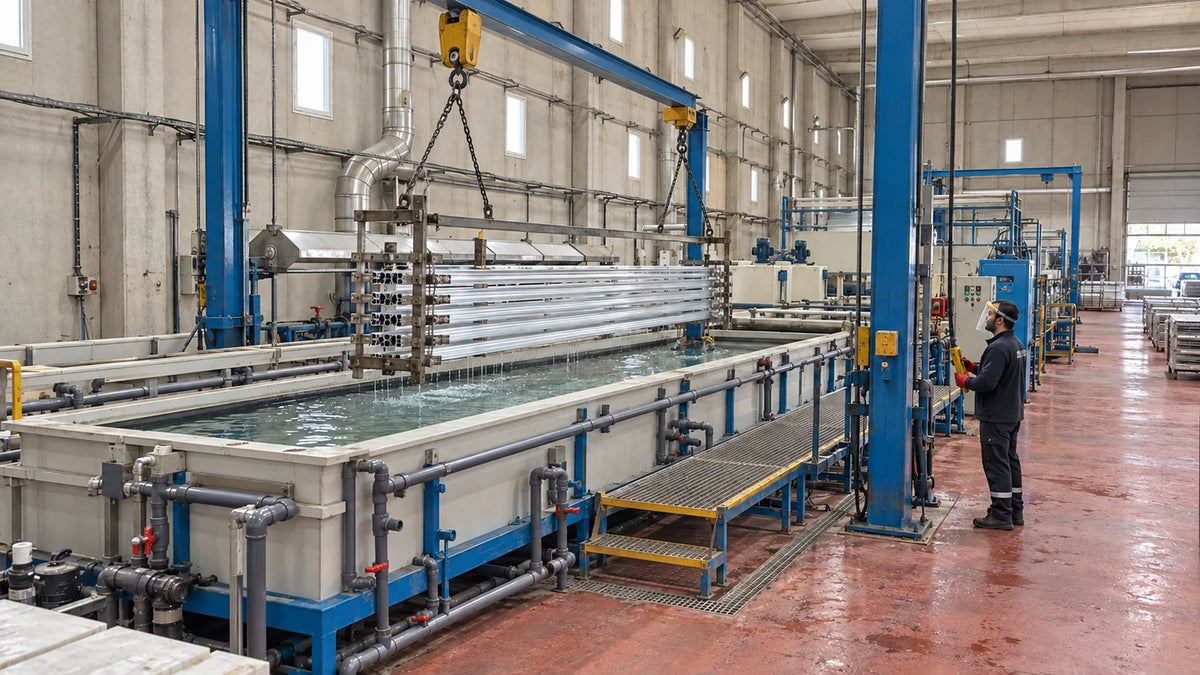
  5. Eloksal hattı

    Eloksal, alüminyum yüzeyinde kontrollü bir oksit tabakası oluşturan elektrokimyasal işlemdir. Metalin kendisiyle bütünleşen bu tabaka, uygun koşullarda korozyon ve aşınma direncini artırırken alüminyumun metalik görünümünü korur.

    Eloksal hattı
    Eloksal hattı

    Yüzey hazırlığı

    Eloksal öncesinde profil yüzeyi temizlik ve ön hazırlık aşamalarından geçirilir. Eloksal alttaki metalin yüzey karakterini görünür bıraktığından, profilin başlangıçtaki yüzey kalitesi nihai görünüm üzerinde belirleyicidir.

    Kontrollü oksit tabakası

    Oksit tabakasının özellikleri ürünün kullanım koşullarına göre belirlenir. Kaplama kalınlığı, yüzey beklentisi ve parçanın teknik işlevi birlikte değerlendirilir; geçme ve bağlantı bölgelerinde kaplamanın ölçülere etkisi dikkate alınır.

    Renk ve yüzey bütünlüğü

    Natürel veya renkli eloksal tercihleri istenen görünüm ve teknik uygunluk doğrultusunda ele alınır. Alaşım, yüzey hazırlığı ve işlem koşulları nihai tonu etkileyebildiği için renk beklentisi numune üzerinden netleştirilir.

    Tespit işlemi ve son kontrol

    İşlem planına uygun tespit işlemiyle oksit tabakasındaki gözenekler kapatılır. Son kontrolde görünüm, renk uyumu ve kaplama özellikleri değerlendirilir; profiller yüzeylerini koruyacak paketleme düzeniyle bir sonraki aşamaya hazırlanır.

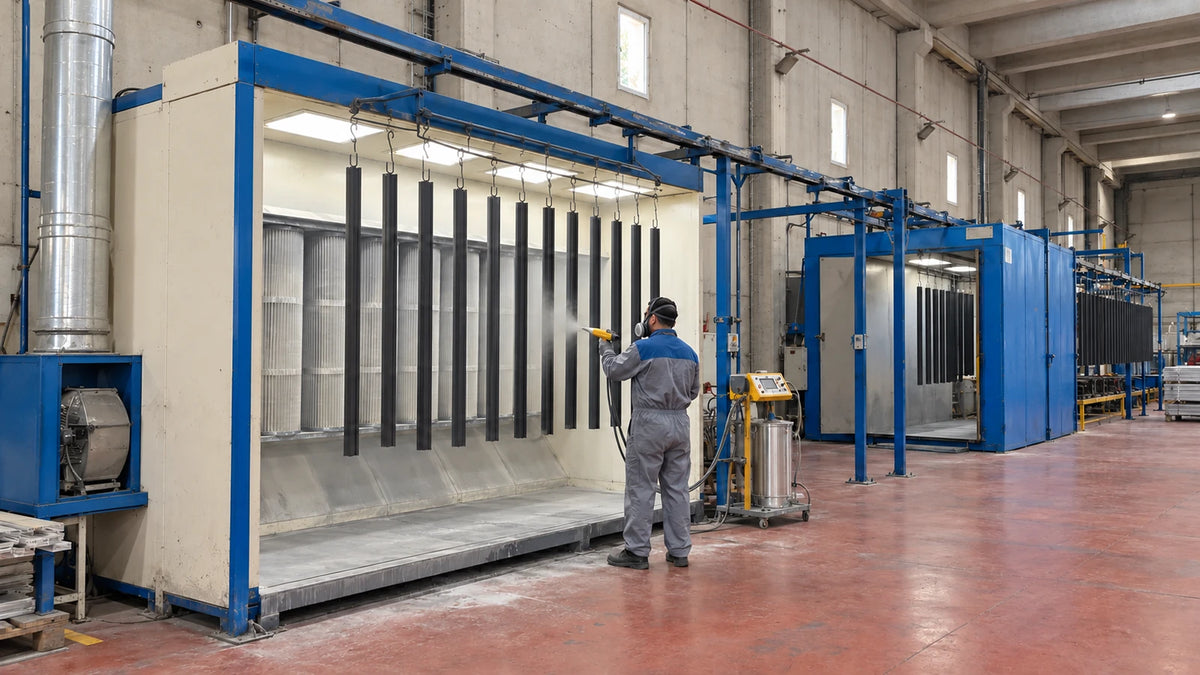
  6. Elektrostatik toz boya tesisi

    Elektrostatik toz boya, alüminyum profillere renk ve yüzey dokusu kazandıran bir kaplama yöntemidir. Boya parçacıkları elektrostatik olarak yüzeye uygulanır ve uygun fırın koşullarında kürlenerek kaplama tabakasını oluşturur.

    Elektrostatik toz boya tesisi
    Elektrostatik toz boya tesisi

    Renk ve kaplama sisteminin belirlenmesi

    RAL referansları ve proje talepleri doğrultusunda renk seçenekleri değerlendirilir. Renk kodunun yanında parlaklık derecesi, yüzey dokusu ve iç veya dış ortamda kullanım bilgisi de netleştirilir.

    Kaplama öncesi yüzey hazırlığı

    Yüzeyin yağ, kir ve uygun olmayan kalıntılardan arındırılması boya uygulamasının temelini oluşturur. Ön işlem sonrasında profiller durulanır ve kurutulur; bu hazırlık boyanın tutunmasını ve kaplama performansını destekler.

    Elektrostatik uygulama ve kürleme

    Toz boya elektrostatik yük sayesinde yüzeye tutunur; kesitin köşe, kanal ve girintileri kaplama dağılımı açısından değerlendirilir. Profiller, boyanın teknik koşullarına uygun sıcaklık ve sürede kürlenir.

    Yüzey kontrolü ve parçalar arası uyum

    Boyanan profillerde görünüm, renk, parlaklık ve kaplama düzgünlüğü değerlendirilir. Geçme ve montaj bölgelerinde boya kalınlığının işlevsel ölçülere etkisi gözetilir; tekrar siparişlerde renk, doku ve parlaklık bilgisi korunur.

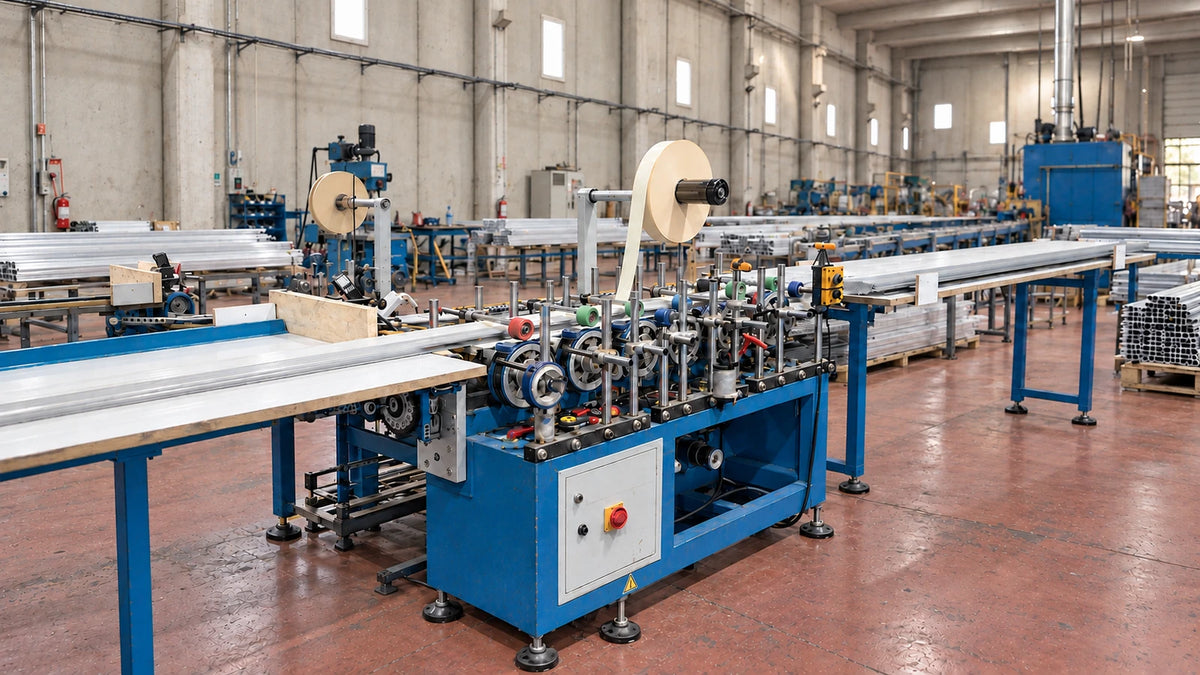
  7. Yüzey koruma ve yapışkan bantlama

    Profilleri kullanım amacına göre koruyucu yüzey filmi veya montaja yardımcı yapışkan bant ile hazırlıyoruz. Bant türü, genişliği ve uygulanacağı yüzey, profilin kaplamasına ve kullanımına göre belirlenir.

    Yüzey koruma ve yapışkan bantlama
    Yüzey koruma ve yapışkan bantlama

    Yüzey koruyucu film

    Dekoratif yüzeyi taşıma, depolama ve montaj sırasında sürtünmeye karşı korumaya yardımcı olan film uygulanır. Koruyucu filmin yapışma ve sökülme özellikleri profilin yüzey kaplamasına uygun seçilir.

    Montaj için yapışkan bant

    Bantlı kullanım için tasarlanmış modellerde ilgili yüzeye yapışkan veya çift taraflı bant uygulanır. Seçim; profilin kaplaması, yapıştırılacağı yüzey ve uygulama koşulları birlikte değerlendirilerek yapılır.

    Temiz yüzey, düzgün uygulama

    Uygulama yüzeyinin temiz ve kuru olması sağlanır. Profil kılavuzlar arasında ilerlerken bant, belirlenen hat boyunca merdanelerle yüzeye düzgün biçimde bastırılır.

    Bant hizası ve yüzey kontrolü

    Bant genişliği, konumu ve yüzeye teması kontrol edilir. Kırışma, kenardan taşma veya gevşek kalan bölgeler değerlendirilir; profil sonraki ambalajlama aşamasına hazırlanır.

  8. Tekli profil shrink ambalajlama

    Her bir profil, tek başına makine hattından geçirilerek filmle ambalajlanır. Profillerin ayrı ayrı sarılması, yüzeyin depolama ve taşıma sırasında diğer parçalarla doğrudan temasını azaltmaya yardımcı olur.

    Tekli profil shrink ambalajlama
    Tekli profil shrink ambalajlama

    Tek tek besleme

    Küçük kesitli profiller dâhil her parça makineye ayrı olarak verilir. Giriş ve çıkış destekleri, profilin düzgün ilerlemesini ve doğrusal formunu korumasını sağlar.

    Kesite uygun film uygulaması

    Film ve makine ayarları profilin kesitine, boyuna ve yüzey özelliğine göre değerlendirilir. Ambalajın tek profil etrafında düzenli biçimde oluşması hedeflenir.

    Film ve uç kontrolü

    Ambalaj bütünlüğü, filmde gevşeklik veya yırtılma olup olmadığı ve uç bölgeler kontrol edilir. Taşıma sırasında hassas kalabilecek noktalar için ek koruma ihtiyacı değerlendirilir.

    Sevkiyata hazırlık

    Tek tek ambalajlanan profiller, siparişe göre sayılır ve gruplandırılır. Gerekli dış paketleme ve tanımlama tamamlandıktan sonra sevkiyat düzenine alınır.

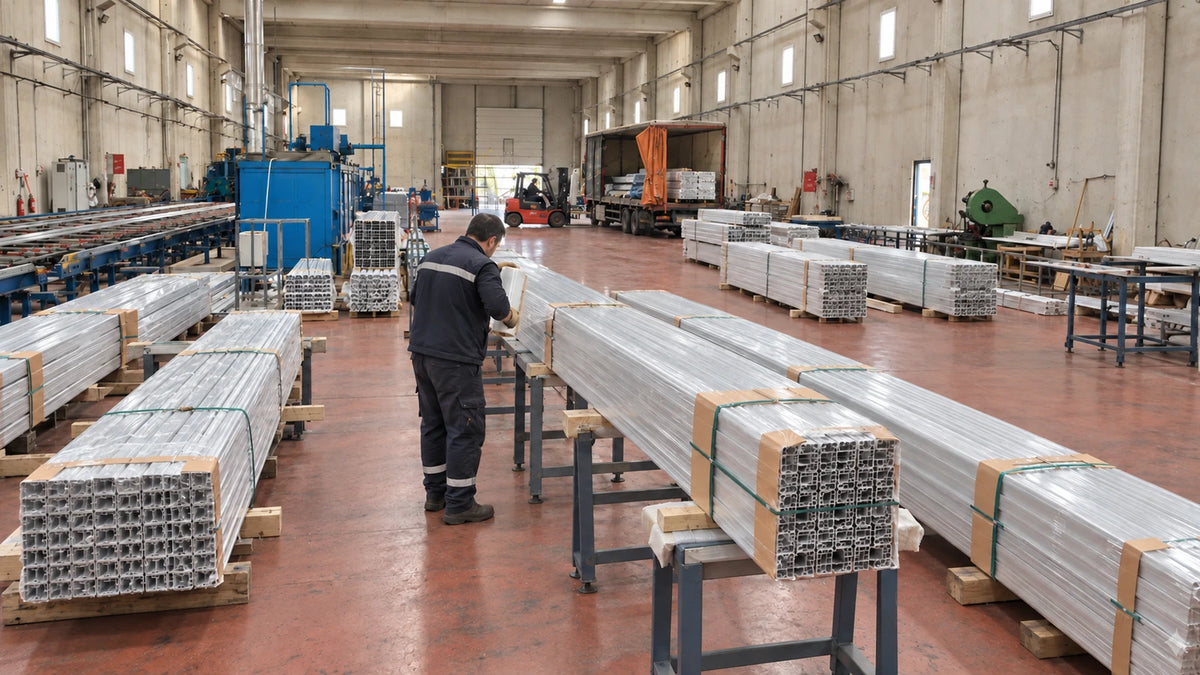
  9. Paketleme ve sevkiyat

    Paketleme ve sevkiyat, üretimde elde edilen ürün özelliklerinin müşteriye ulaşıncaya kadar korunması için planlanır. Profillerin boyu, kesit yapısı ve yüzey kaplaması uygun ambalajın belirlenmesinde önem taşır.

    Paketleme ve sevkiyat
    Paketleme ve sevkiyat

    Sevkiyat öncesi sipariş kontrolü

    Ürünler; profil tipi, boy, renk, yüzey işlemi ve miktar bakımından siparişle karşılaştırılır. Farklı ürünlerin bulunduğu sevkiyatlarda gruplandırma yapılarak karışıklık riski azaltılır.

    Ürüne uygun yüzey koruması

    Koruyucu malzeme ve paketleme düzeni profilin yüzey özelliklerine göre seçilir. Eloksallı ve boyalı yüzeylerde ambalaj malzemesinin kaplamayla uyumu önemlidir.

    Paket düzeni ve tanımlama

    Paketlerin ağırlığı, uzunluğu ve taşıma biçimi birlikte ele alınır. Ürünlerin tanımlanmasında profil kodu, boy, renk ve miktar gibi sipariş bilgileri esas alınır.

    Sevkiyat planlaması ve yükleme

    Teslimat adresi, taşıma yöntemi ve siparişin hazır olma durumu dikkate alınarak sevkiyat planlanır. Parçalı teslimat veya özel paketleme talepleri sipariş planlamasında netleştirilir.

Kalite kontrol ve üretim planlaması

Kalite yaklaşımımız

Kaliteyi, teknik çizimin değerlendirilmesinden sevkiyat hazırlığına kadar üretimin bütün aşamalarıyla birlikte ele alıyoruz. Ölçü doğruluğu, yüzey beklentisi ve kullanım işlevinin uyumu, ilk siparişte ve tekrar üretimlerde önceliğimizdir.

Üretim boyunca izlenen kriterler

Kesit ölçüleri, et kalınlığı, boy, doğruluk ve yüzey görünümü ürüne göre değerlendirilir. Kaplamalı ürünlerde renk ve yüzey özellikleri; işlenmiş parçalarda delik, bağlantı ve işlem sonrası form kontrol edilir. Bantlı ve ambalajlı ürünlerde uygulamanın düzgünlüğü de incelenir.

Ürüne göre şekillenen üretim akışı

Her profil aynı işlemlerden geçmez. Eloksal ve toz boya çoğu üründe alternatif yüzey seçenekleridir. Mekanik işlem ve delmenin kaplamadan önce veya sonra yapılması, bantlama ve tekli ambalajlama ihtiyacı ürünün teknik gereksinimlerine göre planlanır.

Özel profil ve toplu üretim talepleri

Teknik çiziminizi, kullanım alanını, gerekli boy ve miktarı, varsa alaşım ve yüzey beklentinizi paylaşabilirsiniz. Kalıp, mekanik işlem, yüzey uygulaması ve teslimat planını siparişinizin gereksinimlerine göre birlikte oluşturalım.

Ürünler ve iletişim

Ürünler

Hangi profili arıyorsunuz?

LED, PVC panel, alçıpan ve süpürgelik profillerini inceleyin.

Sepet

Sepetiniz boş.

Ürünlere göz atın