Nasz park maszynowy

Dziewięć etapów od matrycy do wysyłki

Od narzędziowni do wysyłki: etapy produkcji i wykończenia planowane dla Państwa profilu oraz to, co sprawdzamy na każdym z nich.

Etapy produkcji

Przez jakie etapy przechodzi profil?

Produkujemy profile aluminiowe o przekrojach standardowych i specjalnych dla różnych branż. Każdy etap produkcji, od projektu matrycy i wyciskania po obróbkę powierzchni i wysyłkę, prowadzimy zgodnie z wymaganiami technicznymi produktu.

Odpowiedni proces produkcji planujemy po wspólnej analizie rysunku technicznego, zastosowania i wymagań zamówienia. Naszym celem jest dokładność wymiarowa, jakość powierzchni i powtarzalność przy kolejnych zamówieniach.

Nie każdy profil przechodzi wszystkie operacje. Anodowanie i malowanie proszkowe to alternatywne warianty wykończenia powierzchni. To, czy obróbka mechaniczna i wykrawanie odbywają się przed, czy po powlekaniu, oraz czy potrzebne jest naklejenie taśmy i pakowanie pojedyncze, planuje się według wymagań technicznych produktu.
  1. Narzędziownia

    Dokładność wymiarowa, funkcja i powtarzalność produkcji profilu aluminiowego zaczynają się od prawidłowo zaprojektowanej matrycy. Oprócz profili standardowych analizujemy także zapytania o przekroje specjalne na podstawie rysunków technicznych i oczekiwań klientów.

    Narzędziownia
    Narzędziownia

    Rysunek techniczny i możliwość wykonania

    Wymiary zewnętrzne profilu, grubości ścianek, komory i detale połączeń są analizowane razem z systemem, w którym profil będzie pracował. Wąskie kanały, cienkie ścianki i różnice grubości w przekroju są oceniane pod kątem możliwości wykonania. Na tym etapie ustalane są wymagane tolerancje i oczekiwania dotyczące powierzchni.

    Płynięcie metalu w projekcie matrycy

    Geometria matrycy jest projektowana tak, aby aluminium płynęło równomiernie w całym przekroju. W projekcie uwzględnia się jednocześnie budowę przekroju, wybrany stop i warunki wyciskania, a także wpływ późniejszej obróbki powierzchni na wymiary pasowań i połączeń.

    Produkcja próbna i kontrola przekroju

    Próbki profilu z produkcji próbnej są porównywane z rysunkiem technicznym. Ocenia się wymiary krytyczne, rozkład grubości ścianek, prostoliniowość i wygląd powierzchni; w razie potrzeby wprowadza się korekty matrycy i ustawień procesu.

    Konserwacja matryc i produkcja powtórna

    Zużycie i osady powstające podczas pracy mogą wpływać na wymiary profilu. Czyszczenie, kontrola i konserwacja matryc są częścią ciągłości produkcji, a dane przekroju i rewizji są przechowywane na potrzeby kolejnych zamówień.

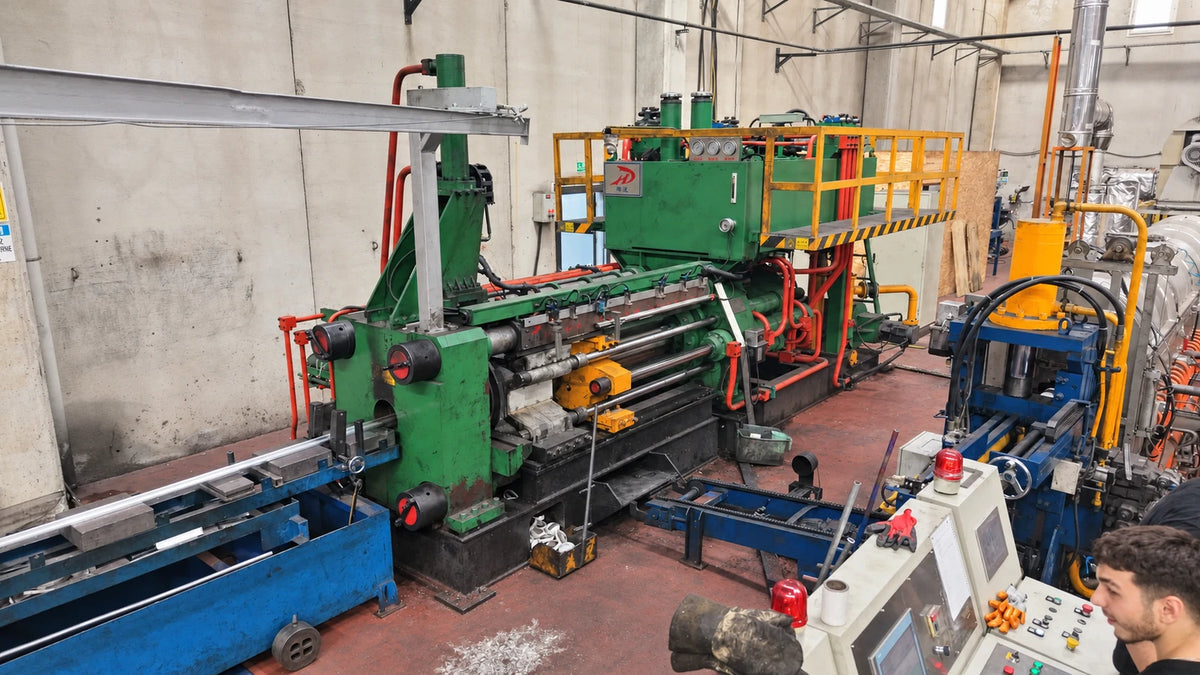
  2. Linia prasy do wyciskania

    Wyciskanie to główny etap produkcji, na którym aluminium otrzymuje zaprojektowany przekrój. Wlewek nagrzany do odpowiedniej temperatury jest przetłaczany przez matrycę pod naciskiem prasy i przyjmuje kształt profilu. Naszym celem są profile o określonych wymiarach i właściwościach umożliwiających powtarzalną produkcję.

    Linia prasy do wyciskania
    Linia prasy do wyciskania

    Dobór stopu i przygotowanie produkcji

    Stop dobiera się, oceniając łącznie oczekiwane właściwości mechaniczne, obróbkę powierzchni i warunki eksploatacji. Przed rozpoczęciem produkcji uwzględnia się przekrój profilu, wymagane długości, ilość i kolejne operacje.

    Kontrolowane wyciskanie

    Podczas wyciskania temperatura, prędkość wypływu i płynięcie materiału bezpośrednio wpływają na geometrię profilu i jakość powierzchni. Parametry procesu ustawia się tak, aby cienkie i grube partie przekroju formowały się równomiernie.

    Chłodzenie i prostowanie

    Profile wychodzące z prasy są chłodzone w warunkach wymaganych przez stop i docelowe właściwości mechaniczne. Rozciąganie i prostowanie służą usunięciu odchyłek geometrycznych, takich jak wygięcie i skręcenie.

    Cięcie na długość i właściwości mechaniczne

    Profile są cięte na długości określone w zamówieniu. W stopach utwardzanych cieplnie właściwości mechaniczne poprawia się przez starzenie; po kontroli długości, przekroju, prostoliniowości i powierzchni profile przechodzą do kolejnego etapu.

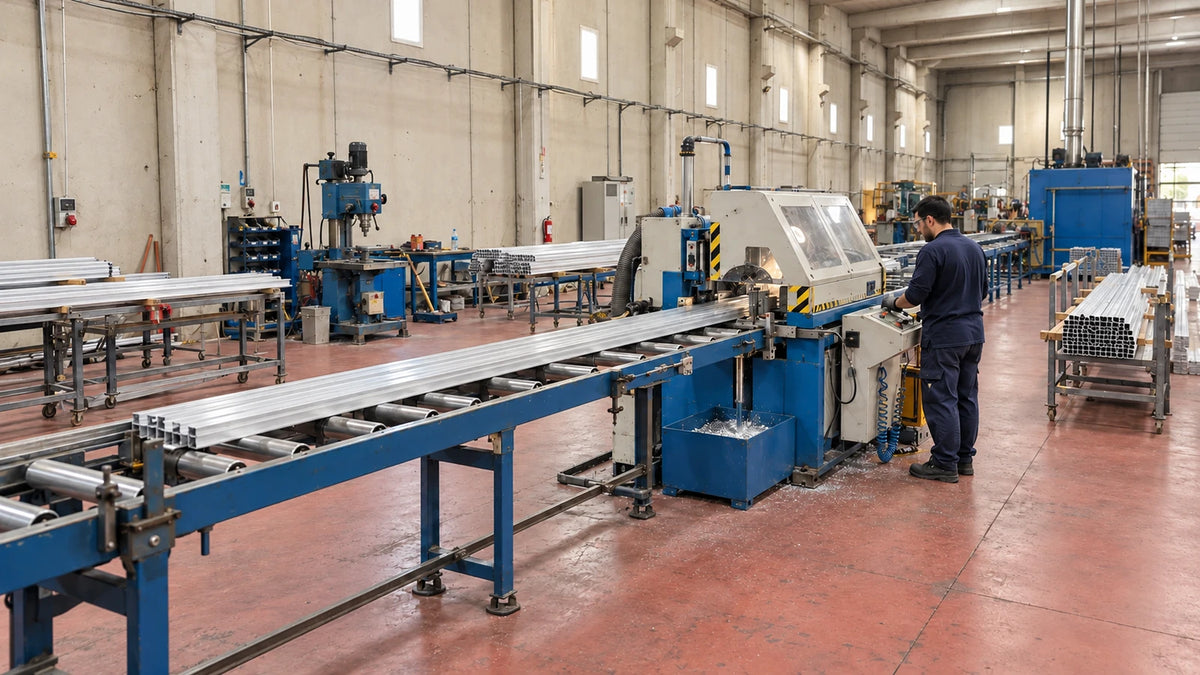
  3. Linia obróbki mechanicznej

    Obróbka mechaniczna przygotowuje wyciśnięty profil do wymiarów i detali wymaganych w docelowym zastosowaniu. Cięcie na długość i pod kątem, detale połączeń i inne zlecenia obróbki planuje się według rysunku technicznego. Modele wymagające seryjnego wykrawania otworów w skrzydełkach trafiają na linię pras mimośrodowych.

    Linia obróbki mechanicznej
    Linia obróbki mechanicznej

    Planowanie obróbki według rysunku technicznego

    Obszary obróbki, wymiary bazowe i tolerancje ustala się przed produkcją. W produktach wymagających kilku operacji kolejność ustala się z uwzględnieniem zależności między wymiarami.

    Cięcie na długość i pod kątem

    Cięcie planuje się zgodnie z wymaganiami dotyczącymi długości i kątów na rysunku technicznym. Właściwe podparcie elementu, zwłaszcza przy profilach cienkościennych i otwartych, pomaga ograniczyć odchyłki wymiarowe i odkształcenia.

    Detale połączeń i obróbki

    Detale montażowe i połączeń ocenia się pod kątem budowy przekroju i zastosowania. Produkty wymagające regularnego układu otworów w skrzydełkach są obrabiane osobno na linii pras mimośrodowych z użyciem odpowiedniej matrycy.

    Kontrola końcowa i ochrona powierzchni

    Kolejność obróbki mechanicznej ustala się w zależności od powłoki i warunków docelowego zastosowania. W gotowych elementach kontroluje się długość, położenie otworów, powierzchnie cięcia i ogólny kształt.

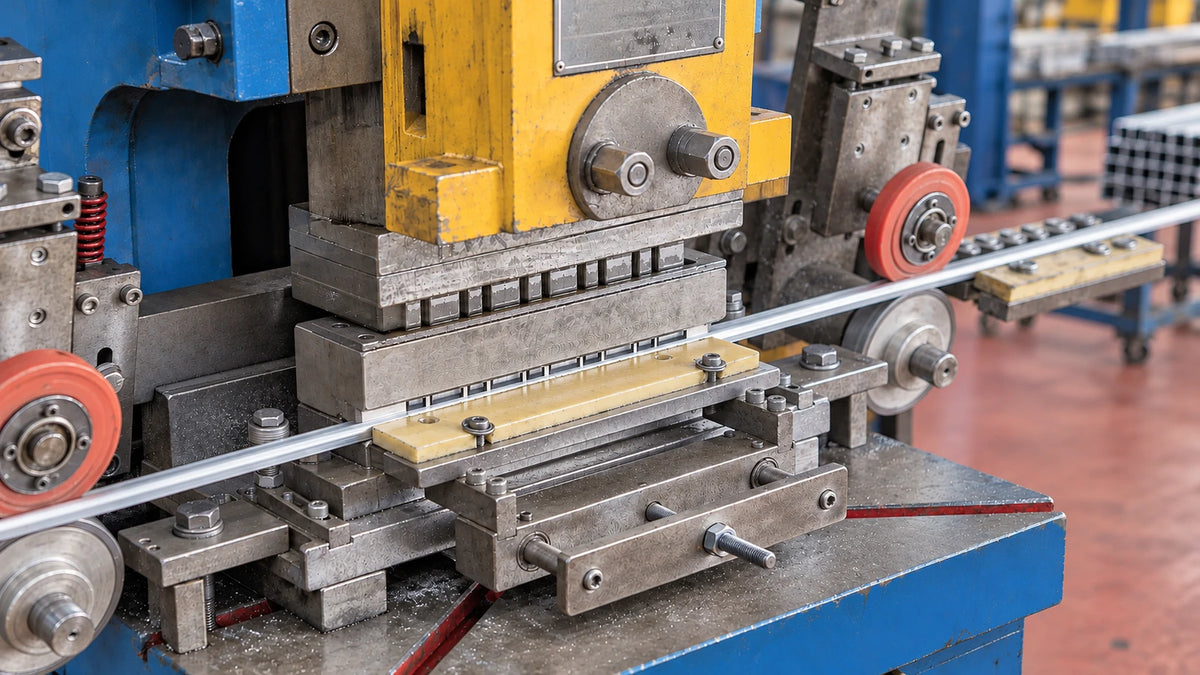
  4. Wykrawanie otworów w skrzydełkach na prasie mimośrodowej

    W skrzydełkach aluminiowych profili wykonujemy otwory i wycięcia dopasowane do zastosowania produktu. Profil jest podawany w kontrolowany sposób, a wykrawanie odbywa się zestawem stempla i matrycy dopasowanym do przekroju.

    Wykrawanie otworów w skrzydełkach na prasie mimośrodowej
    Wykrawanie otworów w skrzydełkach na prasie mimośrodowej

    Matryca wykrawająca dopasowana do przekroju

    Szerokość skrzydełka, grubość ścianki i wymagany kształt otworu ocenia się łącznie. Matrycę i ustawienia dobiera się do geometrii danego profilu.

    Regularny rozstaw otworów

    Kształt, położenie i rozstaw otworów planuje się dla każdego modelu. Ustawienia posuwu i wyrównania mają zapewnić regularny układ otworów na całej długości profilu.

    Zachowanie kształtu profilu

    Podczas obróbki profil jest prowadzony odpowiednimi prowadnicami i podporami. Podawanie jest kontrolowane, aby skrzydełka nie zostały zgniecione ani wygięte, a profil zachował prostoliniowość.

    Kontrola otworów i zadziorów

    Po obróbce kontroluje się wielkość, położenie i krawędzie otworów. Po wykonaniu potrzebnego gratowania profil jest przygotowywany do kolejnego etapu produkcji.

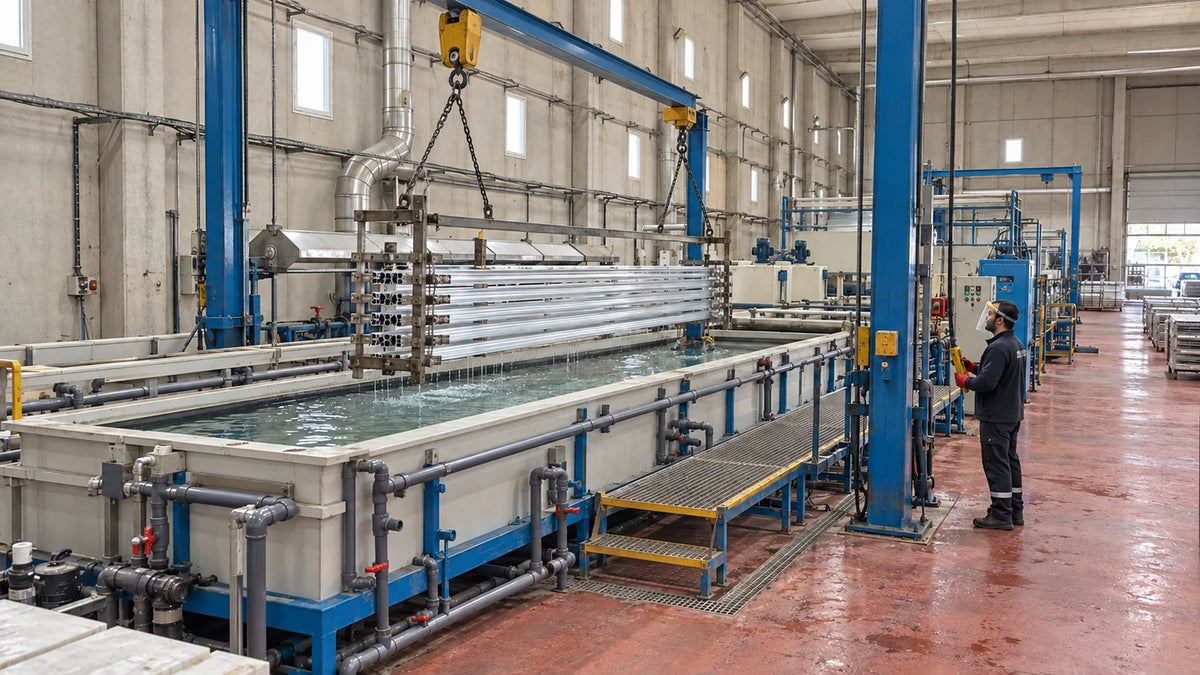
  5. Linia anodowania

    Anodowanie to proces elektrochemiczny, który tworzy na powierzchni aluminium kontrolowaną warstwę tlenku. Warstwa ta stanowi integralną część metalu i w odpowiednich warunkach zwiększa odporność na korozję i ścieranie, zachowując metaliczny wygląd aluminium.

    Linia anodowania
    Linia anodowania

    Przygotowanie powierzchni

    Przed anodowaniem powierzchnia profilu przechodzi etapy czyszczenia i obróbki wstępnej. Ponieważ anodowanie pozostawia widoczny charakter powierzchni metalu, wyjściowa jakość powierzchni profilu decyduje o ostatecznym wyglądzie.

    Kontrolowana warstwa tlenku

    Właściwości warstwy tlenku dobiera się do warunków eksploatacji produktu. Grubość powłoki, oczekiwania wobec powierzchni i funkcję techniczną elementu ocenia się łącznie, uwzględniając wpływ powłoki na wymiary w strefach pasowań i połączeń.

    Kolor i jednolitość powierzchni

    Wybór anodowania naturalnego lub barwnego zależy od wymaganego wyglądu i przydatności technicznej. Ponieważ stop, przygotowanie powierzchni i warunki procesu mogą wpływać na ostateczny odcień, oczekiwany kolor ustala się na próbce.

    Uszczelnianie i kontrola końcowa

    Pory warstwy tlenku zamyka się przez uszczelnianie zgodne z planem procesu. W kontroli końcowej ocenia się wygląd, zgodność koloru i właściwości powłoki, a profile przygotowuje się do kolejnego etapu w opakowaniu chroniącym powierzchnię.

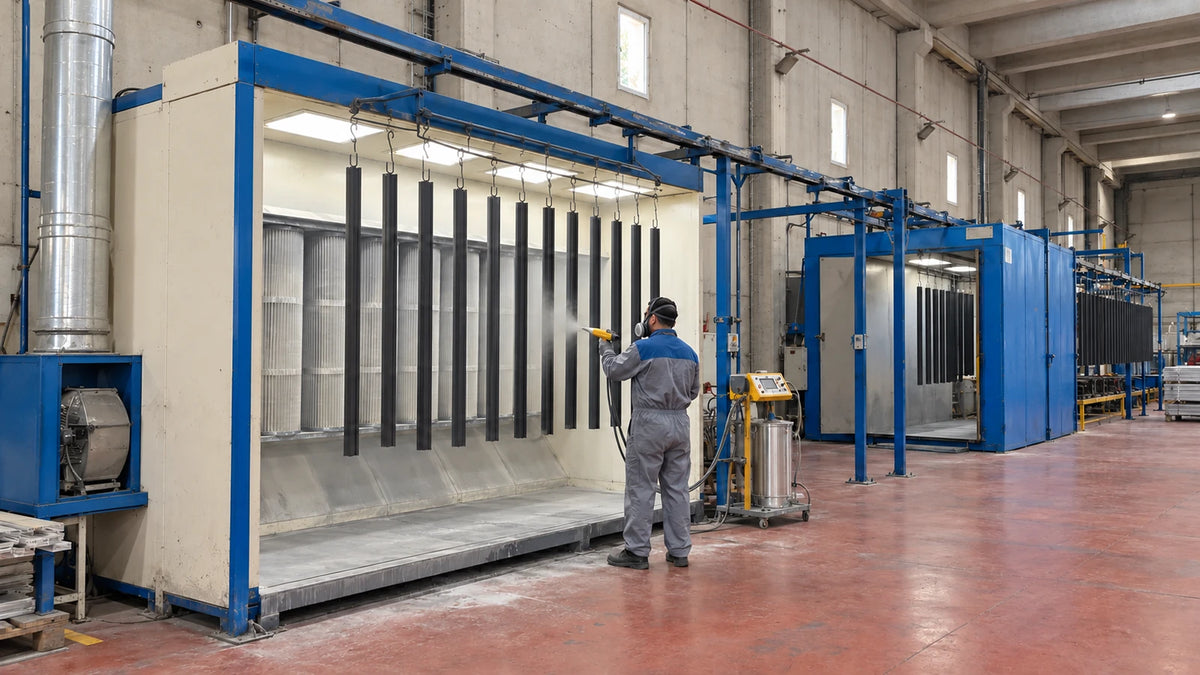
  6. Malarnia proszkowa

    Malowanie proszkowe to metoda powlekania, która nadaje profilom aluminiowym kolor i fakturę powierzchni. Cząstki farby proszkowej nanosi się elektrostatycznie, a następnie utwardza w piecu w odpowiednich warunkach, tworząc powłokę.

    Malarnia proszkowa
    Malarnia proszkowa

    Dobór koloru i systemu powłokowego

    Warianty kolorystyczne ocenia się według wzorników RAL i wymagań projektu. Oprócz kodu koloru ustala się także stopień połysku, fakturę powierzchni i to, czy produkt będzie stosowany wewnątrz, czy na zewnątrz.

    Przygotowanie powierzchni przed malowaniem

    Usunięcie z powierzchni oleju, zabrudzeń i niepożądanych pozostałości jest podstawą malowania. Po obróbce wstępnej profile są płukane i suszone; to przygotowanie poprawia przyczepność i trwałość powłoki.

    Nanoszenie elektrostatyczne i utwardzanie

    Farba proszkowa przylega do powierzchni dzięki ładunkowi elektrostatycznemu, a narożniki, kanały i wgłębienia przekroju są oceniane pod kątem rozkładu powłoki. Profile utwardza się w temperaturze i czasie zgodnych ze specyfikacją farby.

    Kontrola powierzchni i zgodność między elementami

    W profilach malowanych ocenia się wygląd, kolor, połysk i równomierność powłoki. W strefach pasowań i montażu uwzględnia się wpływ grubości powłoki na wymiary funkcjonalne, a dane o kolorze, fakturze i połysku są przechowywane na potrzeby kolejnych zamówień.

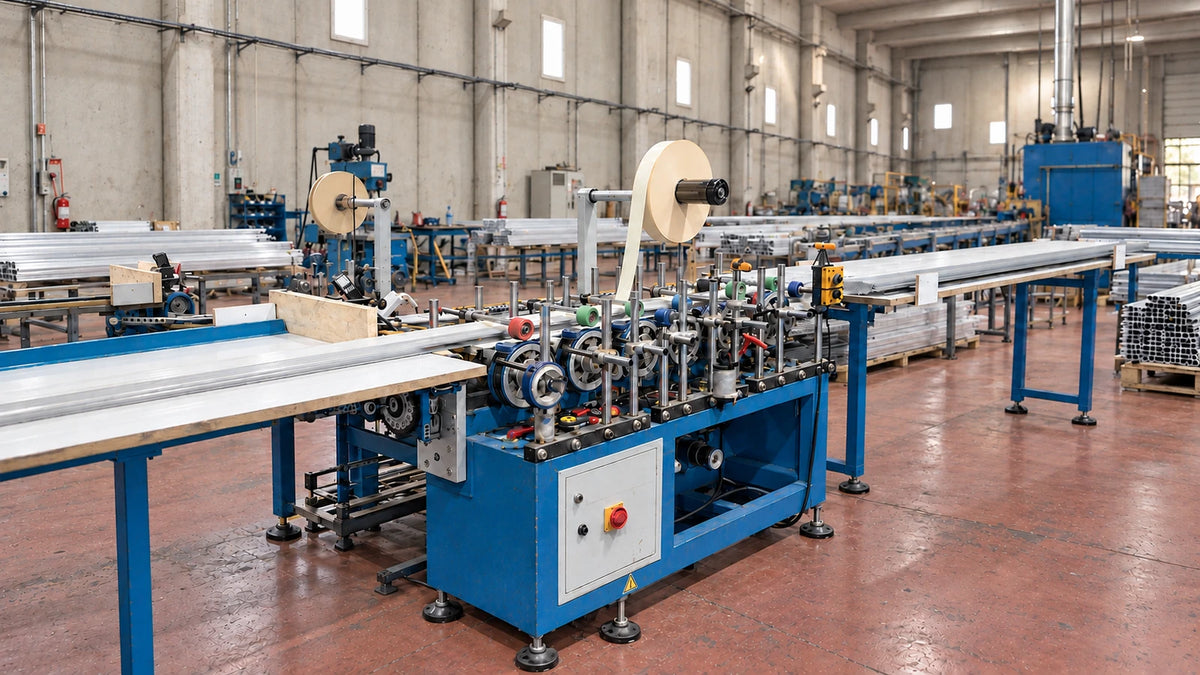
  7. Ochrona powierzchni i naklejanie taśmy klejącej

    W zależności od zastosowania przygotowujemy profile z folią ochronną lub z taśmą klejącą ułatwiającą montaż. Rodzaj i szerokość taśmy oraz powierzchnię, na którą jest naklejana, dobiera się do powłoki i zastosowania profilu.

    Ochrona powierzchni i naklejanie taśmy klejącej
    Ochrona powierzchni i naklejanie taśmy klejącej

    Folia ochronna

    Nakładana folia pomaga chronić powierzchnię dekoracyjną przed otarciami podczas transportu, magazynowania i montażu. Przyczepność i łatwość zdejmowania folii dobiera się do powłoki profilu.

    Taśma klejąca do montażu

    W modelach przeznaczonych do montażu na taśmę na odpowiednią powierzchnię nakłada się taśmę klejącą lub dwustronną. Wybór zależy od powłoki profilu, podłoża, do którego będzie klejony, i warunków montażu.

    Czysta powierzchnia, równe naklejenie

    Powierzchnia do naklejenia musi być czysta i sucha. Gdy profil przesuwa się między prowadnicami, rolki równomiernie dociskają taśmę wzdłuż wyznaczonej linii.

    Kontrola położenia taśmy i powierzchni

    Kontroluje się szerokość, położenie i przyleganie taśmy. Ocenia się zmarszczenia, wystawanie poza krawędź i miejsca słabo przyklejone, a następnie profil przygotowuje się do pakowania.

  8. Pakowanie pojedynczych profili w folię termokurczliwą

    Każdy profil przechodzi przez maszynę osobno i jest pakowany w folię. Pakowanie pojedyncze pomaga ograniczyć bezpośredni kontakt powierzchni z innymi elementami podczas magazynowania i transportu.

    Pakowanie pojedynczych profili w folię termokurczliwą
    Pakowanie pojedynczych profili w folię termokurczliwą

    Podawanie pojedynczo

    Każdy element, także profile o małym przekroju, jest podawany do maszyny osobno. Podpory na wejściu i wyjściu zapewniają równy przesuw i prostoliniowość profilu.

    Folia dopasowana do przekroju

    Folię i ustawienia maszyny dobiera się do przekroju, długości i powierzchni profilu. Celem jest równomierne owinięcie każdego pojedynczego profilu.

    Kontrola folii i końców

    Sprawdza się szczelność opakowania, luzy i rozdarcia folii oraz końce profilu. Ocenia się potrzebę dodatkowej ochrony w miejscach wrażliwych podczas transportu.

    Przygotowanie do wysyłki

    Pojedynczo zapakowane profile są liczone i grupowane według zamówienia. Po wykonaniu opakowania zbiorczego i oznakowania trafiają do wysyłki.

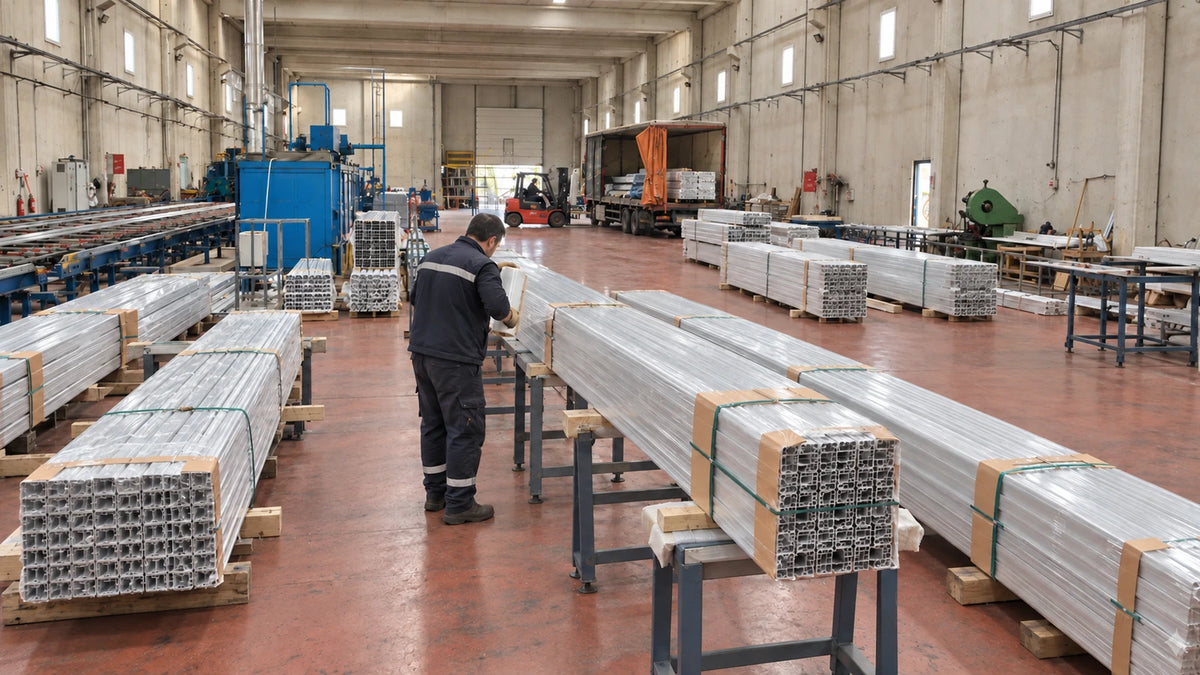
  9. Pakowanie i wysyłka

    Pakowanie i wysyłkę planuje się tak, aby właściwości wyrobu uzyskane w produkcji zostały zachowane aż do dostawy do klienta. Długość profili, budowa przekroju i powłoka mają znaczenie przy doborze odpowiedniego opakowania.

    Pakowanie i wysyłka
    Pakowanie i wysyłka

    Kontrola zamówienia przed wysyłką

    Wyroby porównuje się z zamówieniem pod względem typu profilu, długości, koloru, obróbki powierzchni i ilości. W przesyłkach z różnymi produktami pozycje są grupowane, co zmniejsza ryzyko pomyłek.

    Ochrona powierzchni dopasowana do produktu

    Materiał ochronny i sposób pakowania dobiera się do właściwości powierzchni profilu. W przypadku powierzchni anodowanych i malowanych proszkowo ważna jest zgodność materiału opakowania z powłoką.

    Układ paczek i oznakowanie

    Masę, długość i sposób przenoszenia paczek rozpatruje się łącznie. Wyroby oznacza się na podstawie danych zamówienia, takich jak kod profilu, długość, kolor i ilość.

    Planowanie wysyłki i załadunek

    Wysyłkę planuje się z uwzględnieniem adresu dostawy, sposobu transportu i terminu gotowości zamówienia. Dostawy częściowe lub pakowanie specjalne ustala się podczas planowania zamówienia.

Kontrola jakości i planowanie produkcji

Nasze podejście do jakości

Jakość traktujemy jako część każdego etapu produkcji, od analizy rysunku technicznego po przygotowanie wysyłki. Dokładność wymiarowa, oczekiwana powierzchnia i przydatność do zastosowania są naszym priorytetem przy pierwszym zamówieniu i przy produkcji powtórnej.

Kryteria kontrolowane w trakcie produkcji

Wymiary przekroju, grubość ścianki, długość, prostoliniowość i wygląd powierzchni ocenia się odpowiednio do produktu. W wyrobach z powłoką kontroluje się kolor i powierzchnię, a w elementach obrabianych otwory, połączenia i kształt po obróbce. W wyrobach z taśmą i pakowanych pojedynczo sprawdza się także jakość wykonania.

Przebieg produkcji dopasowany do produktu

Nie każdy profil przechodzi te same operacje. W większości produktów anodowanie i malowanie proszkowe to alternatywne warianty wykończenia. To, czy obróbka mechaniczna i wykrawanie odbywają się przed, czy po powlekaniu, oraz czy potrzebne jest naklejenie taśmy i pakowanie pojedyncze, planuje się według wymagań technicznych produktu.

Zapytania o profile specjalne i produkcję seryjną

Prosimy przesłać rysunek techniczny, miejsce zastosowania, potrzebną długość i ilość oraz ewentualne wymagania dotyczące stopu i powierzchni. Plan matrycy, obróbki mechanicznej, wykończenia powierzchni i dostawy przygotujemy wspólnie, zgodnie z wymaganiami zamówienia.

Produkty i kontakt

Produkty

Jakiego profilu Państwo szukają?

Profile LED, listwy do paneli ściennych PVC, profile do płyt GK i listwy przypodłogowe.

Koszyk

Koszyk jest pusty.

Przeglądaj produkty