Il nostro parco macchine

Nove tappe dalla matrice alla spedizione

Dal reparto matrici alla spedizione: le tappe di produzione e finitura che pianifichiamo per il Suo profilo e ciò che verifichiamo in ciascuna.

Percorso produttivo

Quali fasi attraversa un profilo?

Produciamo profili in alluminio a sezione standard e su disegno per le esigenze di settori diversi. Dalla progettazione della matrice all'estrusione, dai trattamenti superficiali alla spedizione, gestiamo ogni fase della produzione secondo i requisiti tecnici del prodotto.

Pianifichiamo il processo produttivo adatto valutando insieme disegno tecnico, ambito di utilizzo ed esigenze dell'ordine. Lavoriamo per garantire precisione delle misure, qualità della superficie e costanza negli ordini ripetuti.

Non tutti i profili seguono tutte le lavorazioni. Anodizzazione e verniciatura elettrostatica a polvere sono finiture alternative. Se la lavorazione meccanica e la foratura avvengano prima o dopo il rivestimento, e se servano nastro e imballaggio singolo, dipende dai requisiti tecnici del prodotto.

  1. Officina matrici

    La precisione dimensionale, la funzione e la costanza produttiva di un profilo in alluminio iniziano da una matrice progettata correttamente. Oltre alle esigenze di profili standard, valutiamo anche richieste di sezioni speciali in base ai disegni tecnici e alle esigenze di utilizzo dei nostri clienti.

    Officina matrici
    Officina matrici

    Disegno tecnico e producibilità

    Le misure esterne del profilo, gli spessori, le cavità e i dettagli di collegamento vengono esaminati insieme al sistema in cui il profilo sarà impiegato. Canali stretti, pareti sottili e differenze di spessore nella sezione vengono valutati dal punto di vista della producibilità. Le tolleranze richieste e le esigenze di finitura superficiale vengono definite in questa fase.
    Il flusso del metallo nella progettazione della matrice

    La geometria della matrice viene studiata in modo che l'alluminio scorra in modo equilibrato lungo tutta la sezione. Nella progettazione si valutano insieme la struttura della sezione, la lega scelta e le condizioni di pressatura; si tiene conto anche dell'effetto dei successivi trattamenti superficiali sulle misure di accoppiamento e di collegamento.

    Produzione di prova e controllo della sezione

    I campioni di profilo ottenuti dalla produzione di prova vengono confrontati con il disegno tecnico. Si valutano le misure critiche, la distribuzione degli spessori, la rettilineità e l'aspetto della superficie; se necessario si eseguono correzioni della matrice e regolazioni di processo.

    Manutenzione delle matrici e produzioni ripetute

    L'usura e i depositi che si formano durante l'uso possono influire sulle misure del profilo. Pulizia, controllo e manutenzione delle matrici fanno parte della continuità produttiva; per gli ordini ripetuti si conservano i dati della sezione e delle revisioni.

  2. Linea di presse per estrusione

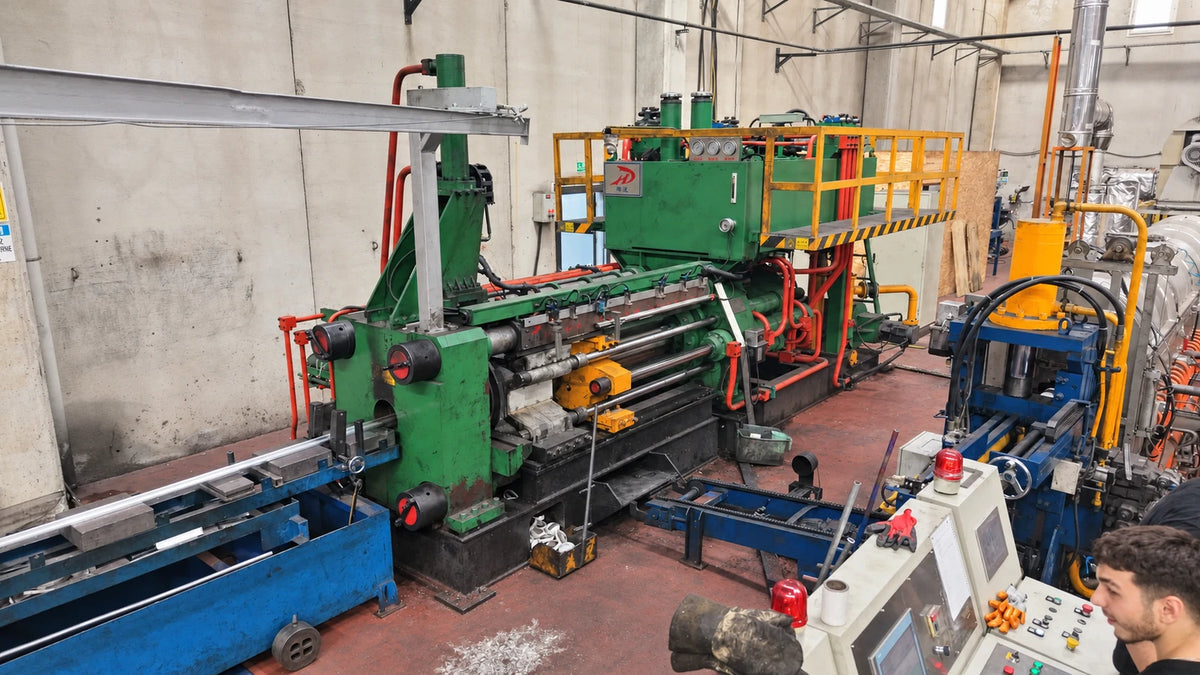
    L'estrusione è la fase produttiva principale, in cui l'alluminio prende la forma della sezione progettata. La billetta, portata alla temperatura adeguata, viene spinta attraverso la matrice dalla pressione della pressa e assume la forma del profilo. Il nostro obiettivo è ottenere profili nelle misure stabilite e con caratteristiche ripetibili nelle produzioni successive.

    Linea di presse per estrusione
    Linea di presse per estrusione

    Scelta della lega e preparazione della produzione

    La lega viene scelta valutando insieme le proprietà meccaniche richieste, i trattamenti superficiali e l'ambiente di utilizzo. Prima di avviare la produzione si considerano la sezione del profilo, le lunghezze richieste, la quantità e le lavorazioni successive.

    Pressatura controllata

    Durante la pressatura, temperatura, velocità di uscita e flusso del materiale influiscono direttamente sulla geometria e sulla qualità superficiale del profilo. Le condizioni di processo vengono regolate in modo che le zone sottili e spesse della sezione si formino in modo equilibrato.

    Raffreddamento e raddrizzatura

    All'uscita dalla pressa i profili vengono raffreddati nelle condizioni richieste dalla lega e dalle proprietà meccaniche previste. Con la stiratura e la raddrizzatura si eliminano deviazioni geometriche come flessione e torsione.

    Taglio a misura e proprietà meccaniche

    I profili vengono tagliati alle lunghezze indicate nell'ordine. Nelle leghe che induriscono con trattamento termico, le proprietà meccaniche vengono migliorate con l'invecchiamento; dopo i controlli di lunghezza, sezione, rettilineità e superficie, i profili passano alla fase successiva.

  3. Linea di lavorazione meccanica

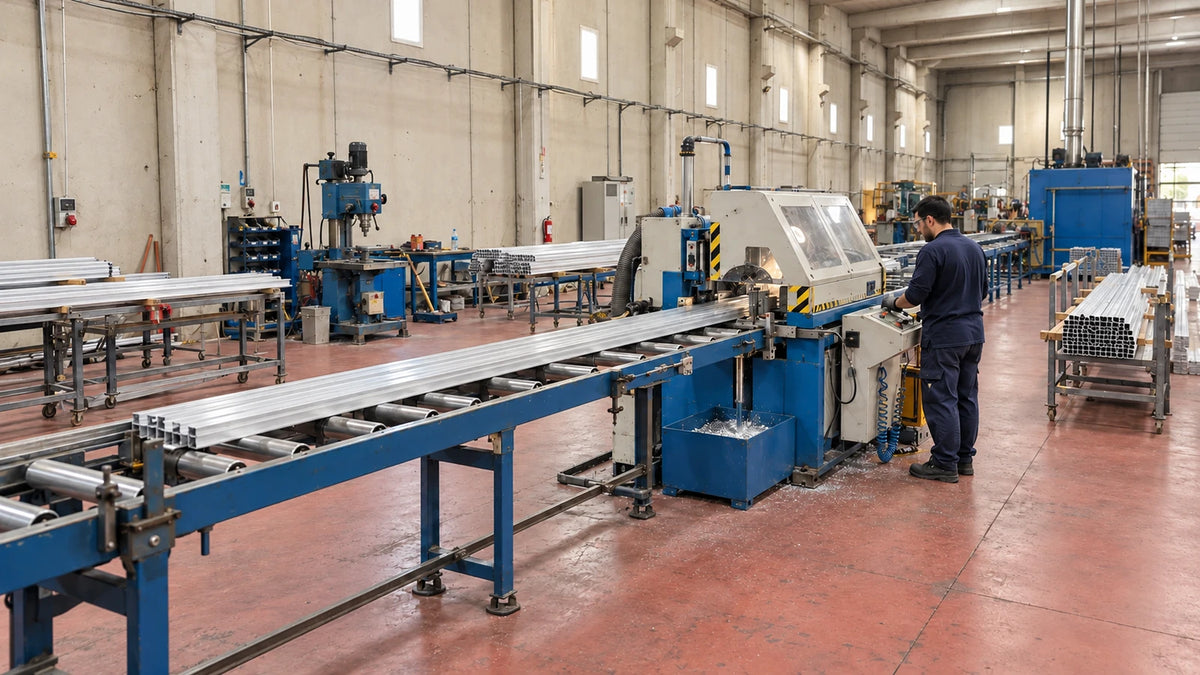
    Le lavorazioni meccaniche preparano il profilo estruso alle misure e ai dettagli richiesti dall'uso finale. Tagli a misura e ad angolo, dettagli di collegamento e altre lavorazioni vengono pianificati sul disegno tecnico. I modelli che richiedono una foratura in serie sulle alette passano alla linea delle presse eccentriche.

    Linea di lavorazione meccanica
    Linea di lavorazione meccanica

    Pianificazione delle lavorazioni dal disegno tecnico

    Le zone da lavorare, le quote di riferimento e le tolleranze vengono definite prima della produzione. Per i prodotti che richiedono più operazioni, la sequenza viene stabilita tenendo conto del rapporto tra le diverse quote.

    Tagli a misura e ad angolo

    I tagli vengono pianificati secondo le lunghezze e gli angoli indicati nel disegno tecnico. Soprattutto per sezioni aperte e a parete sottile, un sostegno adeguato del pezzo aiuta a ridurre deviazioni dimensionali e deformazioni.

    Dettagli di collegamento e lavorazione

    I dettagli di montaggio e collegamento vengono valutati in base alla struttura della sezione e alla destinazione d'uso. I prodotti che richiedono una serie regolare di fori sulle alette vengono lavorati separatamente sulla linea delle presse eccentriche con una matrice adeguata.

    Controllo finale e protezione della superficie

    La sequenza delle lavorazioni meccaniche viene stabilita in base al rivestimento superficiale e alle condizioni di utilizzo finale. Sui pezzi finiti si controllano lunghezza, posizione dei fori, superfici di taglio e forma generale.

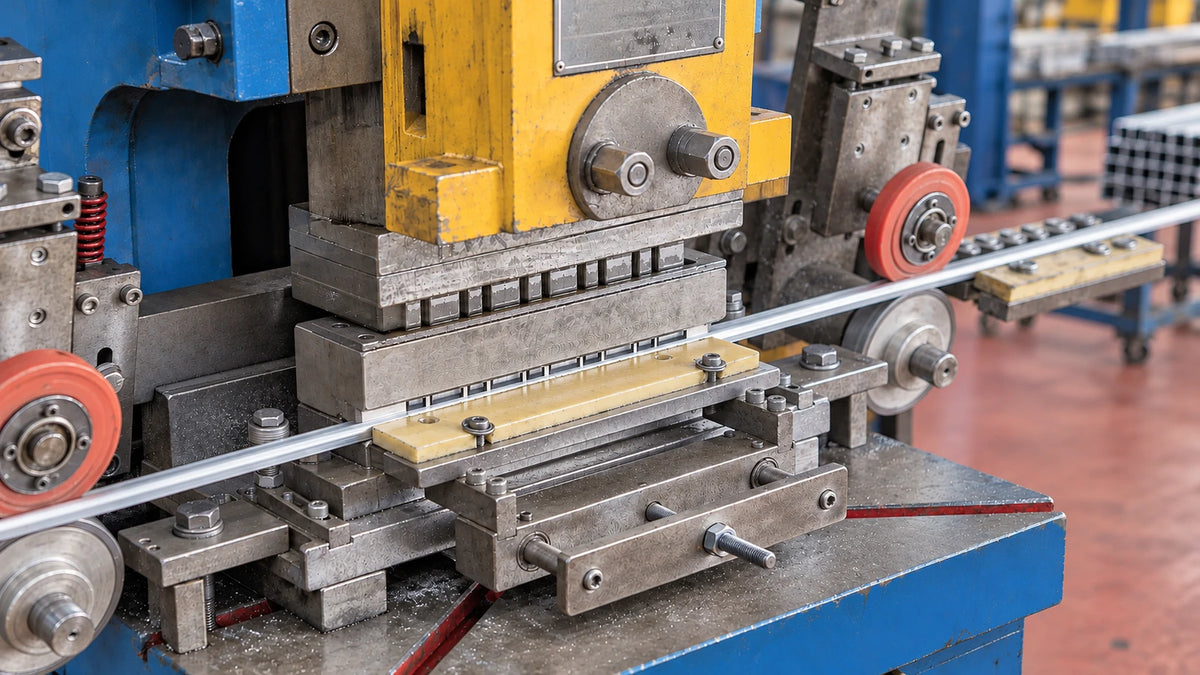
  4. Foratura delle alette con pressa eccentrica

    Sulle alette dei profili in alluminio realizziamo fori e aperture adatti all'uso del prodotto. Il profilo avanza in modo controllato e la foratura avviene con un set di punzone e matrice adatto alla sezione.

    Foratura delle alette con pressa eccentrica
    Foratura delle alette con pressa eccentrica

    Matrice di foratura adatta alla sezione

    Larghezza delle alette, spessore e forma del foro richiesta vengono valutati insieme. La matrice e le regolazioni vengono scelte in base alla geometria del profilo.

    Interassi regolari dei fori

    Forma, posizione e passo dei fori vengono pianificati in base al modello. Con le regolazioni di avanzamento e allineamento si punta a una serie di fori regolare lungo tutto il profilo.

    Mantenimento della forma del profilo

    Durante la lavorazione il profilo viene guidato con guide e supporti adeguati. L'alimentazione viene controllata perché le alette non si schiaccino o pieghino e il profilo resti rettilineo.

    Controllo dei fori e delle bave

    Al termine si controllano apertura, posizione e bordi dei fori. Dopo l'eventuale sbavatura il profilo viene preparato per la fase successiva.

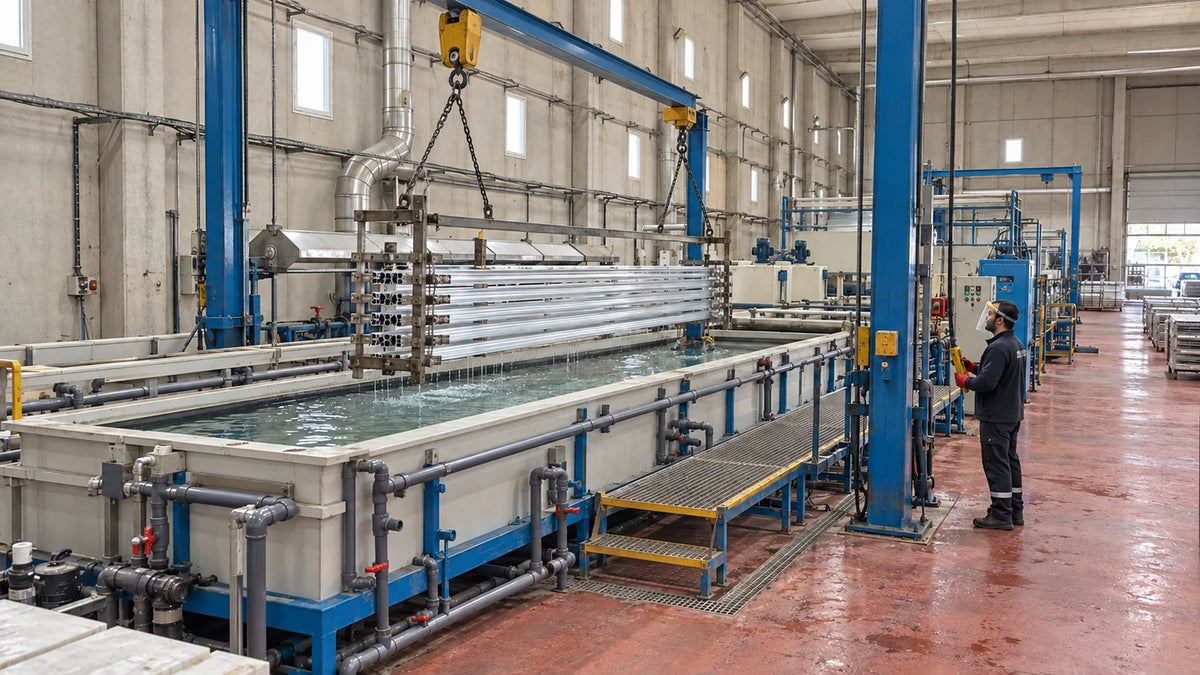
  5. Linea di anodizzazione

    L'anodizzazione è un processo elettrochimico che forma uno strato di ossido controllato sulla superficie dell'alluminio. Questo strato, integrato nel metallo stesso, in condizioni adeguate aumenta la resistenza alla corrosione e all'usura e conserva l'aspetto metallico dell'alluminio.

    Linea di anodizzazione
    Linea di anodizzazione

    Preparazione della superficie

    Prima dell'anodizzazione la superficie del profilo passa attraverso fasi di pulizia e pretrattamento. Poiché l'anodizzazione lascia visibile il carattere superficiale del metallo sottostante, la qualità iniziale della superficie del profilo determina l'aspetto finale.

    Strato di ossido controllato

    Le caratteristiche dello strato di ossido vengono definite in base alle condizioni di utilizzo del prodotto. Spessore del rivestimento, esigenze di finitura e funzione tecnica del pezzo vengono valutati insieme; nelle zone di accoppiamento e collegamento si tiene conto dell'effetto del rivestimento sulle misure.

    Colore e uniformità della superficie

    La scelta tra anodizzazione naturale o colorata si basa sull'aspetto desiderato e sull'idoneità tecnica. Poiché lega, preparazione della superficie e condizioni di processo possono influire sulla tonalità finale, il colore richiesto viene concordato su un campione.

    Fissaggio e controllo finale

    Con il fissaggio previsto dal piano di lavorazione si chiudono i pori dello strato di ossido. Nel controllo finale si valutano aspetto, uniformità del colore e caratteristiche del rivestimento; i profili vengono poi preparati per la fase successiva con un imballo che ne protegge la superficie.

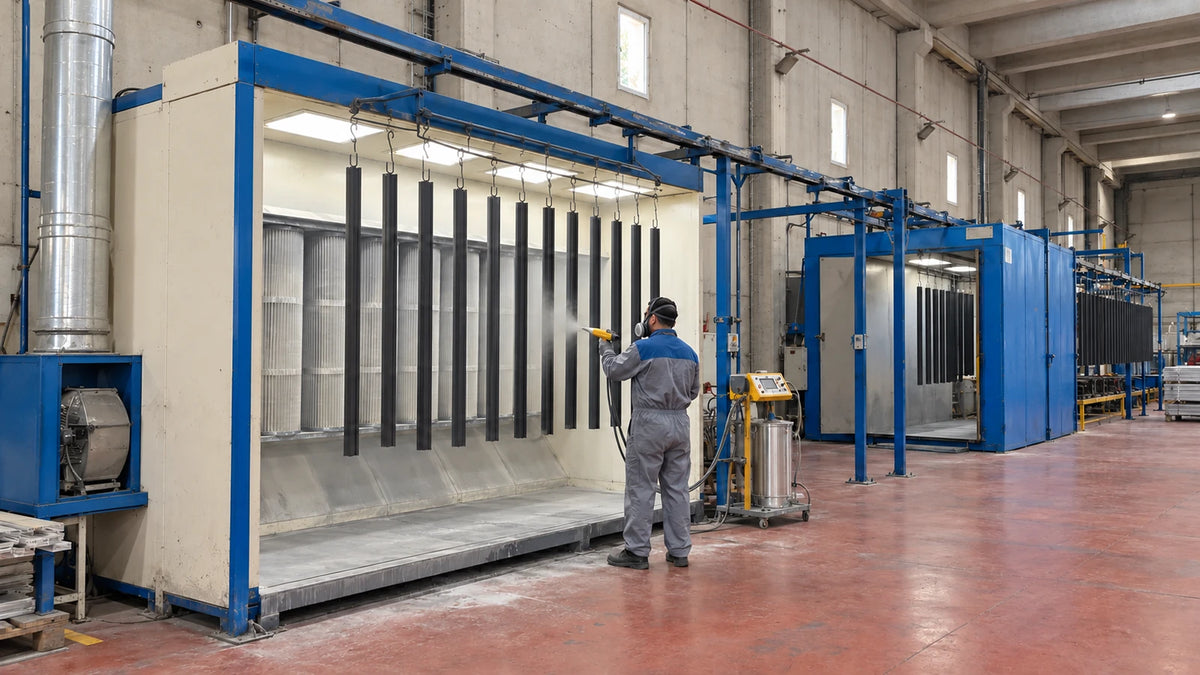
  6. Impianto di verniciatura a polvere

    La verniciatura a polvere elettrostatica è un metodo di rivestimento che conferisce ai profili in alluminio colore e texture superficiale. Le particelle di polvere vengono applicate sulla superficie per via elettrostatica e polimerizzate in forno nelle condizioni adeguate, formando lo strato di rivestimento.

    Impianto di verniciatura a polvere
    Impianto di verniciatura a polvere

    Definizione del colore e del sistema di verniciatura

    Le opzioni di colore vengono valutate in base ai riferimenti RAL e alle esigenze del progetto. Oltre al codice colore si definiscono il grado di brillantezza, la texture superficiale e l'uso in interni o in esterni.

    Preparazione della superficie prima della verniciatura

    La pulizia della superficie da olio, sporco e residui non idonei è la base della verniciatura. Dopo il pretrattamento i profili vengono risciacquati e asciugati; questa preparazione favorisce l'adesione della vernice e le prestazioni del rivestimento.

    Applicazione elettrostatica e polimerizzazione

    La polvere aderisce alla superficie grazie alla carica elettrostatica; angoli, canali e rientranze della sezione vengono valutati per una distribuzione uniforme del rivestimento. I profili vengono polimerizzati alla temperatura e per il tempo previsti dalle specifiche tecniche della polvere.

    Controllo della superficie e uniformità tra i pezzi

    Nei profili verniciati a polvere si valutano aspetto, colore, brillantezza e uniformità del rivestimento. Nelle zone di accoppiamento e montaggio si considera l'effetto dello spessore della vernice sulle misure funzionali; per gli ordini ripetuti si conservano i dati di colore, texture e brillantezza.

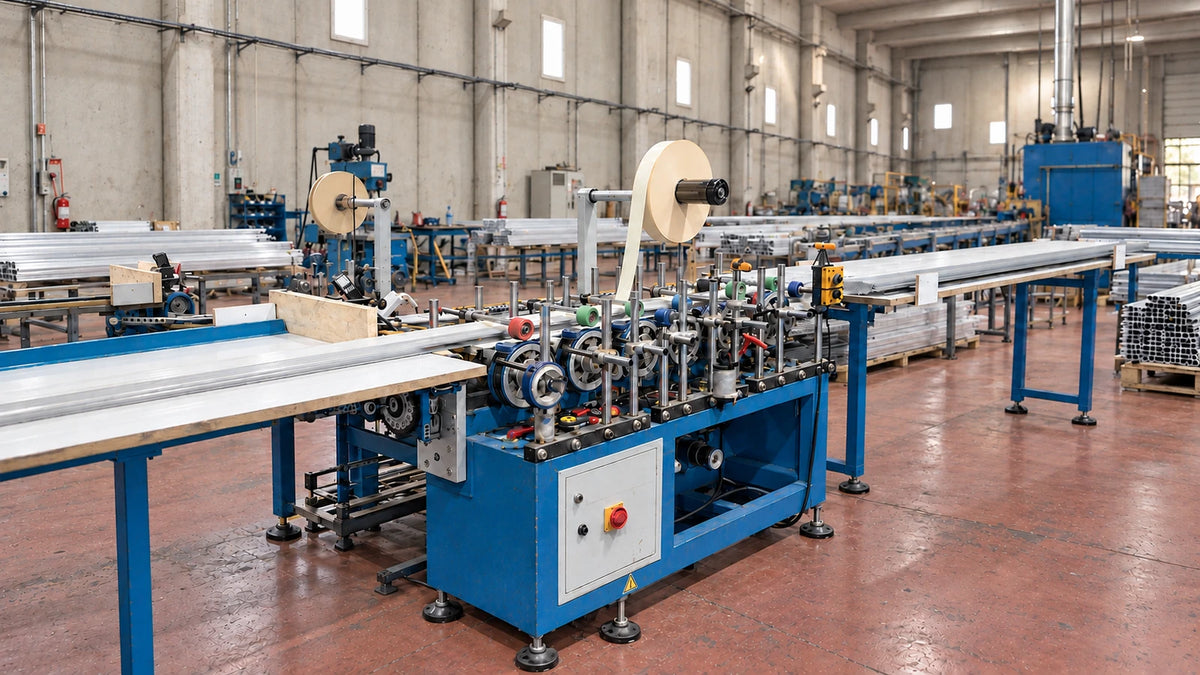
  7. Protezione superficiale e applicazione del nastro adesivo

    In base all'uso prepariamo i profili con una pellicola protettiva o con un nastro adesivo che facilita il montaggio. Tipo e larghezza del nastro e superficie di applicazione vengono scelti in base alla finitura e all'uso del profilo.

    Protezione superficiale e applicazione del nastro adesivo
    Protezione superficiale e applicazione del nastro adesivo

    Pellicola protettiva

    Si applica una pellicola che aiuta a proteggere la superficie decorativa dall'abrasione durante il trasporto, lo stoccaggio e il montaggio. Le caratteristiche di adesione e rimozione della pellicola vengono scelte in base alla finitura del profilo.

    Nastro adesivo per il montaggio

    Sui modelli progettati per il fissaggio con nastro si applica un nastro adesivo o biadesivo sulla superficie interessata. La scelta tiene conto della finitura del profilo, della superficie di incollaggio e delle condizioni di posa.

    Superficie pulita, applicazione uniforme

    La superficie di applicazione deve essere pulita e asciutta. Mentre il profilo avanza tra le guide, i rulli premono il nastro in modo uniforme lungo la linea stabilita.

    Allineamento del nastro e controllo della superficie

    Si controllano larghezza, posizione e aderenza del nastro. Si valutano grinze, sbordature e zone non aderenti, poi il profilo viene preparato per l'imballaggio.

  8. Imballaggio singolo dei profili con film termoretraibile

    Ogni profilo passa singolarmente nella macchina e viene avvolto nel film. L'avvolgimento singolo aiuta a ridurre il contatto diretto della superficie con altri pezzi durante lo stoccaggio e il trasporto.

    Imballaggio singolo dei profili con film termoretraibile
    Imballaggio singolo dei profili con film termoretraibile

    Alimentazione uno per uno

    Ogni pezzo, comprese le sezioni piccole, entra nella macchina separatamente. I supporti in ingresso e in uscita mantengono l'avanzamento regolare e la rettilineità del profilo.

    Applicazione del film adatta alla sezione

    Le regolazioni del film e della macchina vengono valutate in base a sezione, lunghezza e superficie del profilo. L'obiettivo è un avvolgimento regolare intorno al singolo profilo.

    Controllo del film e delle estremità

    Si controllano l'integrità dell'imballaggio, eventuali allentamenti o strappi del film e le estremità. Si valuta se servono protezioni aggiuntive nei punti più delicati durante il trasporto.

    Preparazione alla spedizione

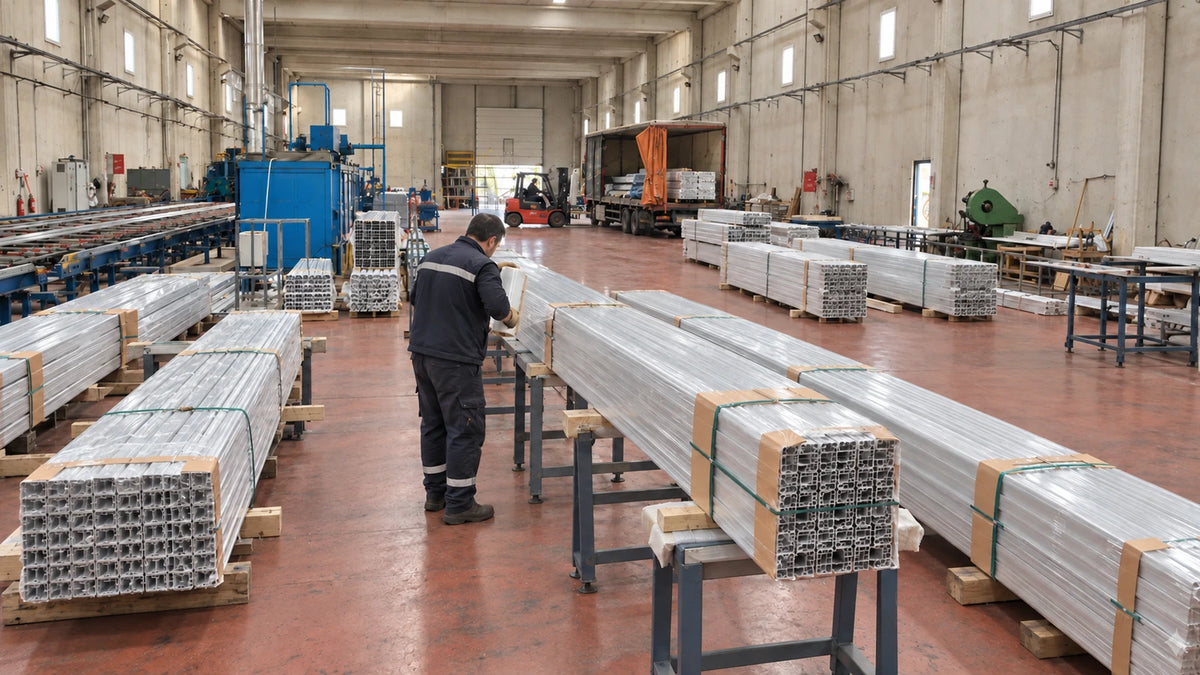
    I profili imballati singolarmente vengono contati e raggruppati per ordine. Completati l'imballaggio esterno e l'etichettatura, vengono disposti per la spedizione.

  9. Imballaggio e spedizione

    Imballaggio e spedizione vengono pianificati in modo che le caratteristiche ottenute in produzione si conservino fino all'arrivo della merce al cliente. Lunghezza, struttura della sezione e rivestimento superficiale dei profili sono determinanti nella scelta dell'imballo adatto.

    Imballaggio e spedizione
    Imballaggio e spedizione

    Controllo dell'ordine prima della spedizione

    I prodotti vengono confrontati con l'ordine per tipo di profilo, lunghezza, colore, trattamento superficiale e quantità. Nelle spedizioni con prodotti diversi la merce viene raggruppata per ridurre il rischio di confusione.

    Protezione della superficie adatta al prodotto

    Il materiale protettivo e il tipo di imballo vengono scelti in base alle caratteristiche superficiali del profilo. Per le superfici anodizzate e verniciate a polvere è importante che il materiale d'imballo sia compatibile con il rivestimento.

    Composizione dei colli ed etichettatura

    Peso, lunghezza e modalità di movimentazione dei colli vengono considerati insieme. L'identificazione dei prodotti si basa sui dati dell'ordine, come codice del profilo, lunghezza, colore e quantità.

    Pianificazione della spedizione e carico

    La spedizione viene pianificata in base all'indirizzo di consegna, alla modalità di trasporto e alla disponibilità dell'ordine. Le richieste di consegne parziali o di imballi speciali vengono definite nella pianificazione dell'ordine.

Controllo qualità e pianificazione della produzione

Il nostro approccio alla qualità

Consideriamo la qualità in tutte le fasi della produzione, dalla valutazione del disegno tecnico alla preparazione della spedizione. Precisione delle misure, finitura attesa e idoneità all'uso sono le nostre priorità nel primo ordine e nelle produzioni ripetute.

Criteri monitorati durante la produzione

Misure della sezione, spessore, lunghezza, rettilineità e aspetto della superficie vengono valutati in base al prodotto. Sui prodotti rivestiti si controllano colore e caratteristiche della superficie; sui pezzi lavorati fori, collegamenti e forma dopo la lavorazione. Sui prodotti con nastro e imballati singolarmente si verifica anche la regolarità dell'applicazione.

Un flusso produttivo definito dal prodotto

Non tutti i profili seguono le stesse lavorazioni. Per la maggior parte dei prodotti anodizzazione e verniciatura a polvere sono finiture alternative. Se la lavorazione meccanica e la foratura avvengano prima o dopo il rivestimento, e se servano nastro e imballaggio singolo, dipende dai requisiti tecnici del prodotto.

Richieste di profili su disegno e produzioni in serie

Può inviarci il disegno tecnico, l'ambito di utilizzo, la lunghezza e la quantità necessarie e, se presenti, le esigenze di lega e finitura. Definiremo insieme matrice, lavorazioni meccaniche, finitura e piano di consegna in base al Suo ordine.

Prodotti e contatti

Prodotti

Quale profilo sta cercando?

Veda i profili LED, per pannelli in PVC, per cartongesso e i battiscopa.

Carrello

Il carrello è vuoto.

Sfoglia i prodotti