Parcul nostru de producție

Nouă etape de la matriță la expediere

De la atelierul de matrițe la expediere: etapele de producție și finisare pe care le planificăm pentru profilul dumneavoastră și ce urmărim și verificăm în fiecare dintre ele.

Parcul de producție

Prin ce etape trece un profil?

Producem profile din aluminiu standard și cu secțiune personalizată pentru nevoile diferitelor industrii. De la proiectarea matriței la extrudare și de la tratamentul de suprafață la expediere, tratăm fiecare etapă a producției în funcție de cerințele tehnice ale produsului.

Planificăm procesul de producție potrivit analizând împreună desenul tehnic, domeniul de utilizare și cerințele comenzii. Urmărim precizia dimensională, calitatea suprafeței și consecvența la comenzile repetate.

Nu toate profilele trec prin toate operațiunile. Eloxarea și vopsirea electrostatică în vopsea pulbere sunt opțiuni de suprafață alternative. Efectuarea prelucrării mecanice și a perforării înainte sau după acoperire, precum și nevoia de aplicare a benzii și de ambalare individuală, se planifică în funcție de cerințele tehnice ale produsului.
  1. Atelierul de matrițe

    Precizia dimensională, funcția și constanța în producție a unui profil din aluminiu încep cu o matriță proiectată corect. Pe lângă nevoile de profile standard, analizăm și solicitări de secțiuni personalizate, pe baza desenelor tehnice și a cerințelor de utilizare ale clienților.

    Atelierul de matrițe
    Atelierul de matrițe

    Desen tehnic și posibilitate de producție

    Dimensiunile exterioare ale profilului, grosimile pereților, golurile și detaliile de îmbinare sunt analizate împreună cu sistemul în care va fi folosit. Canalele înguste, pereții subțiri și diferențele de grosime din secțiune sunt evaluate din punctul de vedere al posibilității de producție. Toleranțele cerute și cerințele de suprafață se clarifică în această etapă.

    Curgerea metalului în proiectarea matriței

    Geometria matriței este gândită astfel încât aluminiul să avanseze echilibrat pe toată secțiunea. La proiectare se analizează împreună structura secțiunii, aliajul ales și condițiile de presare; se ține cont și de efectul tratamentelor de suprafață ulterioare asupra cotelor de îmbinare și asamblare.

    Producție de probă și controlul secțiunii

    Mostrele de profil din producția de probă sunt comparate cu desenul tehnic. Se evaluează cotele critice, distribuția grosimii peretelui, liniaritatea și aspectul suprafeței; la nevoie se fac corecții la matriță și ajustări de proces.

    Întreținerea matriței și producția repetată

    Uzura și depunerile care apar în timpul utilizării pot influența dimensiunile profilului. Curățarea, verificarea și întreținerea matrițelor fac parte din continuitatea producției; la comenzile repetate se păstrează informațiile despre secțiune și revizii.

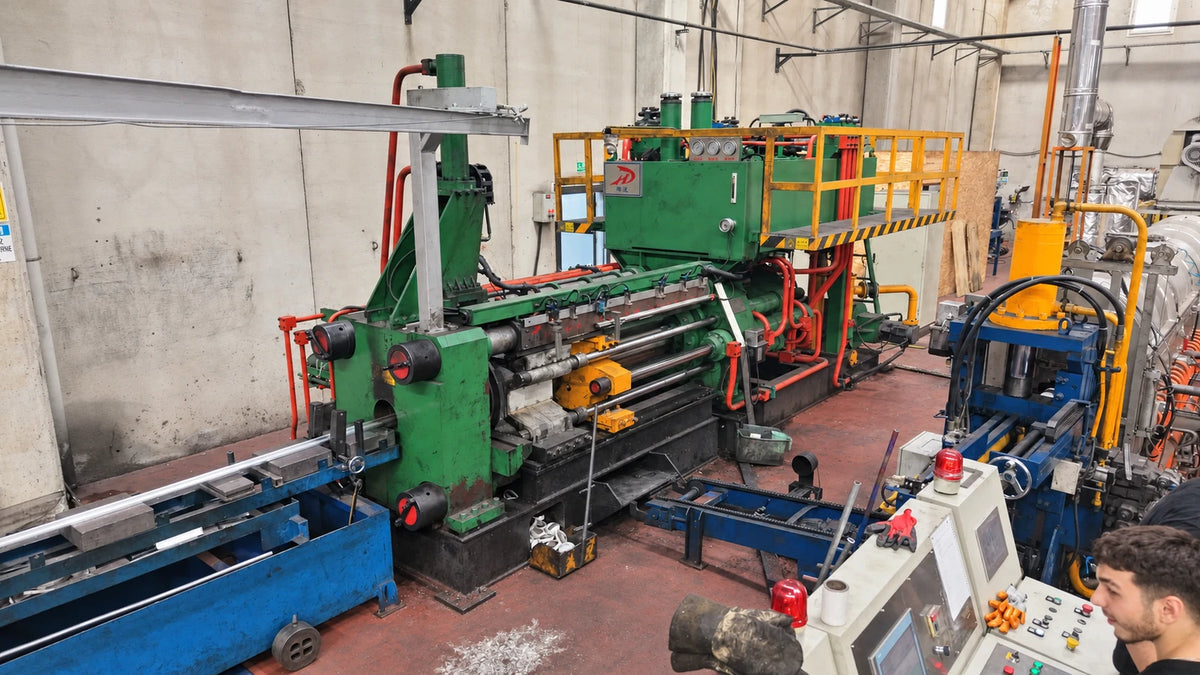
  2. Linia de presare prin extrudare

    Extrudarea este etapa principală a producției, în care aluminiul ia forma secțiunii proiectate. Țagla, adusă la temperatura potrivită, este împinsă prin matriță sub presiunea presei și capătă forma profilului. Scopul nostru este să obținem profile la dimensiunile stabilite și cu caracteristici potrivite pentru producția repetată.

    Linia de presare prin extrudare
    Linia de presare prin extrudare

    Alegerea aliajului și pregătirea producției

    Aliajul se alege luând în calcul proprietățile mecanice așteptate, tratamentele de suprafață și mediul de utilizare. Înainte de începerea producției se au în vedere secțiunea profilului, lungimile cerute, cantitatea și operațiunile ulterioare.

    Presare controlată

    În timpul presării, temperatura, viteza de ieșire și curgerea materialului influențează direct geometria profilului și calitatea suprafeței. Condițiile de proces se reglează astfel încât zonele subțiri și groase ale secțiunii să se formeze echilibrat.

    Răcire și îndreptare

    Profilele de la ieșirea din presă sunt răcite în condițiile cerute de aliaj și de proprietățile mecanice urmărite. Prin întindere și îndreptare se urmărește eliminarea abaterilor geometrice, precum curbura și torsiunea.

    Debitarea la lungime și proprietățile mecanice

    Profilele sunt debitate la lungimile definite în comandă. La aliajele care se pot durifica prin tratament termic, proprietățile mecanice sunt îmbunătățite prin îmbătrânire; după verificarea lungimii, secțiunii, rectitudinii și suprafeței, se trece la etapa următoare.

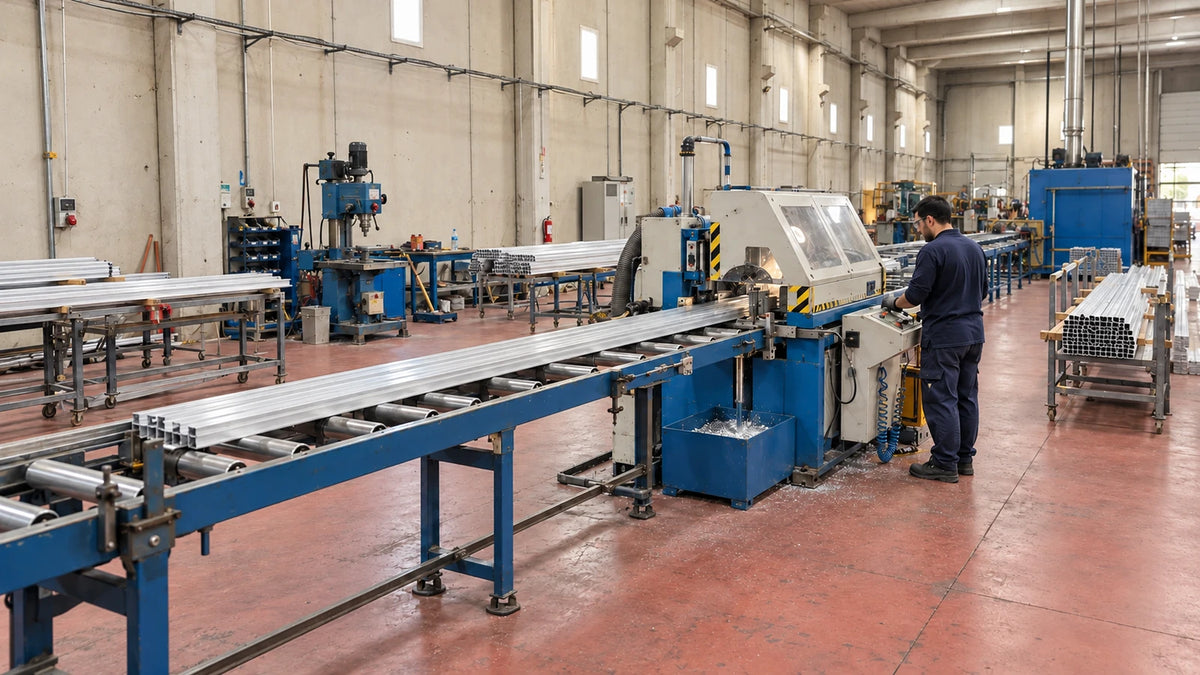
  3. Linia de prelucrare mecanică

    Prelucrările mecanice pregătesc profilul obținut prin extrudare la dimensiunile și detaliile cerute de utilizarea finală. Debitările la lungime și în unghi, detaliile de îmbinare și celelalte solicitări de prelucrare se planifică pe baza desenului tehnic. Modelele care necesită perforare în serie a aripilor sunt trimise la linia de prese excentrice.

    Linia de prelucrare mecanică
    Linia de prelucrare mecanică

    Planificarea prelucrării după desenul tehnic

    Zonele de prelucrat, cotele de referință și toleranțele se clarifică înainte de producție. La produsele care necesită mai multe operațiuni, ordinea lor se stabilește ținând cont de legătura dintre cote.

    Debitări la lungime și în unghi

    Debitările se planifică după cerințele de lungime și unghi din desenul tehnic. Mai ales la secțiunile cu pereți subțiri și la cele deschise, sprijinirea corectă a piesei ajută la limitarea abaterilor dimensionale și a deformărilor.

    Detalii de îmbinare și prelucrare

    Detaliile de montaj și îmbinare se analizează în funcție de structura secțiunii și de scopul de utilizare. Produsele care necesită un șir regulat de găuri în aripi sunt prelucrate separat, cu matriță potrivită, pe linia de prese excentrice.

    Controlul final și protecția suprafeței

    Ordinea prelucrărilor mecanice se stabilește în funcție de acoperirea suprafeței și de condițiile de utilizare finală. La piesele finalizate se verifică lungimea, poziția găurilor, suprafețele de tăiere și forma generală.

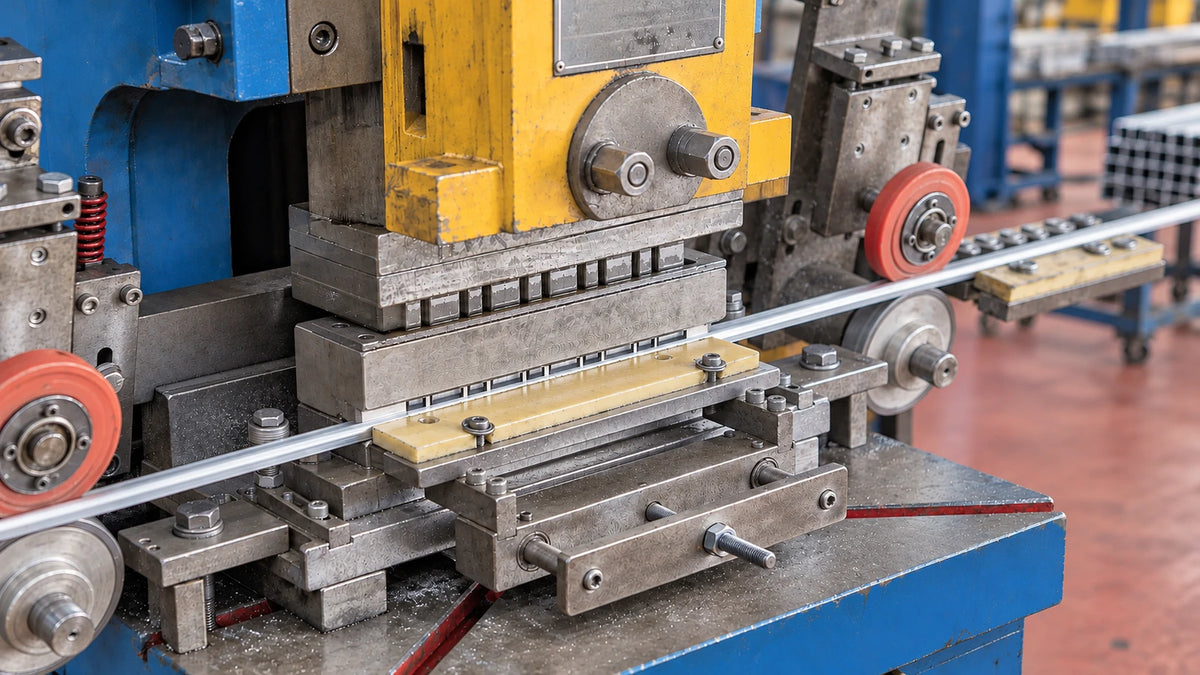
  4. Perforarea aripilor cu presa excentrică

    În aripile profilelor din aluminiu realizăm găuri și deschideri potrivite utilizării produsului. Profilul este avansat controlat, iar perforarea se face cu un set de poanson și matriță potrivit secțiunii.

    Perforarea aripilor cu presa excentrică
    Perforarea aripilor cu presa excentrică

    Matriță de perforare potrivită secțiunii

    Lățimea aripii, grosimea peretelui și forma dorită a găurii se analizează împreună. Matrița și reglajele se stabilesc în funcție de geometria profilului respectiv.

    Distanțe regulate între găuri

    Forma, poziția și pasul găurilor se planifică pentru fiecare model. Prin reglarea avansului și a alinierii se urmărește un șir regulat de găuri pe toată lungimea profilului.

    Păstrarea formei profilului

    În timpul prelucrării, profilul este ghidat cu ghidaje și suporturi potrivite. Modul de alimentare este controlat astfel încât aripile să nu se strivească, să nu se îndoaie și profilul să nu își piardă rectitudinea.

    Controlul găurilor și al bavurilor

    La final se verifică deschiderea, poziția și marginile găurilor. Se face debavurarea necesară, iar profilul este pregătit pentru etapa următoare de producție.

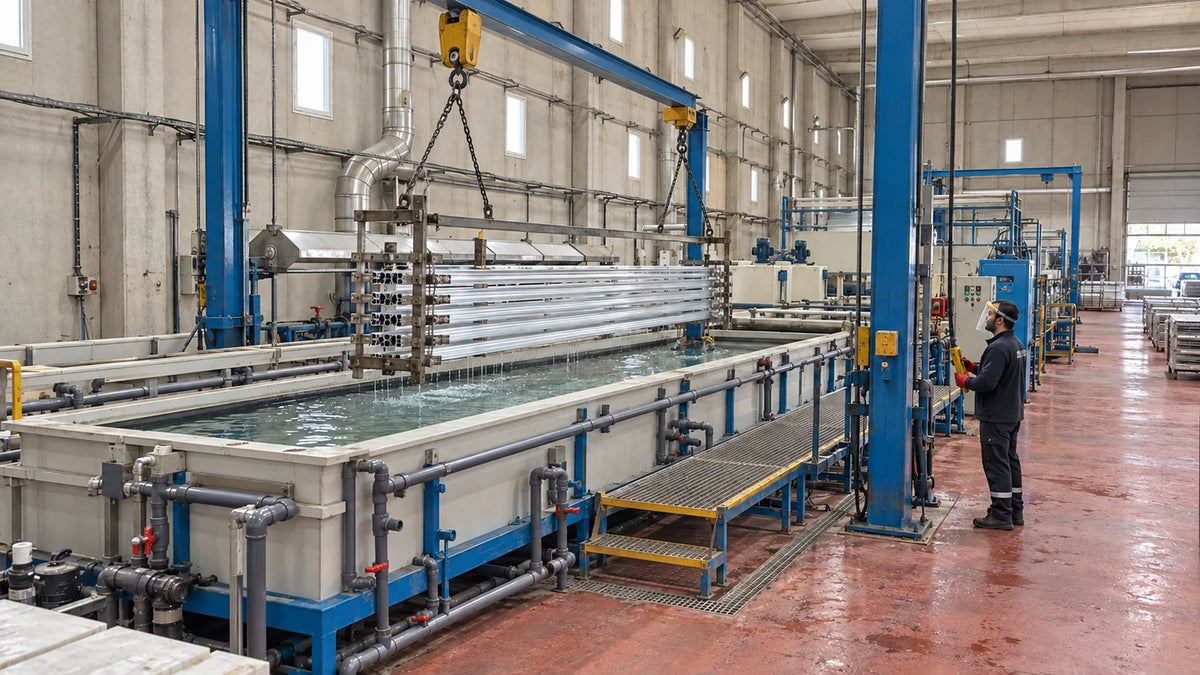
  5. Linia de eloxare

    Eloxarea este un proces electrochimic care formează un strat de oxid controlat pe suprafața aluminiului. Acest strat, integrat cu metalul însuși, crește în condiții potrivite rezistența la coroziune și uzură și păstrează aspectul metalic al aluminiului.

    Linia de eloxare
    Linia de eloxare

    Pregătirea suprafeței

    Înainte de eloxare, suprafața profilului trece prin etape de curățare și pregătire. Deoarece eloxarea lasă vizibil caracterul suprafeței metalului de dedesubt, calitatea inițială a suprafeței profilului este decisivă pentru aspectul final.

    Strat de oxid controlat

    Caracteristicile stratului de oxid se stabilesc în funcție de condițiile de utilizare ale produsului. Grosimea stratului, cerințele de suprafață și funcția tehnică a piesei sunt analizate împreună; în zonele de îmbinare și asamblare se ține cont de efectul stratului asupra cotelor.

    Uniformitatea culorii și a suprafeței

    Eloxarea naturală sau colorată se alege în funcție de aspectul dorit și de compatibilitatea tehnică. Deoarece aliajul, pregătirea suprafeței și condițiile de proces pot influența nuanța finală, culoarea dorită se clarifică pe baza unei mostre.

    Colmatarea și controlul final

    Prin colmatarea prevăzută în planul de proces se închid porii stratului de oxid. La controlul final se evaluează aspectul, potrivirea culorii și caracteristicile stratului; profilele sunt pregătite pentru etapa următoare cu un mod de ambalare care le protejează suprafața.

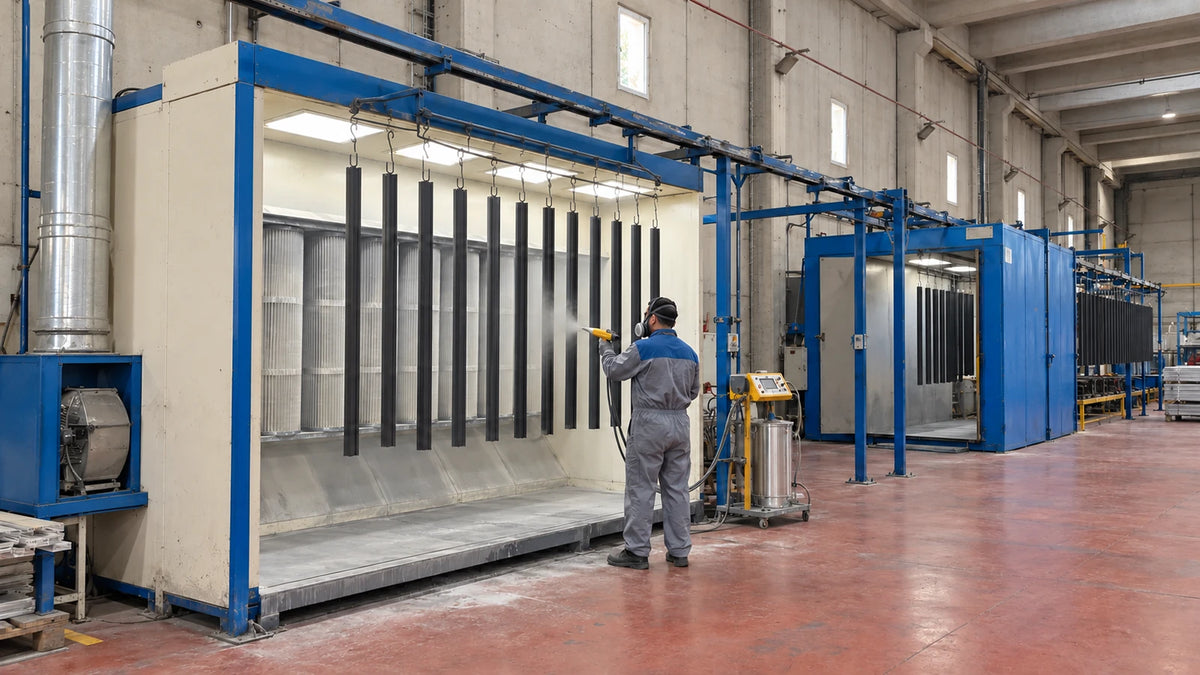
  6. Instalația de vopsire electrostatică (vopsea pulbere)

    Vopsirea electrostatică în vopsea pulbere este o metodă de acoperire care dă profilelor din aluminiu culoare și textură. Particulele de vopsea sunt aplicate electrostatic pe suprafață și polimerizate în cuptor, în condiții potrivite, formând stratul de acoperire.

    Instalația de vopsire electrostatică (vopsea pulbere)
    Instalația de vopsire electrostatică (vopsea pulbere)

    Stabilirea culorii și a sistemului de acoperire

    Opțiunile de culoare se analizează pe baza referințelor RAL și a cerințelor proiectului. Pe lângă codul culorii se clarifică și gradul de luciu, textura suprafeței și utilizarea în interior sau în exterior.

    Pregătirea suprafeței înainte de vopsire

    Curățarea suprafeței de ulei, murdărie și reziduuri nepotrivite este baza aplicării vopselei. După pretratare, profilele sunt clătite și uscate; această pregătire susține aderența vopselei și performanța stratului.

    Aplicare electrostatică și polimerizare

    Vopseaua pulbere aderă la suprafață datorită încărcării electrostatice; colțurile, canalele și adânciturile secțiunii sunt urmărite din punctul de vedere al distribuției stratului. Profilele sunt polimerizate la temperatura și pe durata cerute de condițiile tehnice ale vopselei.

    Controlul suprafeței și potrivirea între piese

    La profilele vopsite se evaluează aspectul, culoarea, luciul și uniformitatea stratului. În zonele de îmbinare și montaj se ține cont de efectul grosimii vopselei asupra cotelor funcționale; la comenzile repetate se păstrează informațiile despre culoare, textură și luciu.

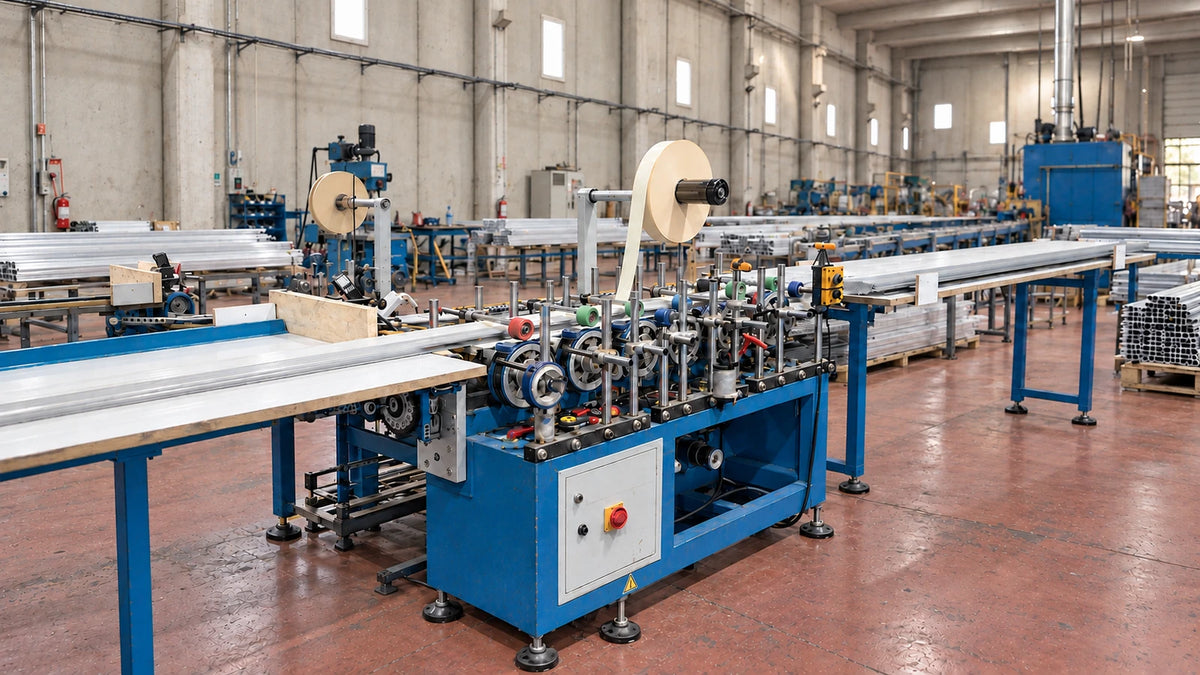
  7. Protecția suprafeței și aplicarea benzii adezive

    În funcție de scopul de utilizare, pregătim profilele cu folie de protecție a suprafeței sau cu bandă adezivă care ajută la montaj. Tipul și lățimea benzii, precum și suprafața pe care se aplică, se stabilesc în funcție de acoperirea și utilizarea profilului.

    Protecția suprafeței și aplicarea benzii adezive
    Protecția suprafeței și aplicarea benzii adezive

    Folie de protecție a suprafeței

    Se aplică o folie care ajută la protejarea suprafeței decorative împotriva frecării în timpul transportului, depozitării și montajului. Aderența și modul de dezlipire ale foliei de protecție se aleg în funcție de acoperirea suprafeței profilului.

    Bandă adezivă pentru montaj

    La modelele proiectate pentru montaj cu bandă, pe suprafața respectivă se aplică bandă adezivă sau dublu adezivă. Alegerea se face ținând cont de acoperirea profilului, de suprafața pe care va fi lipit și de condițiile de aplicare.

    Suprafață curată, aplicare uniformă

    Suprafața de aplicare se menține curată și uscată. În timp ce profilul avansează între ghidaje, banda este presată uniform pe suprafață cu role, de-a lungul liniei stabilite.

    Alinierea benzii și controlul suprafeței

    Se verifică lățimea, poziția și contactul benzii cu suprafața. Se analizează cutele, depășirile de margine sau zonele desprinse, iar profilul este pregătit pentru ambalare.

  8. Ambalarea individuală a profilelor în folie termocontractabilă

    Fiecare profil trece singur prin linia mașinii și este ambalat în folie. Ambalarea separată a profilelor ajută la limitarea contactului direct al suprafeței cu alte piese în timpul depozitării și transportului.

    Ambalarea individuală a profilelor în folie termocontractabilă
    Ambalarea individuală a profilelor în folie termocontractabilă

    Alimentare bucată cu bucată

    Fiecare piesă, inclusiv profilele cu secțiune mică, este introdusă separat în mașină. Suporturile de la intrare și ieșire mențin profilul în mișcare uniformă și drept.

    Aplicarea foliei potrivit secțiunii

    Reglajele foliei și ale mașinii se analizează în funcție de secțiunea, lungimea și suprafața profilului. Scopul este o ambalare uniformă în jurul fiecărui profil.

    Controlul foliei și al capetelor

    Se verifică integritatea ambalajului, dacă folia este slăbită sau ruptă și zonele de capăt. Pentru punctele care pot rămâne sensibile în transport se analizează nevoia unei protecții suplimentare.

    Pregătirea pentru expediere

    Profilele ambalate individual sunt numărate și grupate pe comenzi. După finalizarea ambalării exterioare și a etichetării, sunt pregătite pentru expediere.

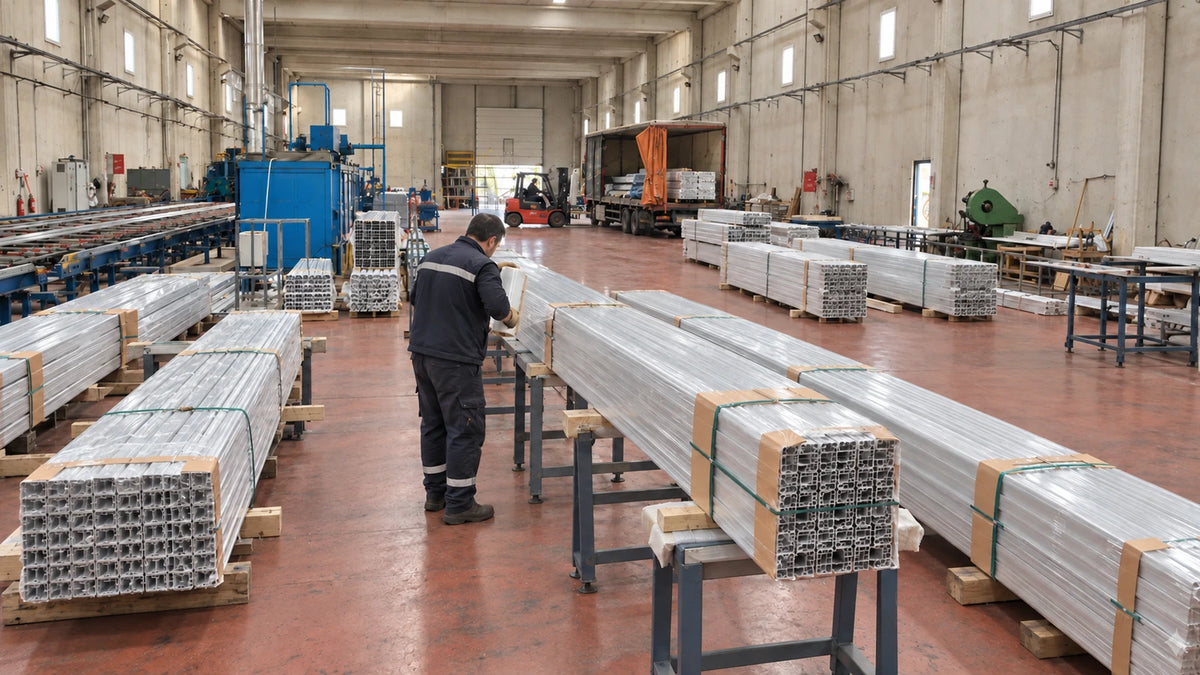
  9. Ambalare și expediere

    Ambalarea și expedierea sunt planificate astfel încât caracteristicile obținute în producție să se păstreze până când produsul ajunge la client. Lungimea profilelor, structura secțiunii și acoperirea suprafeței contează la alegerea ambalajului potrivit.

    Ambalare și expediere
    Ambalare și expediere

    Verificarea comenzii înainte de expediere

    Produsele sunt comparate cu comanda în privința tipului de profil, lungimii, culorii, tratamentului de suprafață și cantității. La expedierile cu produse diferite, gruparea lor reduce riscul de confuzie.

    Protecția suprafeței potrivită produsului

    Materialul de protecție și modul de ambalare se aleg în funcție de caracteristicile suprafeței profilului. La suprafețele eloxate și vopsite este importantă compatibilitatea materialului de ambalare cu stratul de acoperire.

    Modul de ambalare și etichetarea

    Greutatea, lungimea și modul de transport al pachetelor se analizează împreună. La identificarea produselor se folosesc informațiile din comandă, precum codul profilului, lungimea, culoarea și cantitatea.

    Planificarea expedierii și încărcarea

    Expedierea se planifică ținând cont de adresa de livrare, metoda de transport și stadiul de pregătire al comenzii. Solicitările de livrare parțială sau de ambalare specială se clarifică la planificarea comenzii.

Controlul calității și planificarea producției

Abordarea noastră privind calitatea

Tratăm calitatea în toate etapele producției, de la analiza desenului tehnic până la pregătirea expedierii. Corelarea preciziei dimensionale, a cerințelor de suprafață și a funcției de utilizare este prioritatea noastră la prima comandă și la producțiile repetate.

Criterii urmărite pe parcursul producției

Dimensiunile secțiunii, grosimea peretelui, lungimea, rectitudinea și aspectul suprafeței se evaluează în funcție de produs. La produsele acoperite se verifică culoarea și caracteristicile suprafeței; la piesele prelucrate, găurile, îmbinările și forma după prelucrare. La produsele cu bandă și la cele ambalate se verifică și uniformitatea aplicării.

Flux de producție adaptat produsului

Nu toate profilele trec prin aceleași operațiuni. La majoritatea produselor, eloxarea și vopsirea în vopsea pulbere sunt opțiuni de suprafață alternative. Efectuarea prelucrării mecanice și a perforării înainte sau după acoperire, precum și nevoia de aplicare a benzii și de ambalare individuală, se planifică în funcție de cerințele tehnice ale produsului.

Solicitări de profile personalizate și producție în volum

Ne puteți trimite desenul tehnic, domeniul de utilizare, lungimea și cantitatea necesare și, dacă este cazul, cerințele de aliaj și de suprafață. Stabilim împreună planul de matrițare, prelucrare mecanică, tratament de suprafață și livrare, în funcție de cerințele comenzii dumneavoastră.

Produse și contact

Produse

Ce profil căutați?

Vedeți profilele LED, profilele pentru panouri PVC, pentru rigips și plintele.

Coș

Coșul dumneavoastră este gol.

Vedeți produsele