Notre parc de machines

Neuf étapes, de la filière à l'expédition

De l'atelier d'outillage à l'expédition : les étapes de fabrication et de finition que nous planifions pour votre profilé, et ce que nous vérifions et contrôlons à chacune d'elles.

Parcours de fabrication

Par quelles étapes passe un profilé ?

Nous fabriquons des profilés aluminium de section standard et sur mesure pour les besoins de différents secteurs. De la conception de la filière à l'extrusion, du traitement de surface à l'expédition, chaque étape de la fabrication suit les exigences techniques du produit.

Nous étudions ensemble le dessin technique, l'usage prévu et les attentes de la commande, puis nous planifions le processus de fabrication adapté. Nous visons la précision dimensionnelle, la qualité de surface et la constance d'une commande à l'autre.

Tous les profilés ne passent pas par toutes les opérations. L'anodisation et le thermolaquage sont deux finitions possibles. L'usinage et la perforation avant ou après le revêtement, ainsi que le besoin d'adhésif et d'emballage individuel, sont planifiés selon les exigences techniques du produit.
  1. Atelier d'outillage

    La précision dimensionnelle, la fonction et la constance de fabrication d'un profilé aluminium commencent par une filière bien conçue. En plus des besoins en profilés standard, nous étudions les demandes de sections spéciales à partir des dessins techniques et de l'usage prévu par nos clients.

    Atelier d'outillage
    Atelier d'outillage

    Dessin technique et faisabilité

    Les dimensions extérieures du profilé, les épaisseurs de paroi, les creux et les détails d'assemblage sont examinés avec le système dans lequel il sera utilisé. Les canaux étroits, les parois minces et les écarts d'épaisseur dans la section sont évalués du point de vue de la faisabilité. Les tolérances demandées et les attentes de finition sont précisées à cette étape.

    Écoulement du métal dans la conception de la filière

    La géométrie de la filière est conçue pour que l'aluminium s'écoule de façon équilibrée dans toute la section. La structure de la section, l'alliage choisi et les conditions de pressage sont étudiés ensemble ; l'effet des traitements de surface ultérieurs sur les cotes d'emboîtement et d'assemblage est aussi pris en compte.

    Essais de fabrication et contrôle de la section

    Les échantillons de profilé issus des essais sont comparés au dessin technique. Les cotes critiques, la répartition de l'épaisseur de paroi, la rectitude et l'aspect de surface sont évalués ; si nécessaire, la filière est corrigée et le process ajusté.

    Entretien des filières et fabrication répétée

    L'usure et les dépôts qui apparaissent à l'usage peuvent influer sur les dimensions du profilé. Le nettoyage, le contrôle et l'entretien des filières font partie de la constance de fabrication ; pour les commandes répétées, les données de section et de révision sont conservées.

  2. Ligne de presse d'extrusion

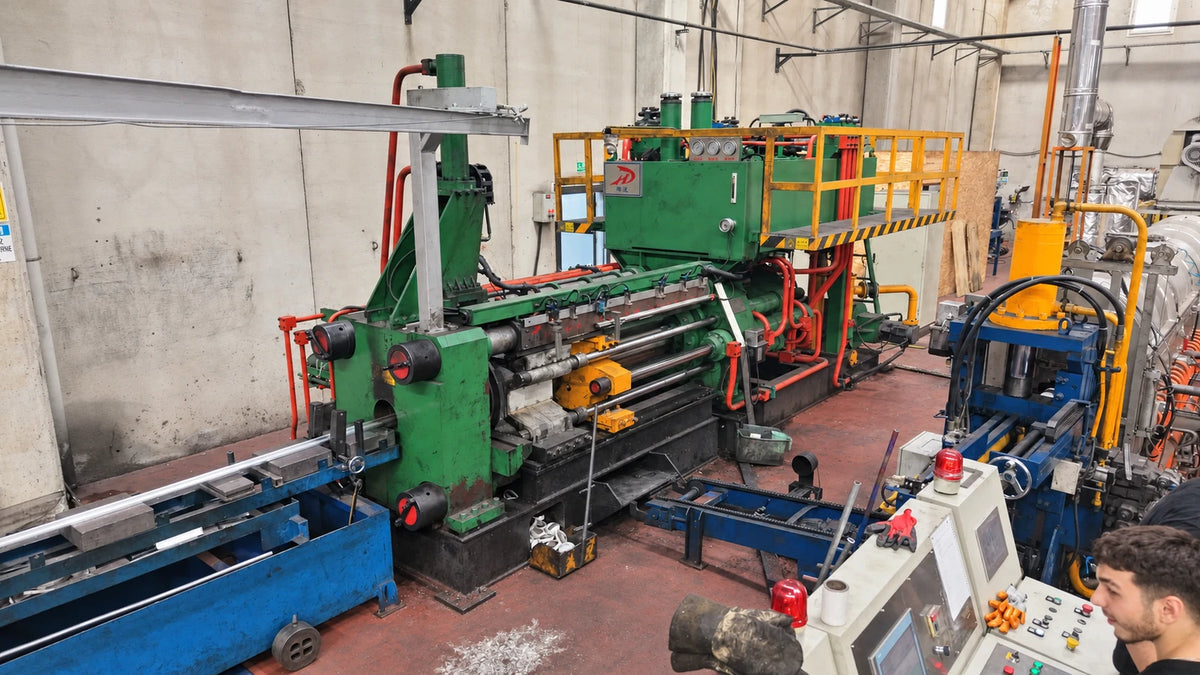
    L'extrusion est l'étape principale de fabrication, au cours de laquelle l'aluminium prend la section conçue. La billette, portée à la bonne température, est poussée à travers la filière sous la pression de la presse et prend la forme du profilé. Notre objectif est d'obtenir des profilés aux dimensions définies, avec des caractéristiques reproductibles d'une fabrication à l'autre.

    Ligne de presse d'extrusion
    Ligne de presse d'extrusion

    Choix de l'alliage et préparation de la fabrication

    L'alliage est choisi en tenant compte à la fois des caractéristiques mécaniques attendues, des traitements de surface et de l'environnement d'utilisation. Avant de lancer la fabrication, nous prenons en compte la section du profilé, les longueurs demandées, la quantité et les opérations suivantes.

    Pressage contrôlé

    Pendant le pressage, la température, la vitesse de sortie et l'écoulement du métal influent directement sur la géométrie et la qualité de surface du profilé. Les conditions de process sont réglées pour que les zones minces et épaisses de la section se forment de façon équilibrée.

    Refroidissement et dressage

    En sortie de presse, les profilés sont refroidis dans les conditions qu'exigent l'alliage et les caractéristiques mécaniques visées. L'étirage et le dressage permettent de corriger les écarts géométriques comme la flèche et la torsion.

    Découpe à longueur et caractéristiques mécaniques

    Les profilés sont coupés aux longueurs définies dans la commande. Pour les alliages trempants, les caractéristiques mécaniques sont améliorées par un vieillissement ; après le contrôle de la longueur, de la section, de la rectitude et de la surface, les profilés passent à l'étape suivante.

  3. Ligne d'usinage

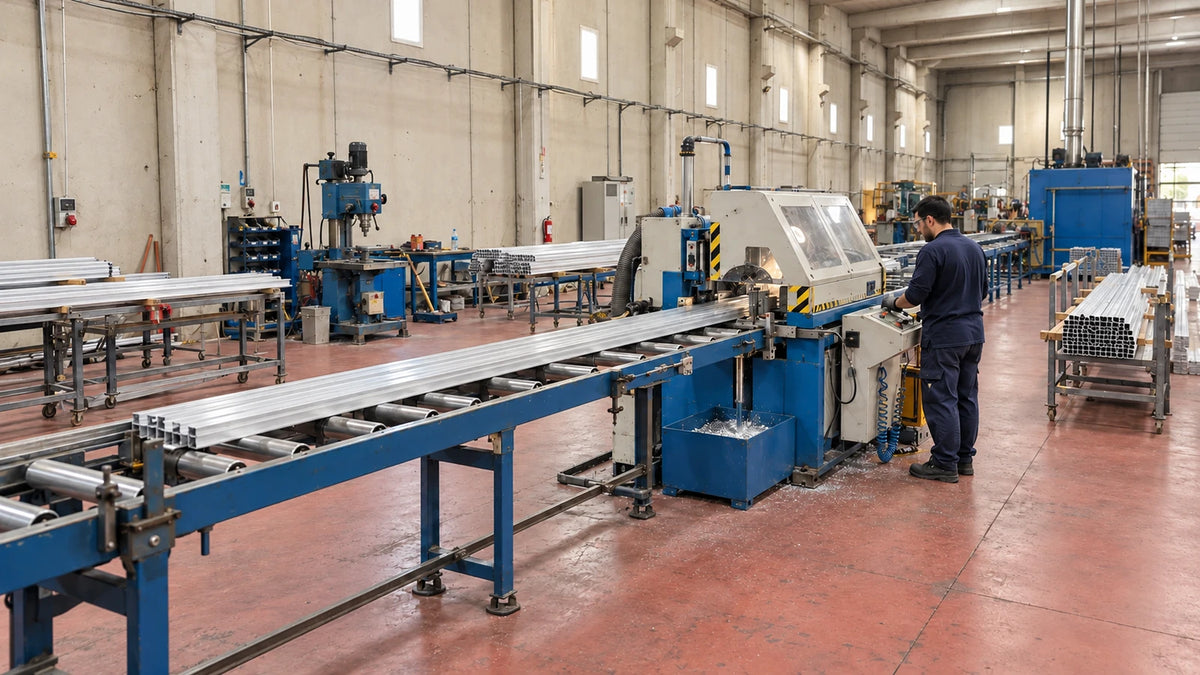
    L'usinage prépare le profilé extrudé aux dimensions et aux détails qu'exige son usage final. Les découpes à longueur et en angle, les détails d'assemblage et les autres demandes d'usinage sont planifiés d'après le dessin technique. Les modèles dont les ailes doivent être perforées en série passent sur la ligne de presses excentriques.

    Ligne d'usinage
    Ligne d'usinage

    Planification des opérations d'après le dessin technique

    Les zones à usiner, les cotes de référence et les tolérances sont précisées avant la fabrication. Pour les produits qui demandent plusieurs opérations, l'ordre des opérations est défini en tenant compte des relations entre les cotes.

    Découpes à longueur et en angle

    Les découpes sont planifiées selon les exigences de longueur et d'angle du dessin technique. Un maintien adapté de la pièce, surtout pour les sections ouvertes et à parois minces, aide à réduire les écarts dimensionnels et les déformations.

    Détails d'assemblage et d'usinage

    Les détails de montage et d'assemblage sont étudiés selon la section et l'usage. Les produits qui demandent une perforation régulière des ailes sont traités en plus sur la ligne de presses excentriques, avec un outil adapté.

    Contrôle final et protection de la surface

    L'ordre des opérations d'usinage est défini selon le revêtement de surface et les conditions d'utilisation finale. Sur les pièces terminées, la longueur, la position des perçages, les faces de coupe et la forme générale sont contrôlées.

  4. Perforation des ailes sur presse excentrique

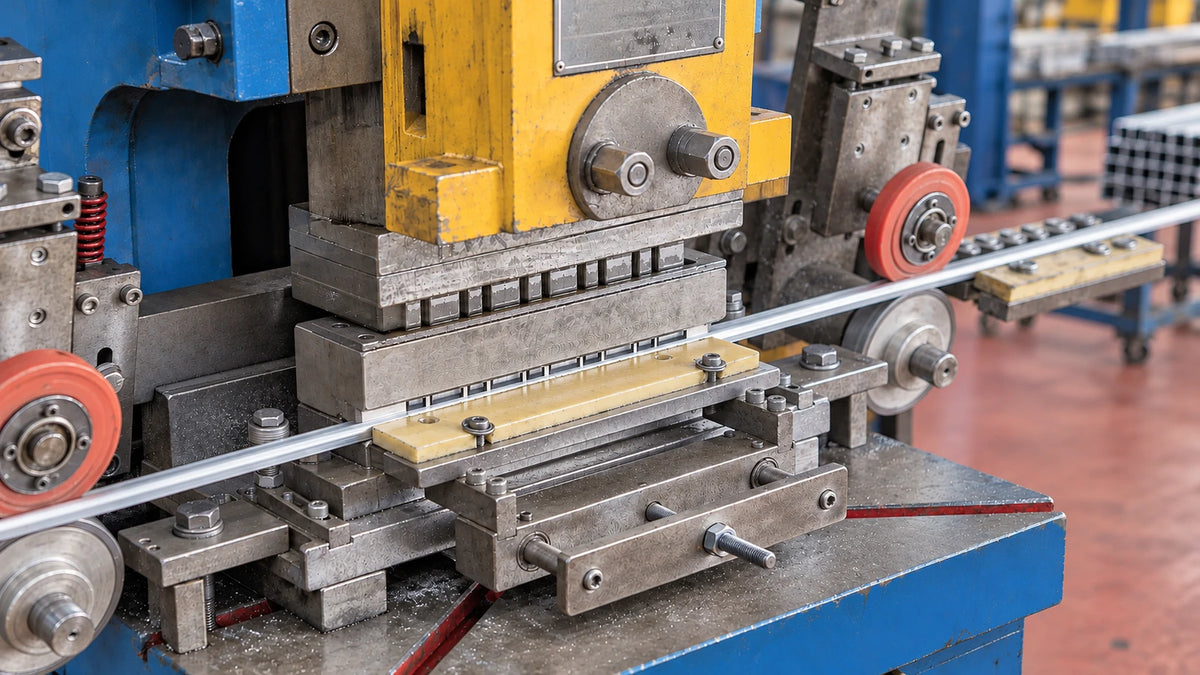
    Sur les ailes des profilés aluminium à ailes, nous réalisons des trous et des ouvertures adaptés à l'usage du produit. Le profilé avance de façon contrôlée ; la perforation se fait avec un jeu poinçon-matrice adapté à la section.

    Perforation des ailes sur presse excentrique
    Perforation des ailes sur presse excentrique

    Un outil de perforation adapté à la section

    La largeur des ailes, l'épaisseur de paroi et la forme de trou souhaitée sont étudiées ensemble. L'outil et les réglages sont définis selon la géométrie du profilé concerné.

    Un entraxe de perforation régulier

    La forme, la position et l'entraxe des trous sont planifiés selon le modèle. Les réglages d'avance et d'alignement visent une perforation régulière sur toute la longueur du profilé.

    Préserver la forme du profilé

    Pendant l'opération, le profilé est guidé par des guides et des supports adaptés. L'avance est surveillée pour que les ailes ne soient ni écrasées ni pliées et que le profilé reste droit.

    Contrôle des trous et des bavures

    En fin d'opération, l'ouverture, la position et les bords des trous sont contrôlés. Après l'ébavurage nécessaire, le profilé est prêt pour l'étape de fabrication suivante.

  5. Ligne d'anodisation

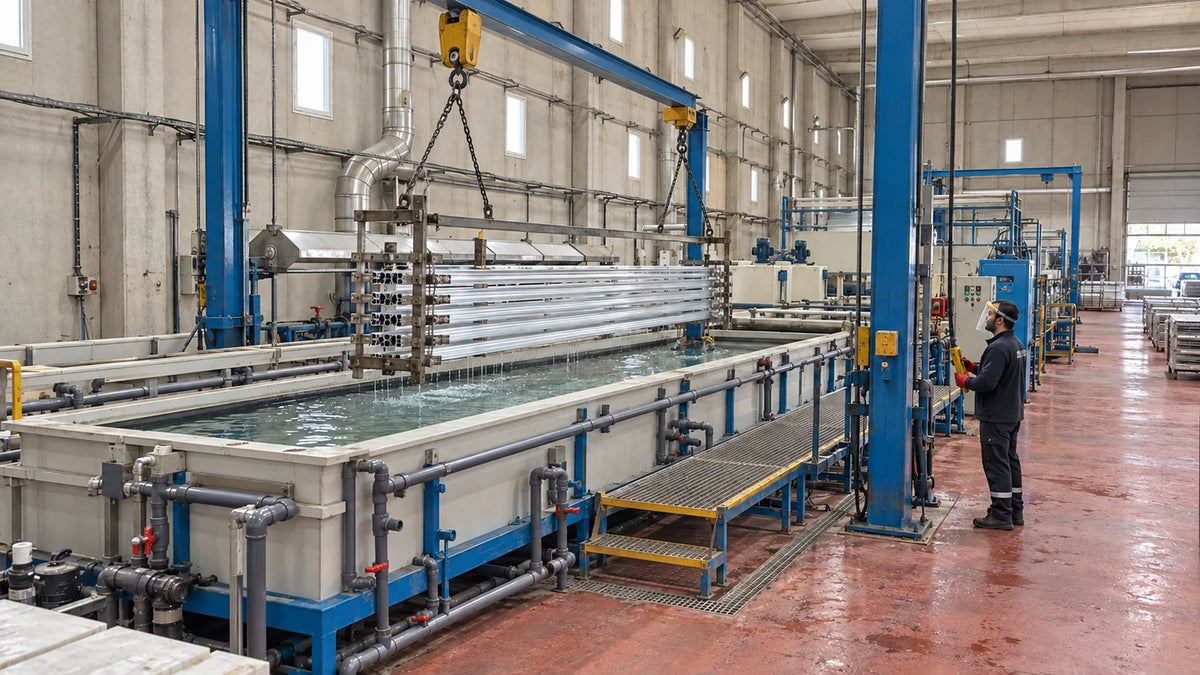
    L'anodisation est un procédé électrochimique qui forme une couche d'oxyde contrôlée à la surface de l'aluminium. Cette couche fait corps avec le métal ; dans des conditions adaptées, elle augmente la résistance à la corrosion et à l'usure tout en conservant l'aspect métallique de l'aluminium.

    Ligne d'anodisation
    Ligne d'anodisation

    Préparation de surface

    Avant l'anodisation, la surface du profilé passe par des étapes de nettoyage et de préparation. Comme l'anodisation laisse visible le caractère de surface du métal sous-jacent, la qualité de surface initiale du profilé détermine l'aspect final.

    Couche d'oxyde contrôlée

    Les caractéristiques de la couche d'oxyde sont définies selon les conditions d'utilisation du produit. L'épaisseur de la couche, les attentes de finition et la fonction technique de la pièce sont étudiées ensemble ; l'effet de la couche sur les cotes dans les zones d'emboîtement et d'assemblage est pris en compte.

    Couleur et homogénéité de surface

    Le choix entre anodisation naturelle ou colorée se fait selon l'aspect souhaité et l'adéquation technique. Comme l'alliage, la préparation de surface et les conditions de traitement peuvent influer sur la teinte finale, la couleur attendue est validée sur échantillon.

    Colmatage et contrôle final

    Un colmatage conforme au plan de traitement ferme les pores de la couche d'oxyde. Au contrôle final, l'aspect, l'uniformité de couleur et les caractéristiques de la couche sont évalués ; les profilés sont ensuite préparés pour l'étape suivante dans un emballage qui protège leur surface.

  6. Installation de thermolaquage

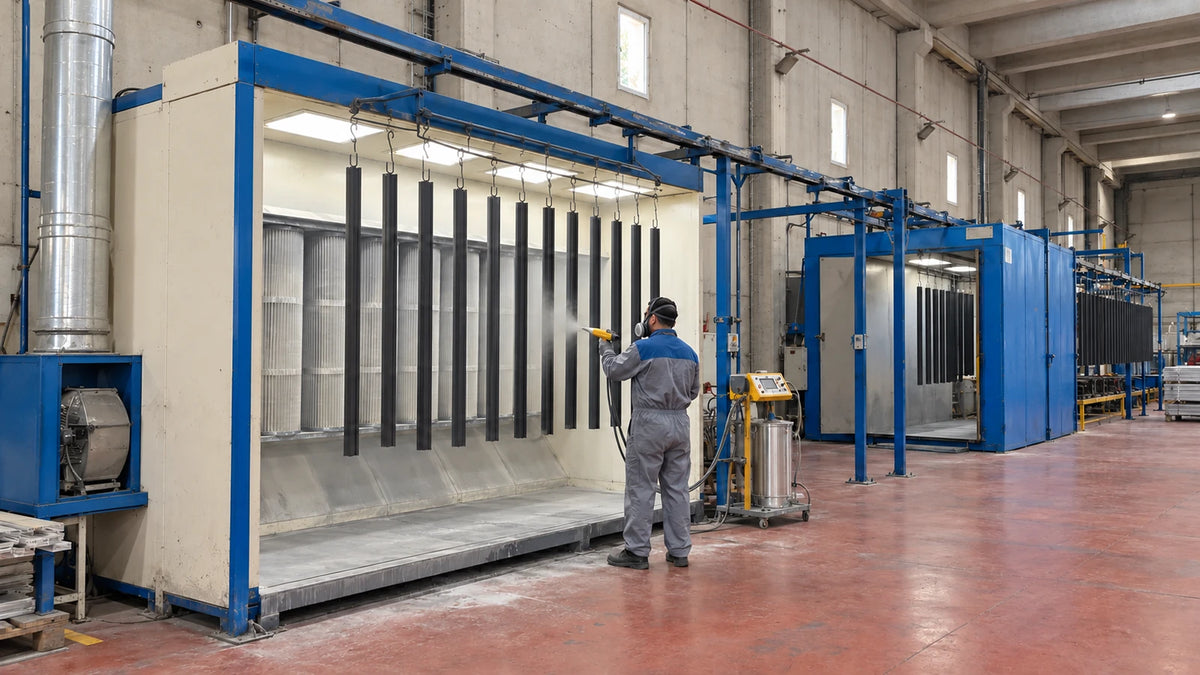
    Le thermolaquage est un procédé de revêtement qui donne aux profilés aluminium une couleur et une texture de surface. Les particules de poudre sont appliquées sur la surface par voie électrostatique, puis cuites au four dans des conditions adaptées pour former la couche de revêtement.

    Installation de thermolaquage
    Installation de thermolaquage

    Définition de la couleur et du système de revêtement

    Les options de couleur sont étudiées selon les références RAL et les exigences du projet. En plus du code couleur, le degré de brillance, la texture de surface et l'utilisation en intérieur ou en extérieur sont précisés.

    Préparation de surface avant revêtement

    Débarrasser la surface des huiles, salissures et résidus indésirables est la base de l'application de la peinture. Après le prétraitement, les profilés sont rincés et séchés ; cette préparation favorise l'adhérence de la peinture et la tenue du revêtement.

    Application électrostatique et cuisson

    La poudre adhère à la surface grâce à la charge électrostatique ; les angles, canaux et creux de la section sont vérifiés pour la répartition du revêtement. Les profilés sont cuits à la température et pendant la durée prévues par les conditions techniques de la poudre.

    Contrôle de surface et uniformité entre les pièces

    Sur les profilés thermolaqués, l'aspect, la couleur, la brillance et la régularité du revêtement sont évalués. Dans les zones d'emboîtement et de montage, l'effet de l'épaisseur de peinture sur les cotes fonctionnelles est surveillé ; pour les commandes répétées, les données de couleur, de texture et de brillance sont conservées.

  7. Protection de surface et pose de ruban adhésif

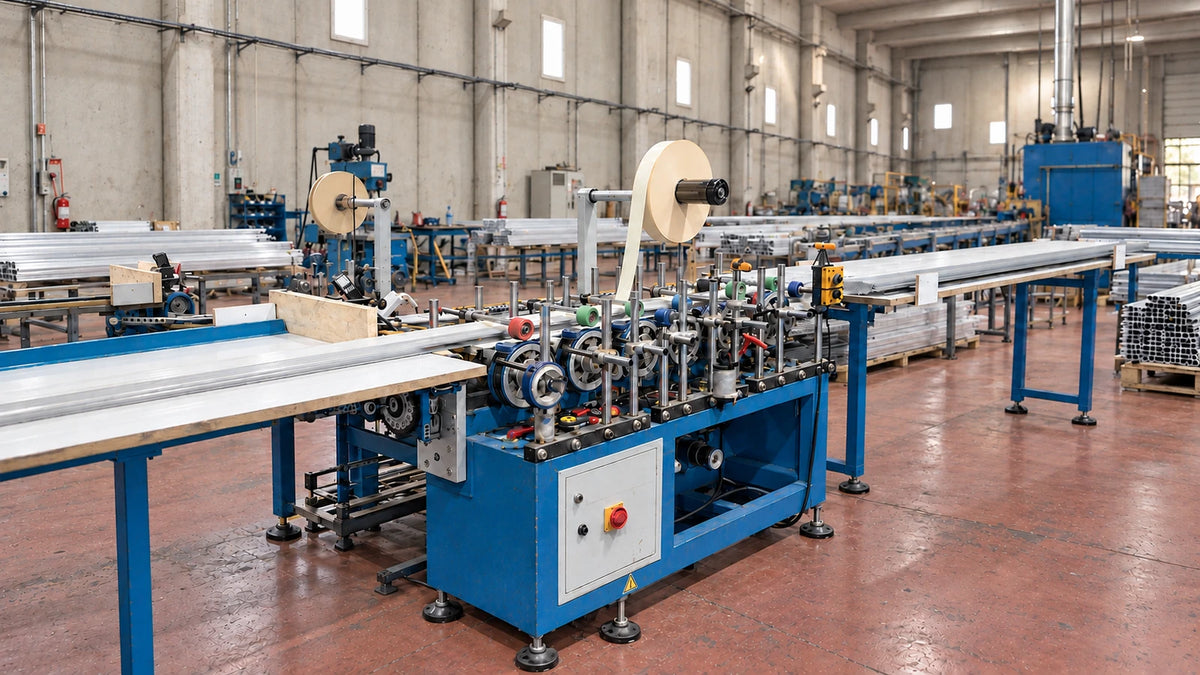
    Selon leur usage, nous préparons les profilés avec un film de protection de surface ou un ruban adhésif qui facilite la pose. Le type et la largeur du ruban, ainsi que la face sur laquelle il est posé, dépendent de la finition et de l'usage du profilé.

    Protection de surface et pose de ruban adhésif
    Protection de surface et pose de ruban adhésif

    Film de protection de surface

    Un film est appliqué pour aider à protéger la surface décorative des frottements pendant le transport, le stockage et la pose. Son adhérence et sa facilité de retrait sont choisies selon la finition du profilé.

    Ruban adhésif pour la pose

    Sur les modèles conçus pour une pose par collage, un ruban adhésif simple ou double face est appliqué sur la face concernée. Le choix tient compte de la finition du profilé, du support de collage et des conditions de pose.

    Surface propre, application régulière

    La surface d'application est maintenue propre et sèche. Pendant que le profilé avance entre les guides, des rouleaux pressent le ruban de façon régulière le long de la ligne définie.

    Alignement du ruban et contrôle de surface

    La largeur, la position et l'adhérence du ruban sont contrôlées. Les plis, les débords et les zones mal collées sont repérés ; le profilé passe ensuite à l'emballage.

  8. Emballage individuel des profilés sous film rétractable

    Chaque profilé passe seul dans la machine et est emballé sous film. L'emballage individuel aide à limiter le contact direct avec d'autres pièces pendant le stockage et le transport.

    Emballage individuel des profilés sous film rétractable
    Emballage individuel des profilés sous film rétractable

    Alimentation pièce par pièce

    Chaque pièce, y compris les petites sections, est introduite séparément dans la machine. Les supports d'entrée et de sortie assurent une avance régulière et préservent la rectitude du profilé.

    Une application du film adaptée à la section

    Le film et les réglages de la machine sont définis selon la section, la longueur et la finition du profilé. L'objectif est un emballage régulier autour de chaque profilé.

    Contrôle du film et des extrémités

    L'intégrité de l'emballage, l'absence de jeu ou de déchirure du film et les extrémités sont contrôlées. Le besoin d'une protection supplémentaire aux points sensibles pendant le transport est évalué.

    Préparation de l'expédition

    Les profilés emballés individuellement sont comptés et regroupés par commande. Une fois l'emballage extérieur et l'identification terminés, ils sont préparés pour l'expédition.

  9. Emballage et expédition

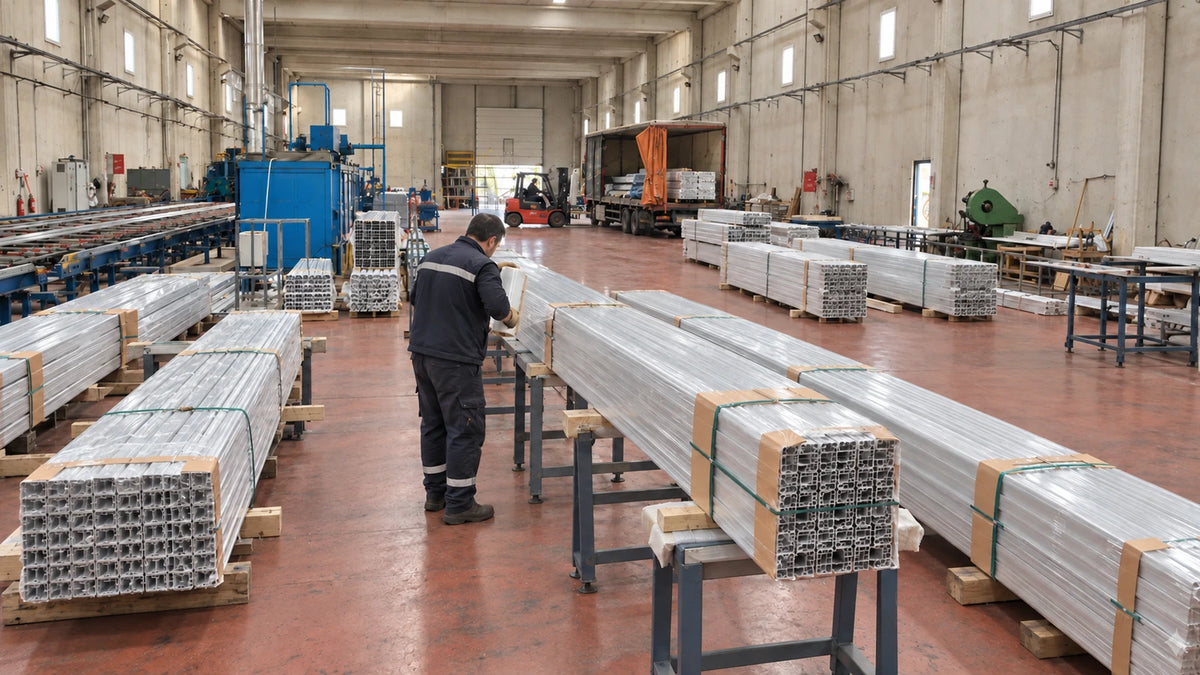
    L'emballage et l'expédition sont planifiés pour que les caractéristiques obtenues en fabrication soient préservées jusqu'à l'arrivée chez le client. La longueur, la section et la finition de surface des profilés déterminent l'emballage adapté.

    Emballage et expédition
    Emballage et expédition

    Contrôle de la commande avant expédition

    Les produits sont comparés à la commande pour le type de profilé, la longueur, la couleur, le traitement de surface et la quantité. Pour les envois qui réunissent plusieurs produits, un regroupement réduit le risque de confusion.

    Protection de surface adaptée au produit

    Le matériau de protection et le mode d'emballage sont choisis selon les caractéristiques de surface du profilé. Pour les surfaces anodisées et thermolaquées, la compatibilité du matériau d'emballage avec la finition est importante.

    Colisage et identification

    Le poids, la longueur et le mode de manutention des colis sont étudiés ensemble. L'identification des produits reprend les données de la commande, comme le code du profilé, la longueur, la couleur et la quantité.

    Planification de l'expédition et chargement

    L'expédition est planifiée selon l'adresse de livraison, le mode de transport et la date à laquelle la commande est prête. Les demandes de livraison partielle ou d'emballage spécial sont précisées lors de la planification de la commande.

Contrôle qualité et planification de la fabrication

Notre approche de la qualité

Nous abordons la qualité à toutes les étapes de la fabrication, de l'étude du dessin technique à la préparation de l'expédition. La cohérence entre précision dimensionnelle, attentes de finition et fonction est notre priorité, pour la première commande comme pour les fabrications répétées.

Critères suivis pendant la fabrication

Les dimensions de la section, l'épaisseur de paroi, la longueur, la rectitude et l'aspect de surface sont évalués selon le produit. Pour les produits revêtus, la couleur et la surface sont contrôlées ; pour les pièces usinées, les perçages, les assemblages et la forme après usinage. Pour les produits adhésivés et emballés individuellement, la qualité d'application est aussi vérifiée.

Un flux de fabrication adapté au produit

Tous les profilés ne passent pas par les mêmes opérations. Pour la plupart des produits, l'anodisation et le thermolaquage sont deux finitions possibles. L'usinage et la perforation avant ou après le revêtement, ainsi que le besoin d'adhésif et d'emballage individuel, sont planifiés selon les exigences techniques du produit.

Demandes de profilés sur mesure et de fabrication en série

Vous pouvez nous transmettre votre dessin technique, l'usage prévu, la longueur et la quantité nécessaires et, le cas échéant, vos exigences d'alliage et de finition. Établissons ensemble le plan d'outillage, d'usinage, de finition et de livraison selon les exigences de votre commande.

Produits et contact

Produits

Quel profilé recherchez-vous ?

Découvrez nos profilés LED, pour panneaux PVC effet marbre, pour placo et nos plinthes.

Panier

Votre panier est vide.

Voir les produits