Naš mašinski park

Devet faza od alata do otpreme

Faze proizvodnje i završne obrade koje planiramo za Vaš profil, od alatnice do otpreme; na šta gledamo i šta proveravamo u svakoj fazi.

Mašinski park

Kroz koje faze prolazi profil?

Proizvodimo standardne aluminijumske profile i profile posebnog preseka za potrebe različitih sektora. Svaku fazu proizvodnje, od projektovanja alata i ekstruzije do obrade površine i otpreme, razmatramo prema tehničkim zahtevima proizvoda.

Zajedno procenjujući tehnički crtež, oblast primene i očekivanja od porudžbine, planiramo odgovarajući proizvodni proces. Radimo sa ciljem tačnih mera, kvaliteta površine i doslednosti pri ponovljenim porudžbinama.

Svaki profil ne prolazi kroz sve operacije. Eloksiranje i plastificiranje su alternativne opcije površine. Da li se mehanička obrada i bušenje vrše pre ili posle prevlačenja i potreba za nanošenjem trake i pojedinačnim pakovanjem planiraju se prema tehničkim zahtevima proizvoda.
  1. Alatnica

    Tačnost mera, funkcija i kontinuitet proizvodnje aluminijumskog profila počinju pravilno projektovanim alatom. Pored standardnih profila, razmatramo i zahteve za posebne preseke prema tehničkim crtežima i očekivanjima kupaca.

    Alatnica
    Alatnica

    Tehnički crtež i izvodljivost

    Spoljne mere profila, debljine zida, šupljine i detalji spoja pregledaju se zajedno sa sistemom u kome se koristi. Uski kanali, tanki zidovi i razlike u debljini unutar preseka procenjuju se sa stanovišta izvodljivosti. Tražene tolerancije i zahtevi za površinu razjašnjavaju se u ovoj fazi.

    Tok metala u dizajnu alata

    Geometrija alata razmatra se tako da aluminijum ravnomerno napreduje kroz presek. U dizajnu se zajedno procenjuju konstrukcija preseka, izabrana legura i uslovi presovanja, a u obzir se uzima i uticaj kasnije obrade površine na mere uklapanja i spoja.

    Probna proizvodnja i kontrola preseka

    Uzorci profila iz probne proizvodnje porede se sa tehničkim crtežom. Procenjuju se kritične mere, raspored debljine zida, pravolinijski oblik i izgled površine; po potrebi se vrše korekcije alata i podešavanja procesa.

    Održavanje alata i ponovljena proizvodnja

    Habanje i naslage nastale tokom upotrebe mogu uticati na mere profila. Čišćenje, kontrola i održavanje alata deo su kontinuiteta proizvodnje; pri ponovljenim porudžbinama čuvaju se podaci o preseku i reviziji.

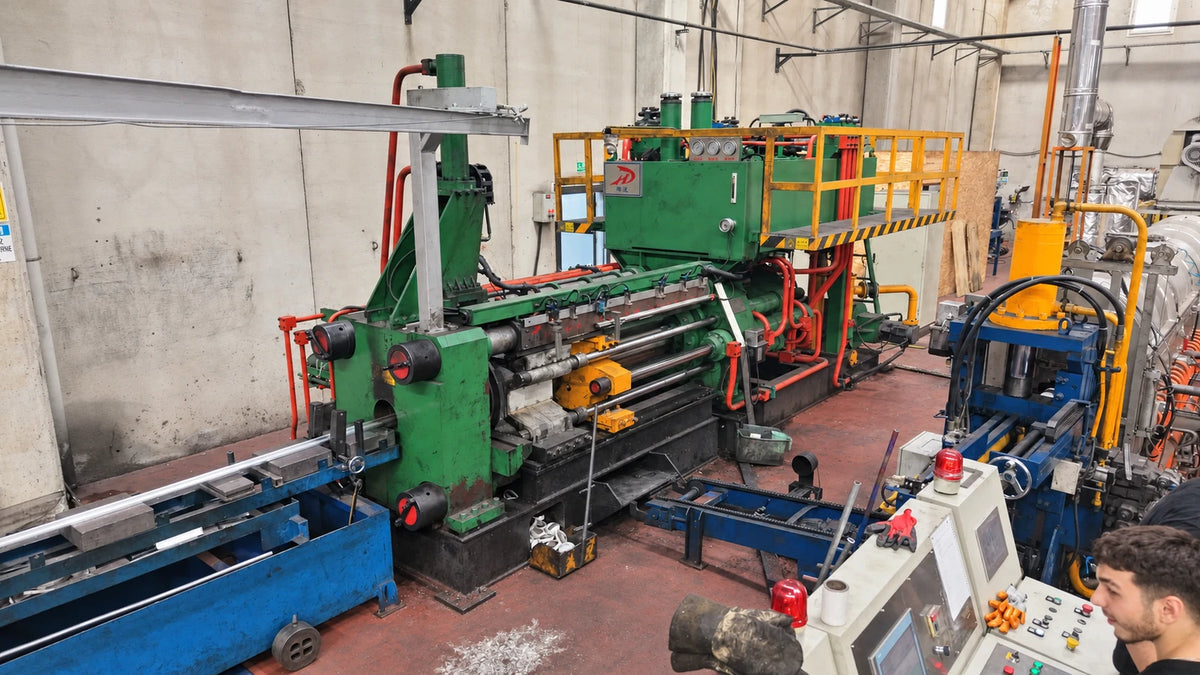
  2. Linija prese za ekstruziju

    Ekstruzija je osnovna faza proizvodnje u kojoj se aluminijum pretvara u projektovani presek. Trupac zagrejan na odgovarajuću temperaturu pritiskom prese prolazi kroz alat i dobija oblik profila. Naš cilj je profil sa određenim merama i svojstvima pogodnim za ponovljenu proizvodnju.

    Linija prese za ekstruziju
    Linija prese za ekstruziju

    Izbor legure i priprema proizvodnje

    Legura se bira zajedno procenjujući očekivana mehanička svojstva, obradu površine i sredinu upotrebe. Pre početka proizvodnje uzimaju se u obzir presek profila, tražene dužine, količina i naredne operacije.

    Kontrolisano presovanje

    Temperatura, izlazna brzina i tok materijala tokom presovanja direktno utiču na geometriju profila i kvalitet površine. Uslovi procesa podešavaju se tako da podrže ravnomerno formiranje tankih i debelih delova preseka.

    Hlađenje i ispravljanje

    Profili na izlazu iz prese hlade se pod uslovima koje zahtevaju legura i ciljna mehanička svojstva. Rastezanjem i ispravljanjem nastoje se otkloniti geometrijska odstupanja kao što su krivina i uvijanje.

    Sečenje na dužinu i mehanička svojstva

    Profili se seku na dužine definisane porudžbinom. Kod legura koje se mogu termički ojačati, mehanička svojstva se poboljšavaju veštačkim starenjem; posle kontrole dužine, preseka, ravnosti i površine prelazi se na sledeću fazu.

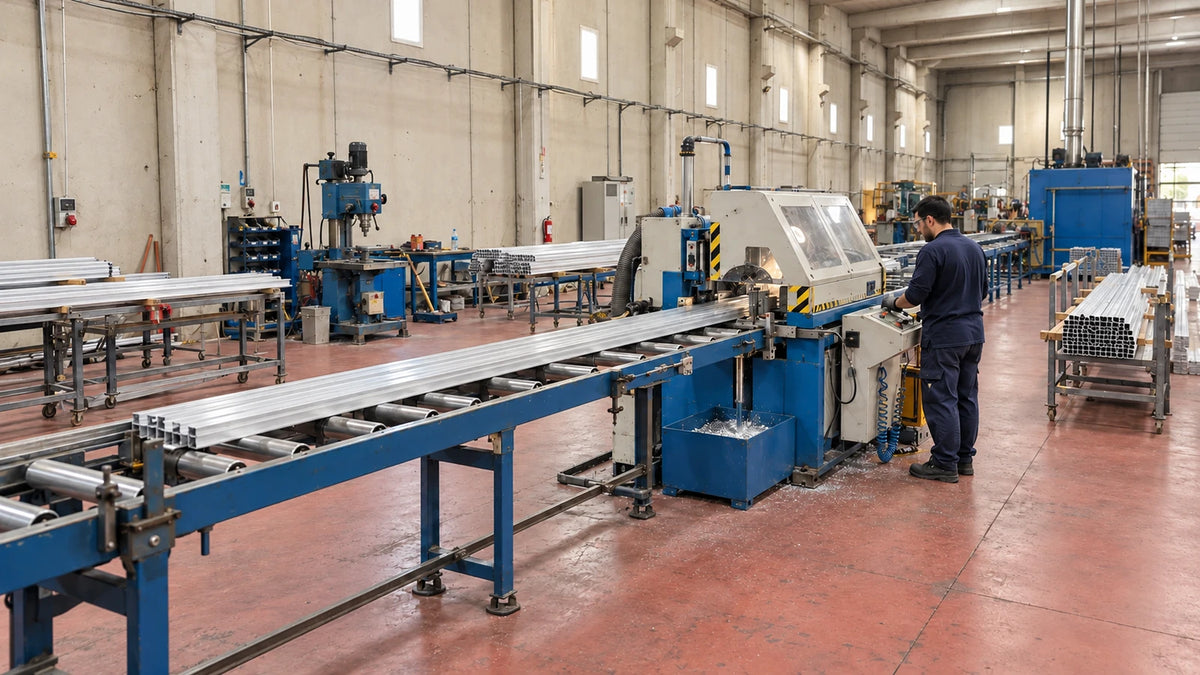
  3. Linija za mehaničku obradu

    Mehanička obrada priprema ekstrudirani profil prema merama i detaljima za krajnju upotrebu. Sečenje na dužinu i pod uglom, detalji spoja i drugi zahtevi za obradu planiraju se na osnovu tehničkog crteža. Modeli kojima je potrebno serijsko bušenje krilaca usmeravaju se na liniju ekscentar prese.

    Linija za mehaničku obradu
    Linija za mehaničku obradu

    Planiranje obrade prema tehničkom crtežu

    Zone obrade, referentne mere i tolerancije razjašnjavaju se pre proizvodnje. Kod proizvoda koji zahtevaju više operacija redosled se određuje uzimajući u obzir međusobni odnos mera.

    Sečenje na dužinu i pod uglom

    Rezovi se planiraju prema zahtevima za dužinu i ugao na tehničkom crtežu. Naročito kod tankih zidova i otvorenih preseka, pravilno oslanjanje dela pomaže da se smanje odstupanja mera i deformacije.

    Detalji spoja i obrade

    Detalji montaže i spoja procenjuju se prema konstrukciji preseka i nameni. Proizvodi kojima je potreban pravilan raspored otvora na krilcima posebno se obrađuju odgovarajućim alatom na liniji ekscentar prese.

    Završna kontrola i zaštita površine

    Redosled mehaničke obrade određuje se prema prevlaci površine i uslovima krajnje upotrebe. Na gotovim delovima proveravaju se dužina, položaji otvora, površine reza i opšti oblik.

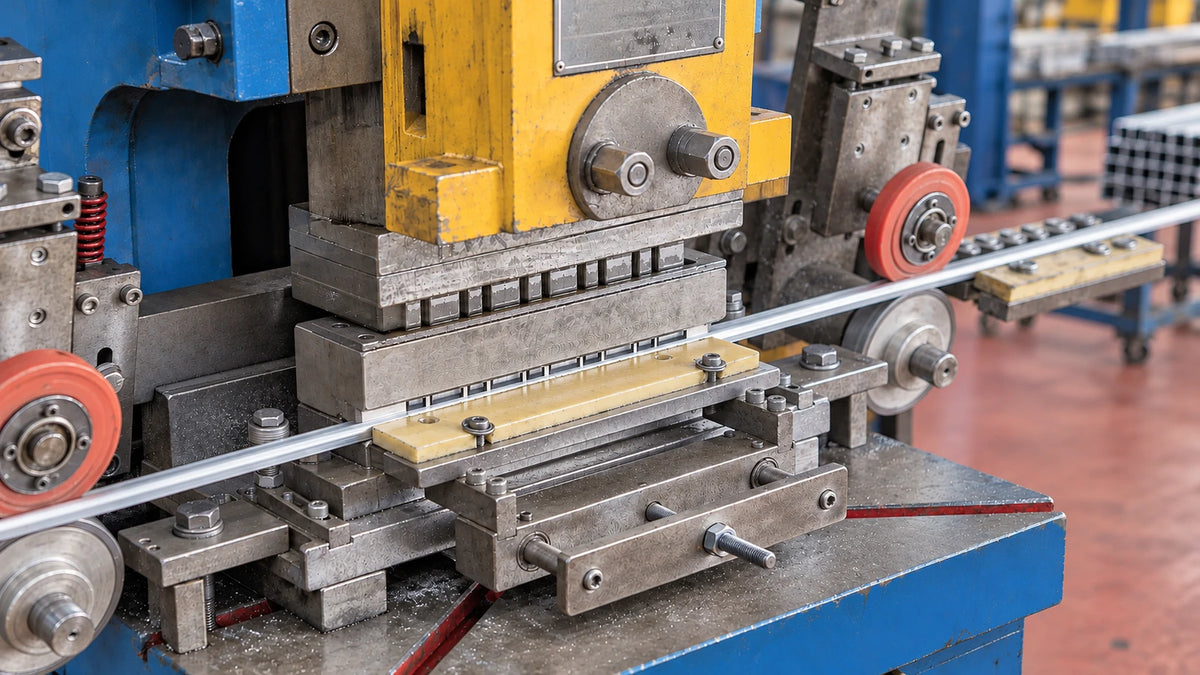
  4. Bušenje krilaca na ekscentar presi

    Na krilcima aluminijumskih profila izrađujemo otvore i izreze prilagođene upotrebi proizvoda. Profil se kontrolisano pomera, a bušenje se vrši probojcem i alatom prilagođenim preseku.

    Bušenje krilaca na ekscentar presi
    Bušenje krilaca na ekscentar presi

    Alat za bušenje prilagođen preseku

    Širina krilca, debljina zida i željeni oblik otvora procenjuju se zajedno. Alat i podešavanja određuju se prema geometriji profila.

    Pravilni razmaci otvora

    Oblik, položaj i korak ponavljanja otvora planiraju se prema modelu proizvoda. Podešavanjem pomaka i poravnanja cilja se na pravilan raspored otvora duž profila.

    Očuvanje oblika profila

    Profil se tokom operacije vodi odgovarajućim vođicama i osloncima. Način dovođenja proverava se da na krilcima ne bi došlo do gnječenja, savijanja i gubitka pravolinijskog oblika.

    Kontrola otvora i srha

    Na kraju operacije proveravaju se otvor, položaj i ivice otvora. Po završetku potrebnog uklanjanja srha profil se priprema za sledeću fazu proizvodnje.

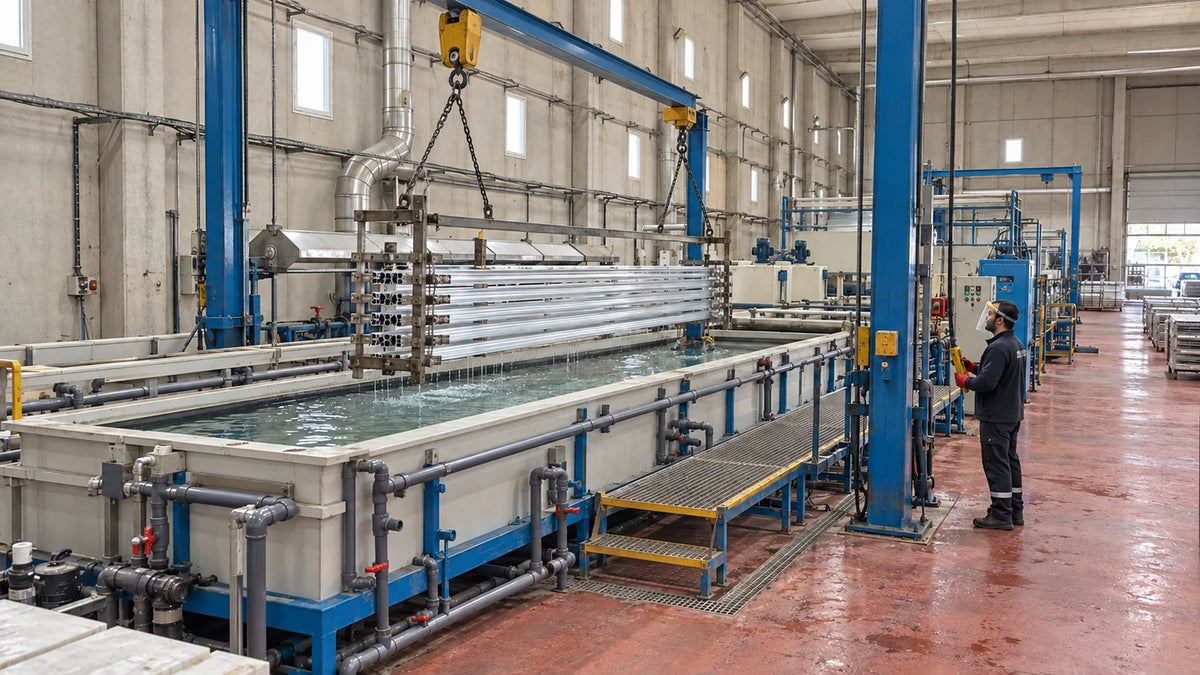
  5. Linija za eloksiranje

    Eloksiranje je elektrohemijski postupak kojim se na površini aluminijuma formira kontrolisani oksidni sloj. Ovaj sloj, koji se spaja sa samim metalom, pod odgovarajućim uslovima povećava otpornost na koroziju i habanje, a čuva metalni izgled aluminijuma.

    Linija za eloksiranje
    Linija za eloksiranje

    Priprema površine

    Pre eloksiranja površina profila prolazi kroz faze čišćenja i pripreme. Pošto eloksiranje ostavlja vidljiv karakter površine metala ispod, početni kvalitet površine profila određuje konačan izgled.

    Kontrolisani oksidni sloj

    Svojstva oksidnog sloja određuju se prema uslovima upotrebe proizvoda. Debljina prevlake, zahtevi za površinu i tehnička funkcija dela procenjuju se zajedno, a uzima se u obzir i uticaj prevlake na mere u zonama uklapanja i spoja.

    Boja i celovitost površine

    Izbor prirodnog ili obojenog eloksiranja razmatra se prema željenom izgledu i tehničkoj podobnosti. Pošto legura, priprema površine i uslovi postupka mogu uticati na konačnu nijansu, očekivana boja se razjašnjava na uzorku.

    Zaptivanje i završna kontrola

    Zaptivanjem u skladu sa planom postupka zatvaraju se pore u oksidnom sloju. U završnoj kontroli procenjuju se izgled, usklađenost boje i svojstva prevlake, a profili se u pakovanju koje štiti površinu pripremaju za sledeću fazu.

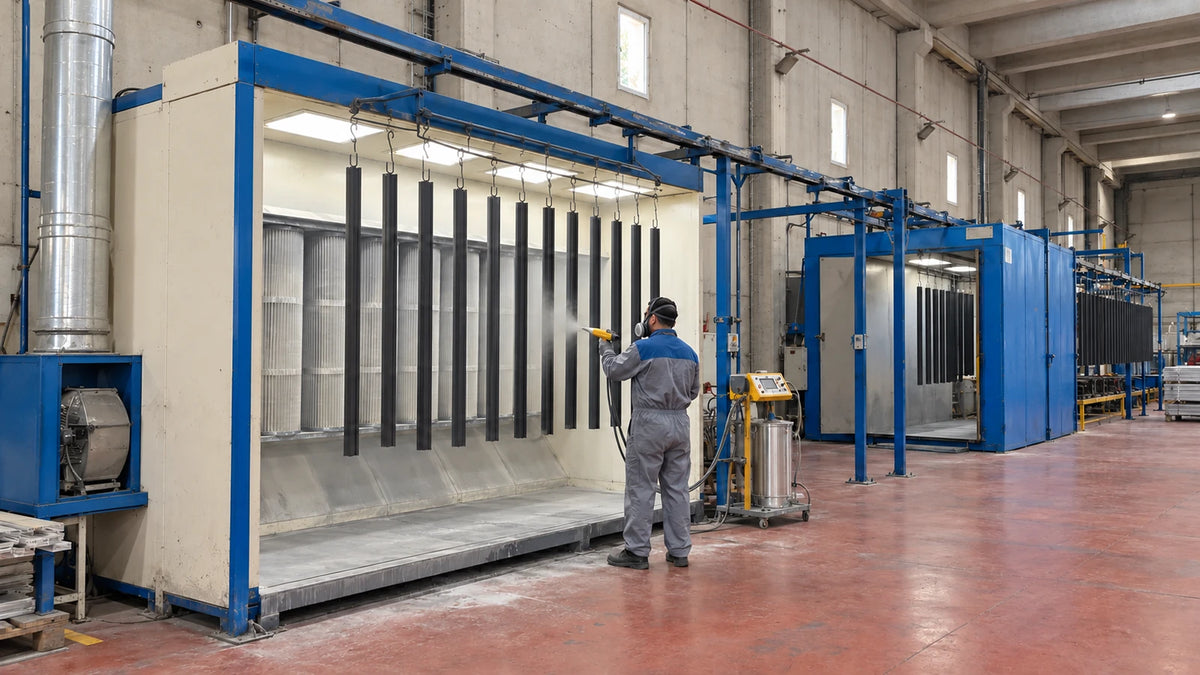
  6. Pogon za plastificiranje

    Plastificiranje je postupak prevlačenja koji aluminijumskim profilima daje boju i teksturu površine. Čestice praškaste boje elektrostatički se nanose na površinu i pečenjem u peći pod odgovarajućim uslovima formiraju sloj prevlake.

    Pogon za plastificiranje
    Pogon za plastificiranje

    Određivanje boje i sistema prevlake

    Opcije boja procenjuju se prema RAL referencama i zahtevima projekta. Pored koda boje razjašnjavaju se stepen sjaja, tekstura površine i podatak o upotrebi u unutrašnjem ili spoljnom prostoru.

    Priprema površine pre prevlačenja

    Uklanjanje masnoće, prljavštine i neodgovarajućih ostataka sa površine osnova je nanošenja boje. Posle pretretmana profili se ispiraju i suše; ova priprema podržava prianjanje boje i svojstva prevlake.

    Elektrostatičko nanošenje i pečenje

    Praškasta boja prianja na površinu zahvaljujući elektrostatičkom naelektrisanju; uglovi, kanali i udubljenja preseka procenjuju se sa stanovišta raspodele prevlake. Profili se peku na temperaturi i u trajanju koji odgovaraju tehničkim uslovima boje.

    Kontrola površine i usklađenost delova

    Kod plastificiranih profila procenjuju se izgled, boja, sjaj i ravnomernost prevlake. U zonama uklapanja i montaže vodi se računa o uticaju debljine boje na funkcionalne mere; pri ponovljenim porudžbinama čuvaju se podaci o boji, teksturi i sjaju.

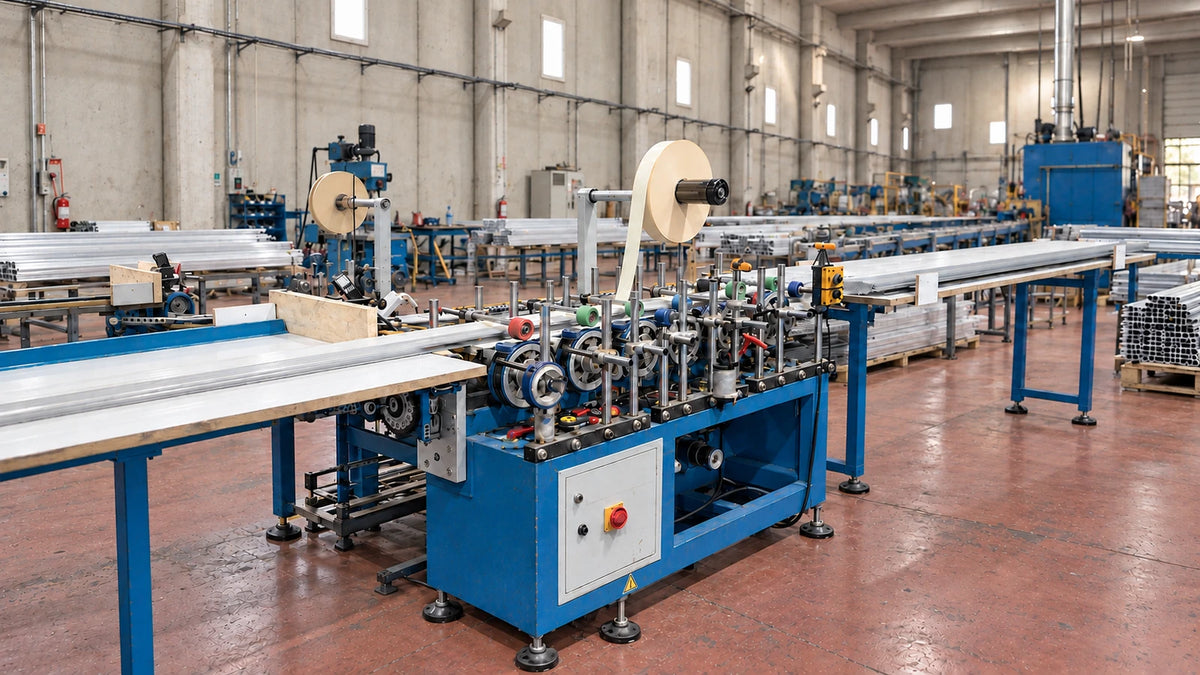
  7. Zaštita površine i nanošenje lepljive trake

    Profile prema nameni pripremamo zaštitnom folijom za površinu ili lepljivom trakom koja pomaže pri montaži. Vrsta trake, širina i površina primene određuju se prema prevlaci i upotrebi profila.

    Zaštita površine i nanošenje lepljive trake
    Zaštita površine i nanošenje lepljive trake

    Zaštitna folija za površinu

    Nanosi se folija koja pomaže da se dekorativna površina zaštiti od trenja tokom prevoza, skladištenja i montaže. Svojstva lepljenja i skidanja zaštitne folije biraju se prema prevlaci profila.

    Lepljiva traka za montažu

    Kod modela namenjenih upotrebi sa trakom na odgovarajuću površinu nanosi se lepljiva ili dvostrana traka. Izbor se vrši zajedno procenjujući prevlaku profila, površinu na koju se lepi i uslove primene.

    Čista površina, pravilna primena

    Obezbeđuje se da površina primene bude čista i suva. Dok se profil kreće između vođica, traka se valjcima ravnomerno utiskuje na površinu duž određene linije.

    Poravnanje trake i kontrola površine

    Proveravaju se širina trake, položaj i dodir sa površinom. Procenjuju se nabori, prelazak preko ivice i labavi delovi, a profil se priprema za sledeću fazu pakovanja.

  8. Pojedinačno pakovanje profila u termoskupljajuću foliju

    Svaki profil pojedinačno prolazi kroz mašinsku liniju i pakuje se u foliju. Pojedinačno pakovanje pomaže da se tokom skladištenja i prevoza smanji direktan dodir površine sa drugim delovima.

    Pojedinačno pakovanje profila u termoskupljajuću foliju
    Pojedinačno pakovanje profila u termoskupljajuću foliju

    Pojedinačno dovođenje

    Svaki deo, uključujući profile malog preseka, dovodi se u mašinu zasebno. Ulazni i izlazni oslonci omogućavaju pravilno kretanje profila i očuvanje pravolinijskog oblika.

    Primena folije prilagođena preseku

    Podešavanja folije i mašine procenjuju se prema preseku, dužini i svojstvima površine profila. Cilj je da se pakovanje pravilno formira oko jednog profila.

    Kontrola folije i krajeva

    Proveravaju se celovitost pakovanja, labavost ili cepanje folije i zone krajeva. Procenjuje se potreba za dodatnom zaštitom na mestima koja mogu biti osetljiva tokom prevoza.

    Priprema za otpremu

    Pojedinačno upakovani profili broje se i grupišu prema porudžbini. Po završetku potrebnog spoljnog pakovanja i označavanja uključuju se u raspored otpreme.

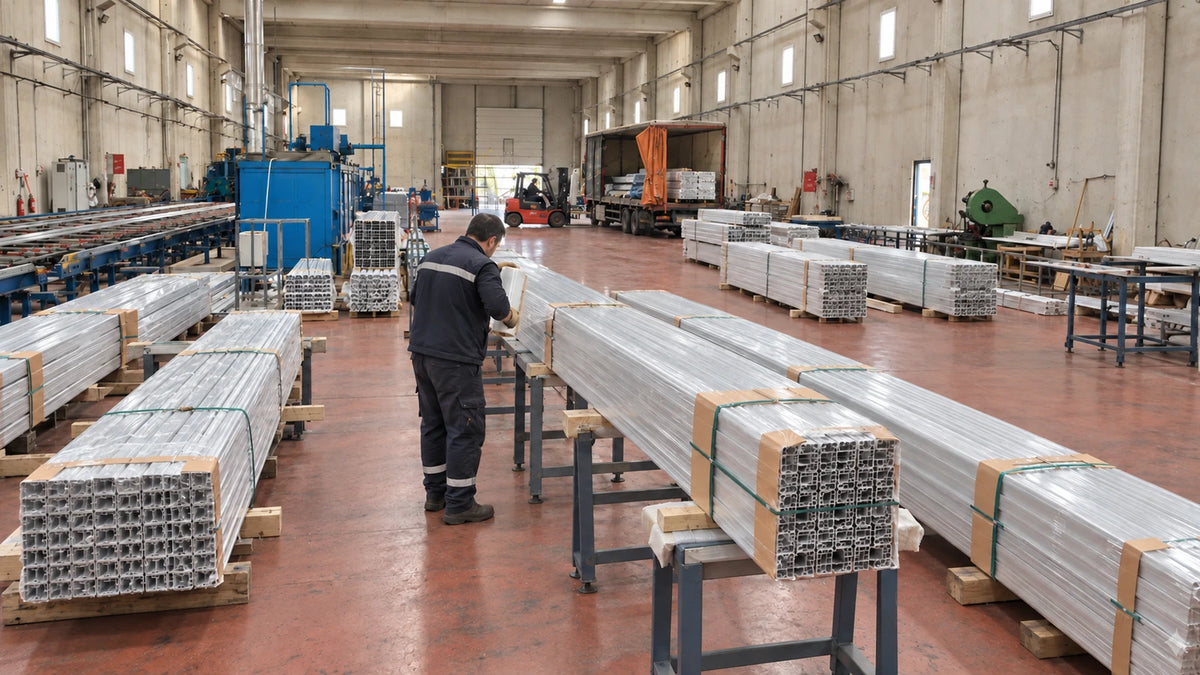
  9. Pakovanje i otprema

    Pakovanje i otprema planiraju se da bi se svojstva proizvoda dobijena u proizvodnji sačuvala do dolaska kod kupca. Dužina profila, konstrukcija preseka i prevlaka površine važni su za izbor odgovarajuće ambalaže.

    Pakovanje i otprema
    Pakovanje i otprema

    Kontrola porudžbine pre otpreme

    Proizvodi se porede sa porudžbinom po tipu profila, dužini, boji, obradi površine i količini. Kod pošiljki sa različitim proizvodima vrši se grupisanje da bi se smanjio rizik od mešanja.

    Zaštita površine prilagođena proizvodu

    Zaštitni materijal i raspored pakovanja biraju se prema svojstvima površine profila. Kod eloksiranih i plastificiranih površina važna je kompatibilnost ambalaže sa prevlakom.

    Raspored paketa i označavanje

    Težina i dužina paketa i način prevoza razmatraju se zajedno. Pri označavanju proizvoda polazi se od podataka iz porudžbine, kao što su šifra profila, dužina, boja i količina.

    Planiranje otpreme i utovar

    Otprema se planira uzimajući u obzir adresu isporuke, način prevoza i spremnost porudžbine. Zahtevi za delimičnu isporuku ili posebno pakovanje razjašnjavaju se pri planiranju porudžbine.

Kontrola kvaliteta i planiranje proizvodnje

Naš pristup kvalitetu

Kvalitet razmatramo zajedno sa svim fazama proizvodnje, od procene tehničkog crteža do pripreme otpreme. Usklađenost tačnosti mera, zahteva za površinu i funkcije u upotrebi prioritet je i pri prvoj porudžbini i pri ponovljenoj proizvodnji.

Kriterijumi praćeni tokom proizvodnje

Mere preseka, debljina zida, dužina, ravnost i izgled površine procenjuju se prema proizvodu. Kod proizvoda sa prevlakom proveravaju se boja i svojstva površine, a kod obrađenih delova otvori, spoj i oblik posle obrade. Kod proizvoda sa trakom i pakovanjem pregleda se i pravilnost primene.

Tok proizvodnje prilagođen proizvodu

Svaki profil ne prolazi kroz iste operacije. Eloksiranje i plastificiranje su kod većine proizvoda alternativne opcije površine. Da li se mehanička obrada i bušenje vrše pre ili posle prevlačenja i potreba za nanošenjem trake i pojedinačnim pakovanjem planiraju se prema tehničkim zahtevima proizvoda.

Upiti za posebne profile i serijsku proizvodnju

Možete poslati tehnički crtež, oblast primene, potrebnu dužinu i količinu i, ako postoje, zahteve za leguru i površinu. Plan alata, mehaničke obrade, površine i isporuke napravićemo zajedno prema zahtevima Vaše porudžbine.

Proizvodi i kontakt

Proizvodi

Koji profil tražite?

Pogledajte profile za LED, lajsne za PVC panele imitacije mermera, profile za gips i podne lajsne.

Korpa

Korpa je prazna.

Pogledajte proizvode