Náš strojový park

Deväť zastávok od matrice po expedíciu

Od nástrojárne po expedíciu: zastávky výroby a dokončovania, ktoré plánujeme pre váš profil, a čo na každej z nich sledujeme a kontrolujeme.

Výrobná trasa

Akými fázami prechádza profil?

Vyrábame štandardné hliníkové profily aj profily so špeciálnym prierezom pre potreby rôznych odvetví. Každú fázu výroby, od návrhu matrice cez extrúziu a povrchovú úpravu až po expedíciu, riešime podľa technických požiadaviek produktu.

Vhodný výrobný proces plánujeme po spoločnom posúdení technického výkresu, oblasti použitia a požiadaviek na objednávku. Naším cieľom je rozmerová presnosť, kvalita povrchu a stálosť pri opakovaných objednávkach.

Nie každý profil prechádza všetkými operáciami. Eloxovanie a práškové lakovanie sú alternatívne povrchové úpravy. Či sa mechanické opracovanie a dierovanie vykoná pred povrchovou úpravou alebo po nej a či je potrebná páska a jednotlivé balenie, sa plánuje podľa technických požiadaviek produktu.
  1. Nástrojáreň

    Rozmerová presnosť, funkcia a stálosť výroby hliníkového profilu sa začínajú správne navrhnutou matricou. Popri štandardných profiloch posudzujeme aj dopyty na špeciálne prierezy podľa technických výkresov a požadovaného použitia zákazníkov.

    Nástrojáreň
    Nástrojáreň

    Technický výkres a vyrobiteľnosť

    Vonkajšie rozmery profilu, hrúbky stien, dutiny a detaily spojov sa posudzujú spolu so systémom, v ktorom sa profil použije. Úzke kanály, tenké steny a rozdiely v hrúbke v rámci prierezu sa hodnotia z hľadiska vyrobiteľnosti. Požadované tolerancie a požiadavky na povrch sa upresnia v tejto fáze.

    Tok kovu pri návrhu matrice

    Geometria matrice sa navrhuje tak, aby hliník postupoval prierezom rovnomerne. Pri návrhu sa spoločne posudzuje štruktúra prierezu, zvolená zliatina a podmienky lisovania a zohľadňuje sa aj vplyv neskoršej povrchovej úpravy na rozmery spojov a zapadania.

    Skúšobná výroba a kontrola prierezu

    Vzorky profilu zo skúšobnej výroby sa porovnávajú s technickým výkresom. Hodnotia sa kritické rozmery, rozloženie hrúbky steny, priamosť a vzhľad povrchu; v prípade potreby sa matrica upraví a nastavia sa parametre procesu.

    Údržba matríc a opakovaná výroba

    Opotrebenie a usadeniny, ktoré vznikajú pri používaní, môžu ovplyvniť rozmery profilu. Čistenie, kontrola a údržba matríc sú súčasťou stálosti výroby; pri opakovaných objednávkach sa údaje o priereze a revíziách uchovávajú.

  2. Linka extrúzneho lisu

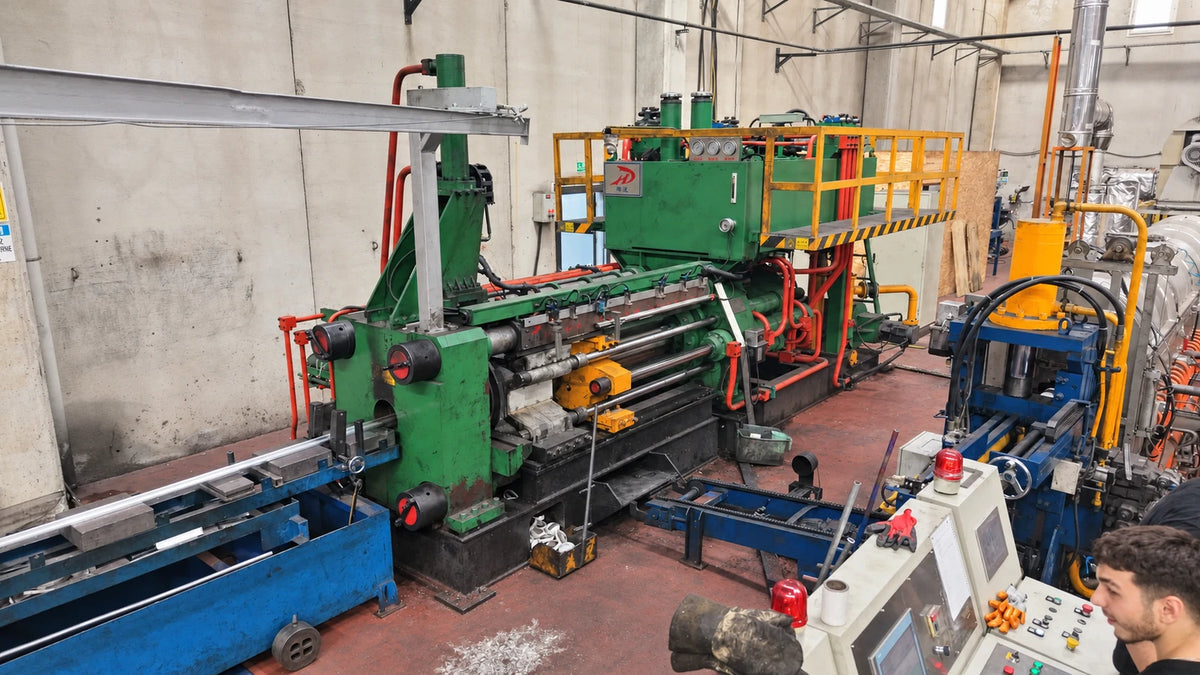
    Extrúzia je hlavná výrobná fáza, v ktorej sa hliník mení na navrhnutý prierez. Čap (billet) zohriaty na vhodnú teplotu sa tlakom lisu pretlačí cez matricu a získa tvar profilu. Naším cieľom je vyrobiť profily v stanovených rozmeroch a s vlastnosťami vhodnými na opakovanú výrobu.

    Linka extrúzneho lisu
    Linka extrúzneho lisu

    Výber zliatiny a príprava výroby

    Zliatina sa vyberá po spoločnom posúdení požadovaných mechanických vlastností, povrchovej úpravy a prostredia použitia. Pred začiatkom výroby sa zohľadňuje prierez profilu, požadované dĺžky, množstvo a nadväzujúce operácie.

    Kontrolované lisovanie

    Teplota, výstupná rýchlosť a tok materiálu pri lisovaní priamo ovplyvňujú geometriu profilu a kvalitu povrchu. Procesné podmienky sa nastavujú tak, aby sa tenké aj hrubé časti prierezu vytvárali rovnomerne.

    Chladenie a rovnanie

    Profily vychádzajúce z lisu sa chladia za podmienok, ktoré vyžaduje zliatina a cieľové mechanické vlastnosti. Naťahovaním a rovnaním sa odstraňujú geometrické odchýlky, ako je prehnutie a skrútenie.

    Rezanie na dĺžku a mechanické vlastnosti

    Profily sa režú na dĺžky určené v objednávke. Pri tepelne spracovateľných zliatinách sa mechanické vlastnosti zlepšujú starnutím; po kontrole dĺžky, prierezu, priamosti a povrchu profily postupujú do ďalšej fázy.

  3. Linka na mechanické opracovanie

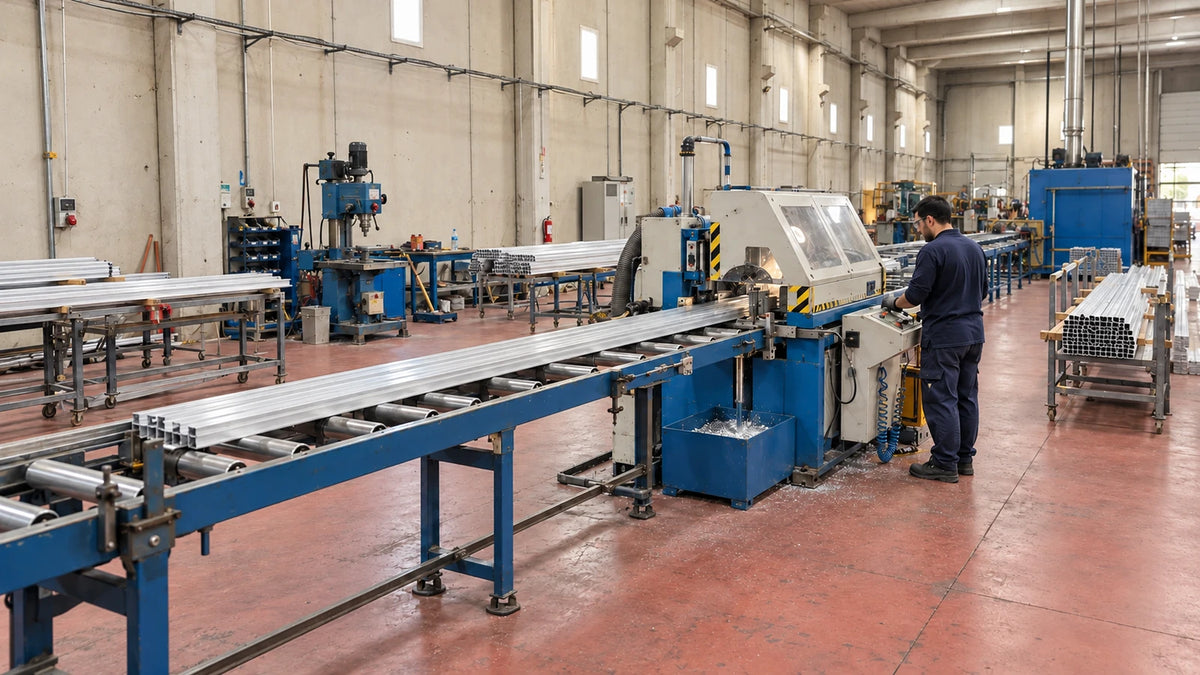
    Mechanické opracovanie pripraví extrudovaný profil na rozmery a detaily potrebné pre konečné použitie. Rezanie na dĺžku a pod uhlom, detaily spojov a ďalšie požiadavky na opracovanie sa plánujú podľa technického výkresu. Modely, ktoré vyžadujú sériové dierovanie ramien, smerujú na linku excentrického lisu.

    Linka na mechanické opracovanie
    Linka na mechanické opracovanie

    Plánovanie operácií podľa technického výkresu

    Opracovávané miesta, referenčné rozmery a tolerancie sa upresnia pred výrobou. Pri produktoch, ktoré vyžadujú viac operácií, sa poradie určí s ohľadom na vzájomný vzťah rozmerov.

    Rezanie na dĺžku a pod uhlom

    Rezy sa plánujú podľa požiadaviek na dĺžku a uhol v technickom výkrese. Správne podopretie dielu, najmä pri tenkostenných a otvorených prierezoch, pomáha znížiť rozmerové odchýlky a deformácie.

    Detaily spojov a opracovania

    Montážne detaily a detaily spojov sa posudzujú podľa štruktúry prierezu a účelu použitia. Produkty, ktoré vyžadujú pravidelný rad otvorov v ramenách, sa samostatne spracúvajú na linke excentrického lisu s vhodnou matricou.

    Výstupná kontrola a ochrana povrchu

    Poradie mechanického opracovania sa určuje podľa povrchovej úpravy a podmienok konečného použitia. Pri hotových dieloch sa kontroluje dĺžka, poloha otvorov, rezné plochy a celkový tvar.

  4. Dierovanie ramien na excentrickom lise

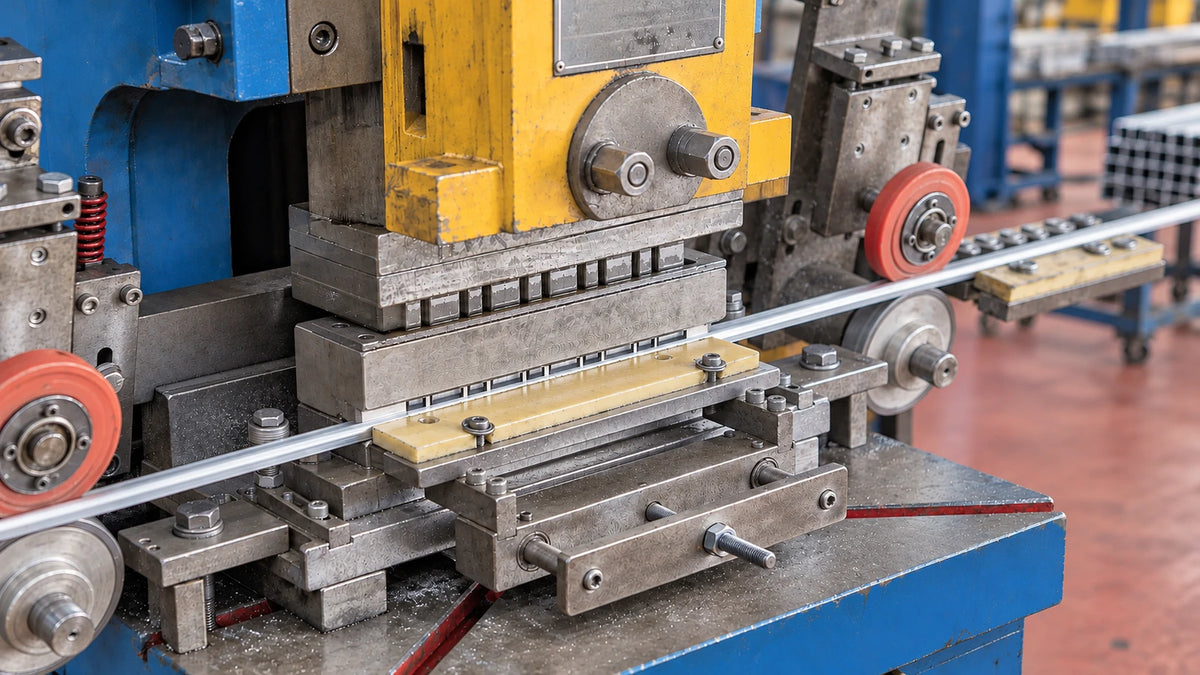
    Do ramien hliníkových profilov s ramenami robíme otvory a výrezy vhodné na použitie produktu. Profil sa posúva riadene a dieruje sa sadou razníka a matrice zodpovedajúcou prierezu.

    Dierovanie ramien na excentrickom lise
    Dierovanie ramien na excentrickom lise

    Dierovacia matrica podľa prierezu

    Šírka ramena profilu, hrúbka steny a požadovaný tvar otvoru sa posudzujú spoločne. Použitá matrica a nastavenia sa určujú podľa geometrie daného profilu.

    Pravidelné rozostupy otvorov

    Tvar, poloha a rozostup otvorov sa plánujú podľa modelu produktu. Nastavením posuvu a zarovnania sa dosahuje pravidelný rad otvorov po celej dĺžke profilu.

    Zachovanie tvaru profilu

    Profil sa počas operácie vedie vhodnými vodidlami a podperami. Podávanie sa kontroluje tak, aby sa ramená nepomliaždili, neohli a profil zostal priamy.

    Kontrola otvorov a ostrapkov

    Na konci operácie sa kontroluje veľkosť, poloha a okraje otvorov. Po potrebnom odstránení ostrapkov sa profil pripraví na ďalšiu výrobnú fázu.

  5. Eloxovacia linka

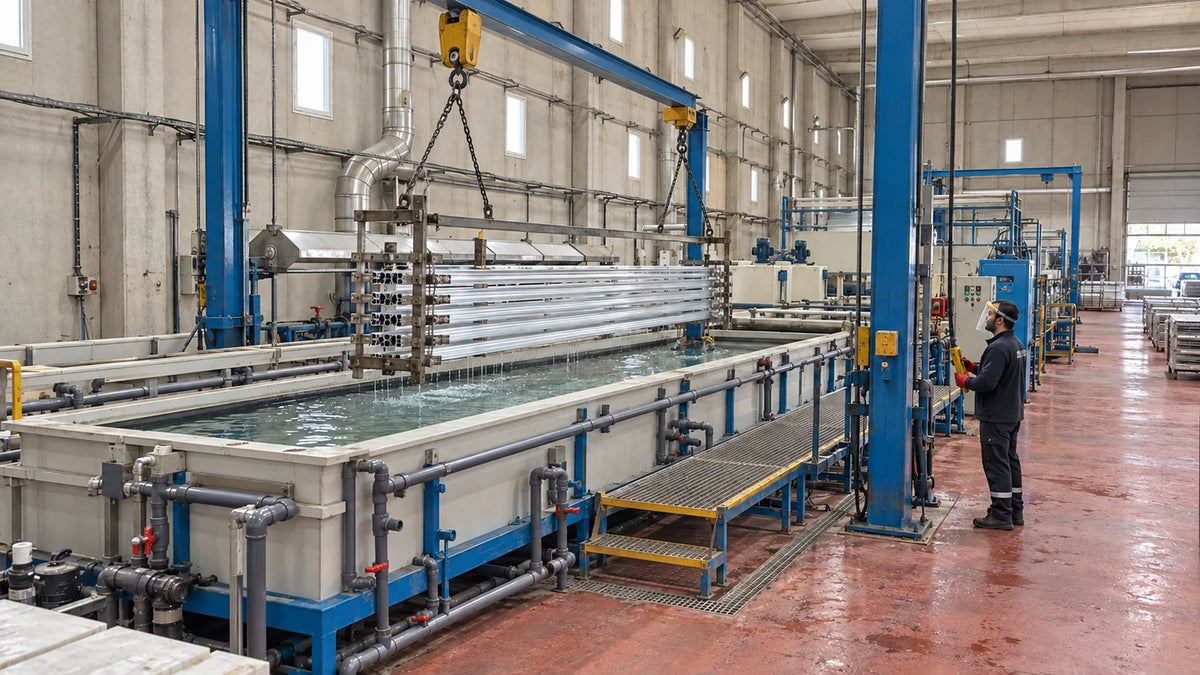
    Eloxovanie je elektrochemický proces, ktorý na povrchu hliníka vytvára kontrolovanú oxidovú vrstvu. Táto vrstva je súčasťou samotného kovu a za vhodných podmienok zvyšuje odolnosť proti korózii a opotrebeniu, pričom zachováva kovový vzhľad hliníka.

    Eloxovacia linka
    Eloxovacia linka

    Príprava povrchu

    Pred eloxovaním prechádza povrch profilu čistením a predúpravou. Keďže eloxovanie necháva povrchový charakter podkladového kovu viditeľný, počiatočná kvalita povrchu profilu určuje konečný vzhľad.

    Kontrolovaná oxidová vrstva

    Vlastnosti oxidovej vrstvy sa určujú podľa podmienok použitia produktu. Hrúbka vrstvy, požiadavky na povrch a technická funkcia dielu sa posudzujú spoločne a zohľadňuje sa vplyv vrstvy na rozmery v miestach zapadania a spojov.

    Farba a jednotnosť povrchu

    Prírodné alebo farebné eloxovanie sa volí podľa požadovaného vzhľadu a technickej vhodnosti. Keďže zliatina, príprava povrchu a podmienky procesu môžu ovplyvniť výsledný odtieň, požadovaná farba sa upresní na vzorke.

    Utesnenie a výstupná kontrola

    Póry v oxidovej vrstve sa uzatvárajú utesnením podľa plánu procesu. Pri výstupnej kontrole sa hodnotí vzhľad, zhoda farby a vlastnosti vrstvy a profily sa pripravujú na ďalšiu fázu v balení, ktoré chráni ich povrch.

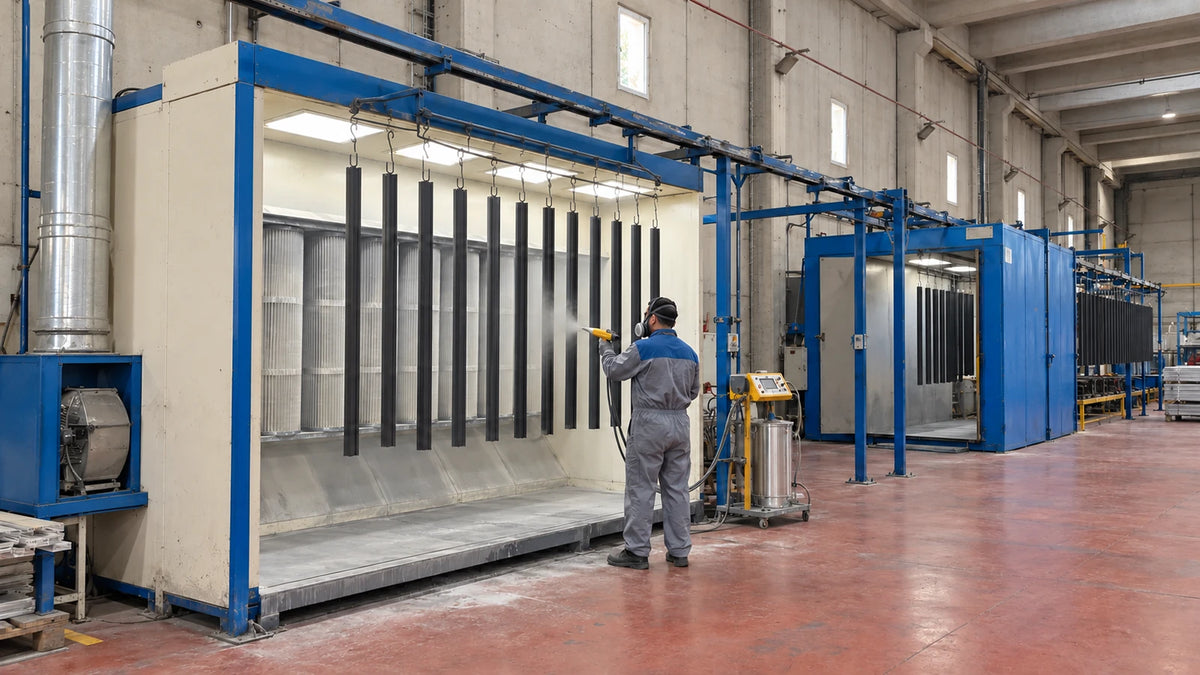
  6. Linka na práškové lakovanie

    Práškové lakovanie je spôsob povrchovej úpravy, ktorý dodáva hliníkovým profilom farbu a textúru povrchu. Častice prášku sa na povrch nanášajú elektrostaticky a vytvrdzujú sa vo vhodných podmienkach v peci, čím vznikne vrstva povlaku.

    Linka na práškové lakovanie
    Linka na práškové lakovanie

    Určenie farby a systému povlaku

    Možnosti farieb sa posudzujú podľa odtieňov RAL a požiadaviek projektu. Okrem kódu farby sa upresní aj stupeň lesku, textúra povrchu a to, či sa produkt použije v interiéri alebo exteriéri.

    Príprava povrchu pred lakovaním

    Odstránenie oleja, nečistôt a nevhodných zvyškov z povrchu je základom práškového lakovania. Po predúprave sa profily oplachujú a sušia; táto príprava podporuje priľnavosť a vlastnosti povlaku.

    Elektrostatické nanášanie a vytvrdzovanie

    Prášok priľne k povrchu vďaka elektrostatickému náboju; rohy, kanály a vybrania prierezu sa posudzujú z hľadiska rozloženia povlaku. Profily sa vytvrdzujú pri teplote a čase, ktoré zodpovedajú technickým podmienkam prášku.

    Kontrola povrchu a zhoda medzi dielmi

    Pri lakovaných profiloch sa hodnotí vzhľad, farba, lesk a rovnomernosť povlaku. V miestach zapadania a montáže sa sleduje vplyv hrúbky laku na funkčné rozmery; pri opakovaných objednávkach sa údaje o farbe, textúre a lesku uchovávajú.

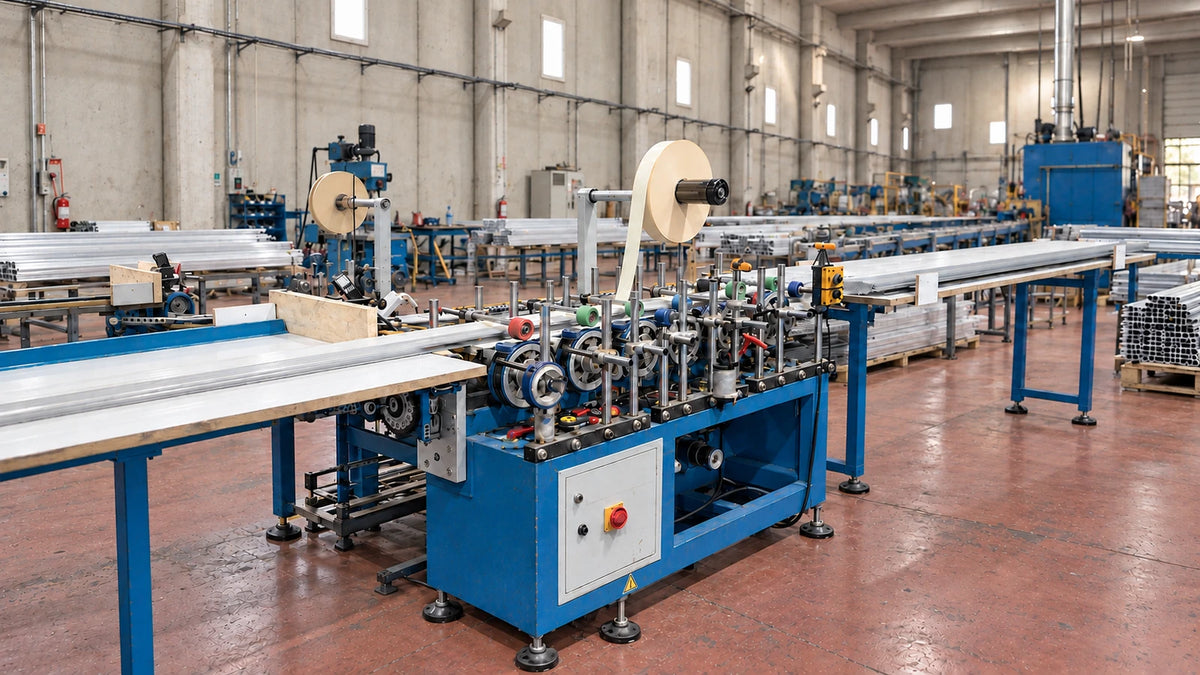
  7. Ochrana povrchu a nanášanie lepiacej pásky

    Profily podľa účelu použitia pripravujeme s ochrannou fóliou na povrch alebo s lepiacou páskou, ktorá uľahčuje montáž. Typ a šírka pásky a plocha, na ktorú sa nanáša, sa určujú podľa povrchovej úpravy a použitia profilu.

    Ochrana povrchu a nanášanie lepiacej pásky
    Ochrana povrchu a nanášanie lepiacej pásky

    Ochranná fólia na povrch

    Nanáša sa fólia, ktorá pomáha chrániť dekoratívny povrch pred odretím pri preprave, skladovaní a montáži. Priľnavosť a odlupovanie ochrannej fólie sa volia podľa povrchovej úpravy profilu.

    Lepiaca páska na montáž

    Pri modeloch určených na montáž lepením sa na príslušnú plochu nanesie lepiaca alebo obojstranná páska. Výber závisí od povrchovej úpravy profilu, plochy, na ktorú sa lepí, a podmienok montáže.

    Čistý povrch, rovnomerné nanesenie

    Plocha nanášania musí byť čistá a suchá. Kým profil prechádza medzi vodidlami, valčeky rovnomerne pritlačia pásku na povrch pozdĺž určenej línie.

    Zarovnanie pásky a kontrola povrchu

    Kontroluje sa šírka, poloha a priľnutie pásky. Posudzujú sa záhyby, presahy cez okraj a uvoľnené miesta a profil sa pripraví na balenie.

  8. Balenie jednotlivých profilov do zmršťovacej fólie

    Každý profil prechádza strojom samostatne a balí sa do fólie. Jednotlivé balenie profilov pomáha obmedziť priamy kontakt povrchu s inými dielmi pri skladovaní a preprave.

    Balenie jednotlivých profilov do zmršťovacej fólie
    Balenie jednotlivých profilov do zmršťovacej fólie

    Podávanie po jednom

    Každý diel vrátane profilov s malým prierezom sa do stroja podáva samostatne. Vstupné a výstupné podpery zabezpečujú plynulý posuv a zachovanie priamosti profilu.

    Nanášanie fólie podľa prierezu

    Nastavenie fólie a stroja sa posudzuje podľa prierezu, dĺžky a povrchu profilu. Cieľom je rovnomerný obal okolo každého jednotlivého profilu.

    Kontrola fólie a koncov

    Kontroluje sa celistvosť obalu, či fólia nie je uvoľnená alebo roztrhnutá, a konce profilu. Posudzuje sa potreba dodatočnej ochrany miest, ktoré môžu byť pri preprave citlivé.

    Príprava na expedíciu

    Jednotlivo zabalené profily sa spočítajú a zoskupia podľa objednávky. Po dokončení vonkajšieho balenia a označenia sa zaradia do expedície.

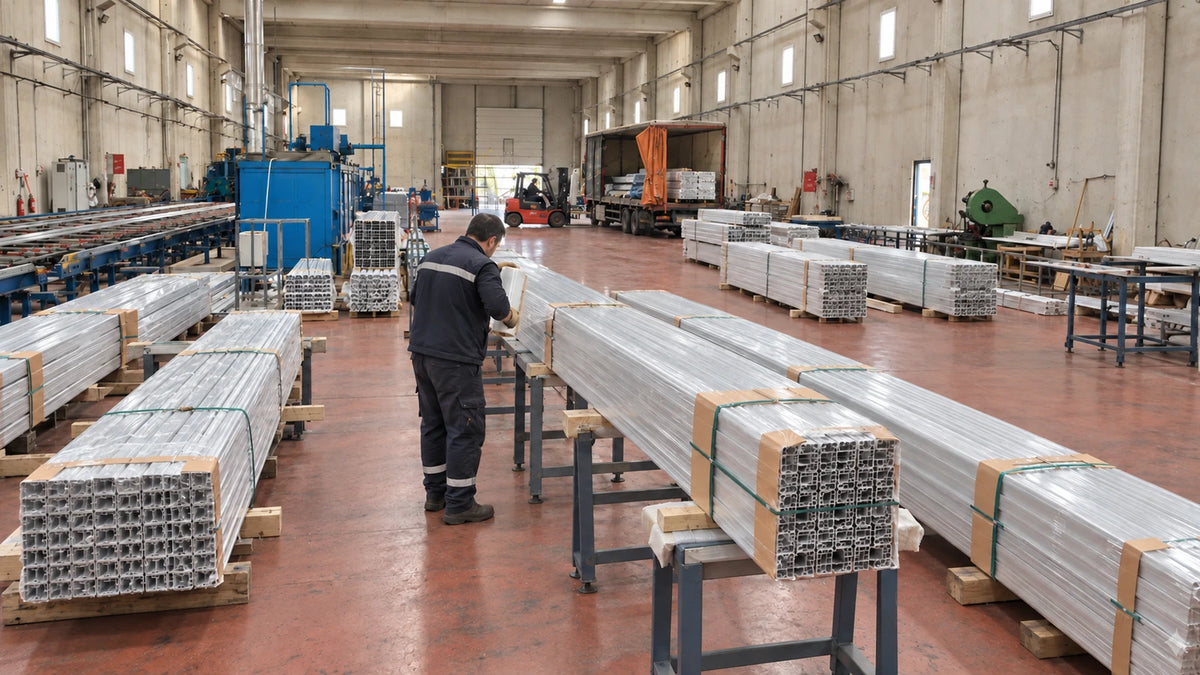
  9. Balenie a expedícia

    Balenie a expedícia sa plánujú tak, aby sa vlastnosti produktu dosiahnuté vo výrobe zachovali až do doručenia zákazníkovi. Pri voľbe vhodného obalu je dôležitá dĺžka profilov, štruktúra prierezu a povrchová úprava.

    Balenie a expedícia
    Balenie a expedícia

    Kontrola objednávky pred expedíciou

    Produkty sa porovnávajú s objednávkou z hľadiska typu profilu, dĺžky, farby, povrchovej úpravy a množstva. Pri zásielkach s rôznymi produktmi sa položky zoskupujú, aby sa znížilo riziko zámeny.

    Ochrana povrchu podľa produktu

    Ochranný materiál a spôsob balenia sa volia podľa vlastností povrchu profilu. Pri eloxovaných a práškovo lakovaných povrchoch je dôležitá znášanlivosť obalového materiálu s povrchovou úpravou.

    Usporiadanie balení a označenie

    Hmotnosť, dĺžka a spôsob manipulácie s baleniami sa posudzujú spoločne. Produkty sa označujú podľa údajov objednávky, ako je kód profilu, dĺžka, farba a množstvo.

    Plánovanie expedície a nakládka

    Expedícia sa plánuje podľa adresy dodania, spôsobu prepravy a termínu pripravenosti objednávky. Požiadavky na čiastkové dodávky alebo špeciálne balenie sa upresnia pri plánovaní objednávky.

Kontrola kvality a plánovanie výroby

Náš prístup ku kvalite

Kvalitu riešime vo všetkých fázach výroby, od posúdenia technického výkresu až po prípravu expedície. Súlad rozmerovej presnosti, požadovaného povrchu a funkčnosti je našou prioritou pri prvej objednávke aj pri opakovanej výrobe.

Kritériá sledované počas výroby

Rozmery prierezu, hrúbka steny, dĺžka, priamosť a vzhľad povrchu sa hodnotia podľa produktu. Pri produktoch s povrchovou úpravou sa kontroluje farba a povrch, pri opracovaných dieloch otvory, spoje a tvar po opracovaní. Pri produktoch s páskou a jednotlivým balením sa kontroluje aj kvalita nanesenia.

Výrobný postup podľa produktu

Nie každý profil prechádza rovnakými operáciami. Eloxovanie a práškové lakovanie sú pri väčšine produktov alternatívne povrchové úpravy. Či sa mechanické opracovanie a dierovanie vykoná pred povrchovou úpravou alebo po nej a či je potrebná páska a jednotlivé balenie, sa plánuje podľa technických požiadaviek produktu.

Dopyt na špeciálny profil a sériovú výrobu

Pošlite nám technický výkres, oblasť použitia, potrebnú dĺžku a množstvo a prípadne požiadavky na zliatinu a povrch. Plán matrice, mechanického opracovania, povrchovej úpravy a dodania pripravíme spoločne podľa požiadaviek vašej objednávky.

Produkty a kontakt

Produkty

Aký profil hľadáte?

Pozrite si LED profily, lišty na obkladové panely, profily pre sadrokartón a soklové lišty.

Košík

Košík je prázdny.

Prezerať produkty