ჩვენი საწარმოო ხაზი

ცხრა ეტაპი მატრიციდან გაგზავნამდე

წარმოებისა და საბოლოო დამუშავების ეტაპები, რომლებსაც თქვენი პროფილისთვის საინსტრუმენტო უბნიდან გაგზავნამდე ვგეგმავთ, და რას ვამოწმებთ თითოეულ მათგანზე.

საწარმოო მარშრუტი

რა ეტაპებს გადის პროფილი?

ვაწარმოებთ სტანდარტული და ინდივიდუალური კვეთის ალუმინის პროფილებს სხვადასხვა დარგის საჭიროებისთვის. წარმოების ყოველი ეტაპი, მატრიცის დაპროექტებიდან ექსტრუზიამდე და ზედაპირის დამუშავებიდან გაგზავნამდე, სრულდება ნაწარმის ტექნიკური მოთხოვნების მიხედვით.

თქვენთან ერთად განვიხილავთ ტექნიკურ ნახაზს, გამოყენების სფეროსა და შეკვეთის მოთხოვნებს და ვგეგმავთ შესაფერის საწარმოო პროცესს. ჩვენი მიზანია ზომების სიზუსტე, ზედაპირის ხარისხი და სტაბილურობა განმეორებით შეკვეთებში.

ყველა პროფილი ყველა ოპერაციას არ გადის. ანოდირება და ელექტროსტატიკური ფხვნილოვანი შეღებვა საფარის ალტერნატიული ვარიანტებია. მექანიკური დამუშავება და პერფორაცია საფარამდე სრულდება თუ მის შემდეგ, ასევე ლენტის დატანისა და ცალობით შეფუთვის საჭიროება ნაწარმის ტექნიკური მოთხოვნების მიხედვით იგეგმება.
  1. საინსტრუმენტო უბანი

    ალუმინის პროფილის ზომების სიზუსტე, ფუნქციონალობა და წარმოების სტაბილურობა სწორად დაპროექტებული მატრიციდან იწყება. სტანდარტული პროფილების გარდა, განვიხილავთ ინდივიდუალური კვეთის მოთხოვნებს მომხმარებლების ტექნიკური ნახაზებისა და მოთხოვნების მიხედვით.

    საინსტრუმენტო უბანი
    საინსტრუმენტო უბანი

    ტექნიკური ნახაზი და წარმოების შესაძლებლობა

    პროფილის გარე ზომები, კედლების სისქე, სიღრუეები და შეერთების დეტალები განიხილება იმ სისტემასთან ერთად, რომელშიც პროფილი გამოიყენება. ვიწრო არხები, თხელი კედლები და კვეთაში სისქის სხვაობები ფასდება წარმოების შესაძლებლობის თვალსაზრისით. ამ ეტაპზე თანხმდება მოთხოვნილი დაშვებები და ზედაპირის მოთხოვნები.

    მეტალის დინება მატრიცის დაპროექტებისას

    მატრიცის გეომეტრია ისე იანგარიშება, რომ ალუმინი თანაბრად გადიოდეს მთელ კვეთაზე. დაპროექტებისას ერთად ფასდება კვეთის აგებულება, არჩეული შენადნობი და დაწნეხვის რეჟიმი, ასევე მხედველობაში მიიღება ზედაპირის შემდგომი დამუშავების გავლენა მისარგებ და შეერთების ზომებზე.

    საცდელი წარმოება და კვეთის კონტროლი

    საცდელი პარტიიდან აღებული პროფილის ნიმუშები ტექნიკურ ნახაზს შედარდება. ფასდება კრიტიკული ზომები, კედლის სისქის განაწილება, სწორხაზოვნება და ზედაპირის იერსახე; საჭიროების შემთხვევაში სწორდება მატრიცა და ტექნოლოგიური რეჟიმი.

    მატრიცების მოვლა და განმეორებითი წარმოება

    მუშაობისას წარმოქმნილმა ცვეთამ და ნალექმა შეიძლება გავლენა მოახდინოს პროფილის ზომებზე. მატრიცების გაწმენდა, შემოწმება და მოვლა სტაბილური წარმოების ნაწილია; კვეთისა და მისი ცვლილებების მონაცემები განმეორებითი შეკვეთებისთვის ინახება.

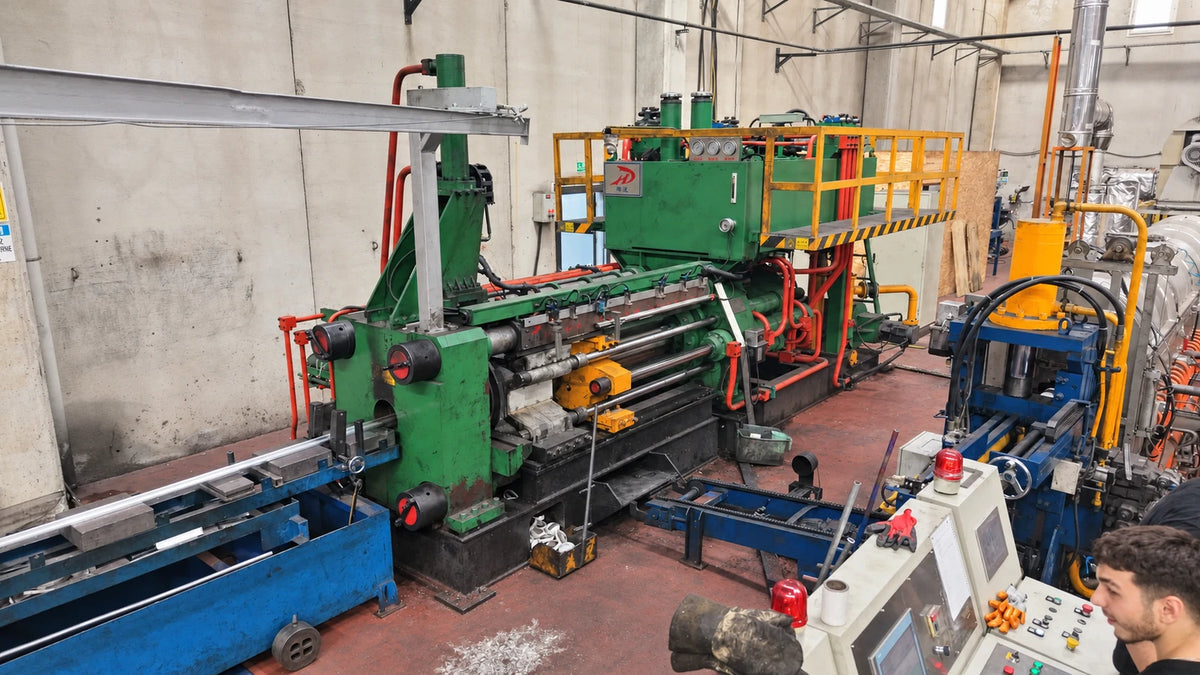
  2. ექსტრუზიული წნეხის ხაზი

    ექსტრუზია წარმოების ძირითადი ეტაპია, რომელზეც ალუმინი დაპროექტებულ კვეთად გარდაიქმნება. საჭირო ტემპერატურამდე გახურებული ნამზადი წნეხის წნევით გადის მატრიცაში და პროფილის ფორმას იღებს. ჩვენი მიზანია, მივიღოთ მოცემული ზომების პროფილები, რომელთა თვისებები განმეორებითი წარმოებისთვის გამოდგება.

    ექსტრუზიული წნეხის ხაზი
    ექსტრუზიული წნეხის ხაზი

    შენადნობის შერჩევა და წარმოების მომზადება

    შენადნობი შეირჩევა მოსალოდნელი მექანიკური თვისებების, ზედაპირის დამუშავებისა და ექსპლუატაციის პირობების ერთობლივი შეფასებით. წარმოების დაწყებამდე მხედველობაში მიიღება პროფილის კვეთა, მოთხოვნილი სიგრძეები, მოცულობა და შემდგომი ოპერაციები.

    კონტროლირებადი დაწნეხვა

    დაწნეხვისას ტემპერატურა, გამოსვლის სიჩქარე და მასალის დინება პირდაპირ მოქმედებს პროფილის გეომეტრიასა და ზედაპირის ხარისხზე. ტექნოლოგიური რეჟიმი ისე რეგულირდება, რომ კვეთის თხელი და სქელი უბნები თანაბრად ფორმირდებოდეს.

    გაგრილება და გასწორება

    წნეხიდან გამოსული პროფილები გრილდება იმ რეჟიმში, რომელსაც შენადნობი და მიზნობრივი მექანიკური თვისებები მოითხოვს. გაჭიმვითა და გასწორებით აღმოიფხვრება ისეთი გეომეტრიული გადახრები, როგორიცაა მოღუნვა და გრეხა.

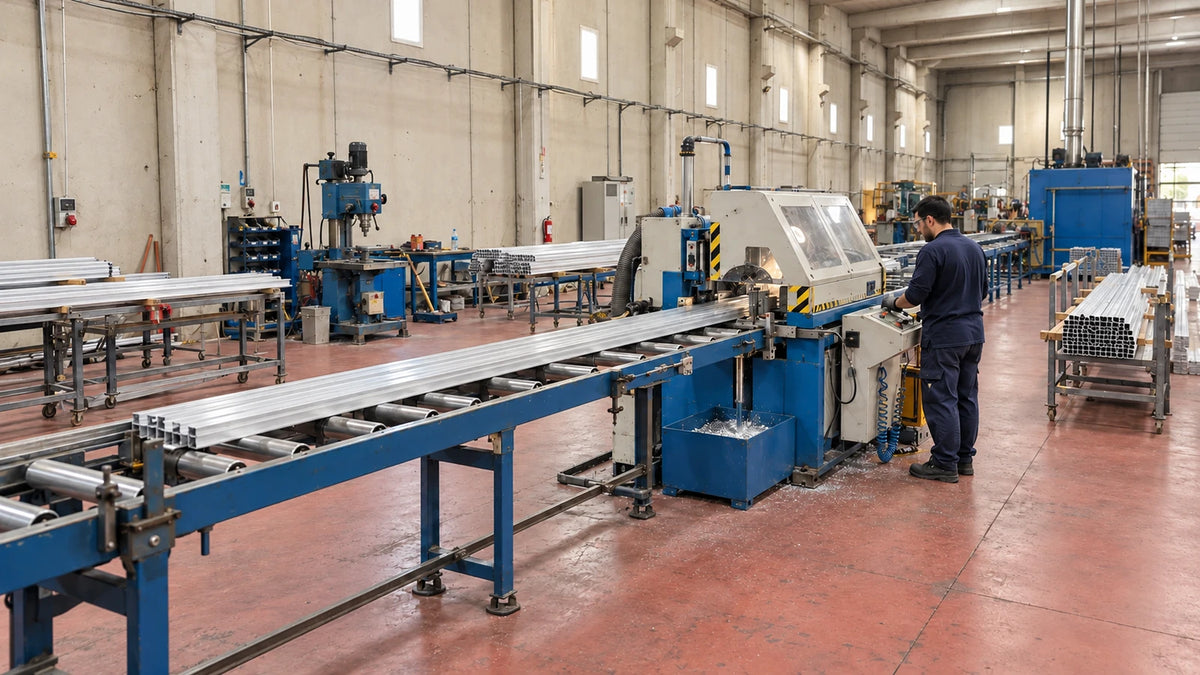
    ზომაზე ჭრა და მექანიკური თვისებები

    პროფილები იჭრება შეკვეთაში მითითებულ სიგრძეებზე. თერმულად განმტკიცებად შენადნობებში მექანიკური თვისებები ხელოვნური დაძველებით უმჯობესდება; სიგრძის, კვეთის, სწორხაზოვნებისა და ზედაპირის შემოწმების შემდეგ პროფილები შემდეგ ეტაპზე გადადის.

  3. მექანიკური დამუშავების უბანი

    მექანიკური დამუშავება ექსტრუზიის შემდეგ პროფილს საბოლოო გამოყენებისთვის საჭირო ზომებსა და დეტალებზე ამზადებს. ზომაზე და კუთხით ჭრა, შეერთების დეტალები და სხვა ოპერაციები ტექნიკური ნახაზის მიხედვით იგეგმება. მოდელები, რომლებსაც ფრთების სერიული პერფორაცია სჭირდება, ექსცენტრიკული წნეხების უბანზე იგზავნება.

    მექანიკური დამუშავების უბანი
    მექანიკური დამუშავების უბანი

    დამუშავების დაგეგმვა ტექნიკური ნახაზის მიხედვით

    დასამუშავებელი ზონები, საბაზისო ზომები და დაშვებები წარმოების დაწყებამდე თანხმდება. რამდენიმე ოპერაციის საჭიროების მქონე ნაწარმისთვის დამუშავების თანმიმდევრობა ზომების ურთიერთკავშირის გათვალისწინებით განისაზღვრება.

    ზომაზე და კუთხით ჭრა

    ჭრა იგეგმება ტექნიკურ ნახაზში მითითებული სიგრძისა და კუთხის მოთხოვნების მიხედვით. დეტალის სწორი დაყრდნობა, განსაკუთრებით თხელკედლიანი და ღია კვეთების შემთხვევაში, ზომების გადახრისა და დეფორმაციის შემცირებას უწყობს ხელს.

    შეერთებისა და დამუშავების დეტალები

    სამონტაჟო და შეერთების დეტალები ფასდება კვეთის აგებულებისა და ნაწარმის დანიშნულების გათვალისწინებით. ნაწარმი, რომელსაც ფრთებზე ნახვრეტების თანაბარი რიგი სჭირდება, დამატებით მუშავდება ექსცენტრიკული წნეხების ხაზზე შესაბამისი მატრიცით.

    საბოლოო კონტროლი და ზედაპირის დაცვა

    მექანიკური დამუშავების თანმიმდევრობა განისაზღვრება ზედაპირის საფარისა და საბოლოო გამოყენების პირობების მიხედვით. მზა დეტალებში მოწმდება სიგრძე, ნახვრეტების მდებარეობა, ჭრის ზედაპირები და საერთო ფორმა.

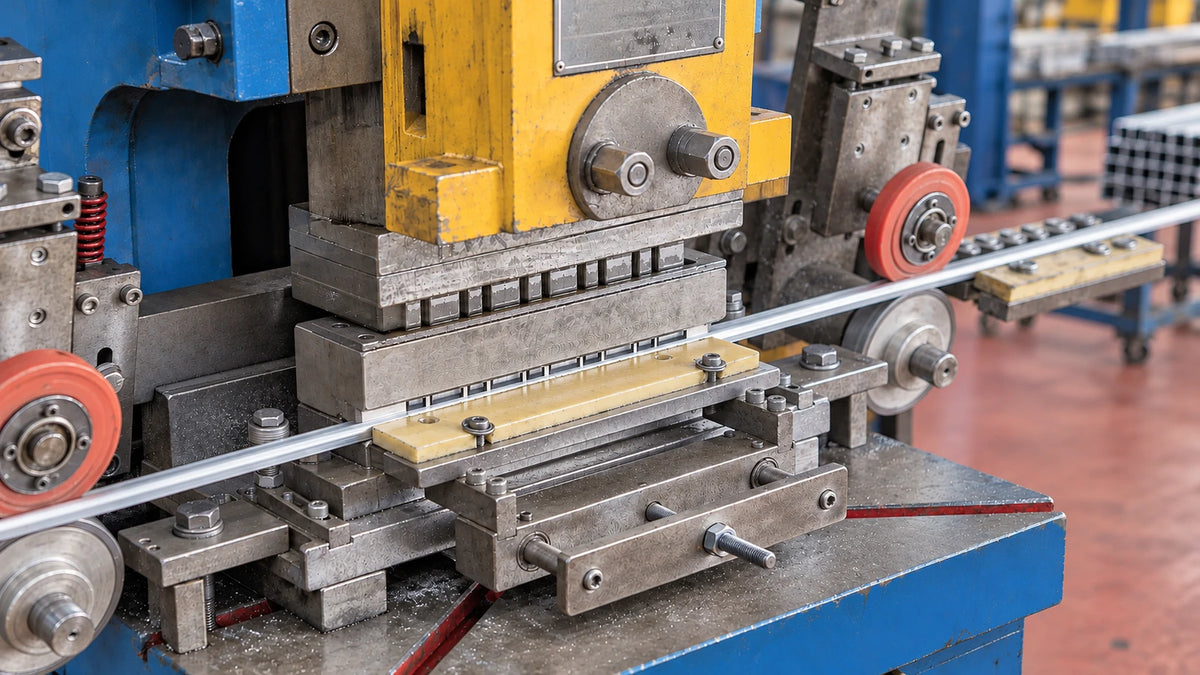
  4. ფრთების პერფორაცია ექსცენტრიკულ წნეხზე

    ფრთებიანი ალუმინის პროფილების ფრთებზე ვხვრეტთ ნაწარმის დანიშნულების შესაბამის ნახვრეტებსა და ღიობებს. პროფილი კონტროლირებად რეჟიმში მიეწოდება, პერფორაცია კი კონკრეტული კვეთისთვის შერჩეული პუანსონისა და მატრიცის კომპლექტით სრულდება.

    ფრთების პერფორაცია ექსცენტრიკულ წნეხზე
    ფრთების პერფორაცია ექსცენტრიკულ წნეხზე

    კვეთის შესაბამისი სახვრეტი მატრიცა

    ერთად ფასდება ფრთის სიგანე, კედლის სისქე და ნახვრეტის საჭირო ფორმა. მატრიცა და პარამეტრები კონკრეტული პროფილის გეომეტრიის მიხედვით შეირჩევა.

    ნახვრეტების თანაბარი ბიჯი

    ნახვრეტების ფორმა, მდებარეობა და ბიჯი თითოეული მოდელისთვის იგეგმება. მიწოდებისა და გასწორების პარამეტრები პროფილის მთელ სიგრძეზე ნახვრეტების თანაბარ რიგს უზრუნველყოფს.

    პროფილის ფორმის შენარჩუნება

    დამუშავებისას პროფილი შესაბამისი მიმმართველებითა და საყრდენებით იმართება. მიწოდება კონტროლდება, რათა ფრთები არ დაიჭყლიტოს და არ მოიღუნოს, პროფილმა კი სწორხაზოვნება შეინარჩუნოს.

    ნახვრეტებისა და ხორკლების კონტროლი

    დამუშავების შემდეგ მოწმდება ნახვრეტების ზომა, მდებარეობა და კიდეები. სრულდება ხორკლების საჭირო მოცილება და პროფილი წარმოების შემდეგი ეტაპისთვის მზადდება.

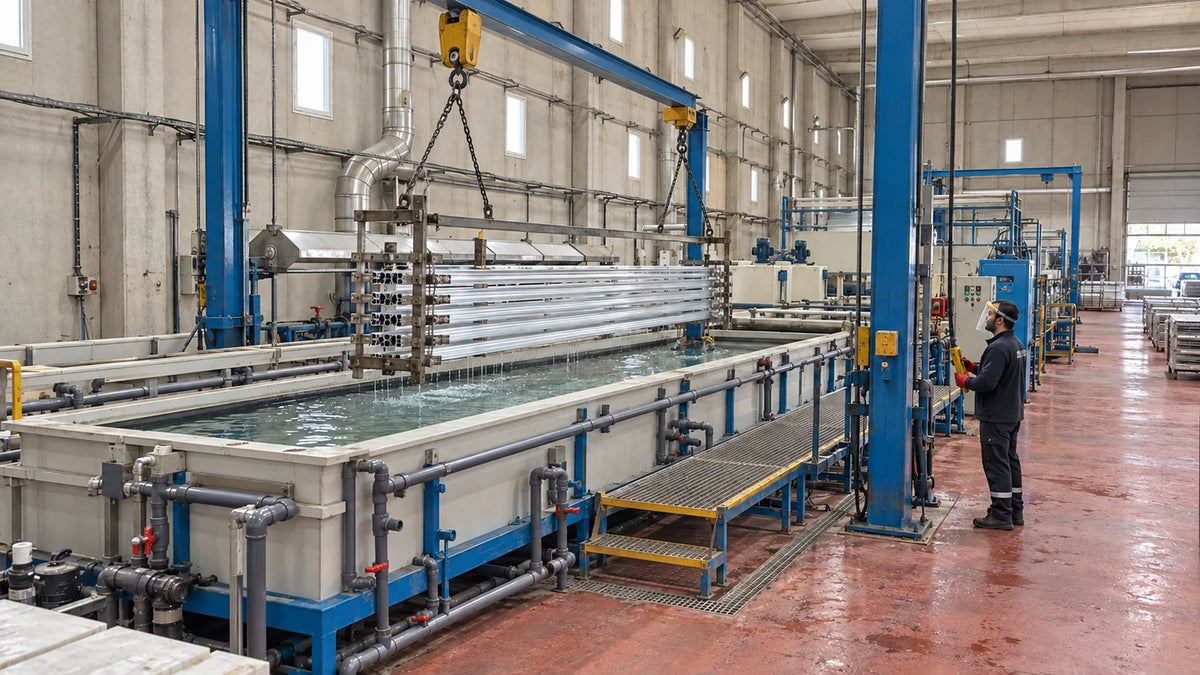
  5. ანოდირების ხაზი

    ანოდირება ელექტროქიმიური პროცესია, რომელიც ალუმინის ზედაპირზე კონტროლირებად ოქსიდის ფენას ქმნის. ეს ფენა თავად მეტალთან არის შერწყმული და შესაბამის პირობებში ზრდის მდგრადობას კოროზიისა და ცვეთის მიმართ, ამასთან ინარჩუნებს ალუმინის მეტალის იერს.

    ანოდირების ხაზი
    ანოდირების ხაზი

    ზედაპირის მომზადება

    ანოდირებამდე პროფილის ზედაპირი გადის გაწმენდისა და წინასწარი მომზადების ეტაპებს. რადგან ანოდირება მეტალის ზედაპირის ხასიათს ხილულს ტოვებს, პროფილის საწყისი ზედაპირის ხარისხი განსაზღვრავს საბოლოო იერსახეს.

    კონტროლირებადი ოქსიდის ფენა

    ოქსიდის ფენის თვისებები განისაზღვრება ნაწარმის ექსპლუატაციის პირობების მიხედვით. ერთად ფასდება საფარის სისქე, ზედაპირის მოთხოვნები და დეტალის ტექნიკური ფუნქცია; მხედველობაში მიიღება საფარის გავლენა ზომებზე მისარგებ და შეერთების ზონებში.

    ფერი და ზედაპირის ერთგვაროვნება

    ნატურალური ან ფერადი ანოდირების არჩევანი დამოკიდებულია საჭირო იერსახესა და ტექნიკურ შესაბამისობაზე. რადგან შენადნობი, ზედაპირის მომზადება და დამუშავების რეჟიმი საბოლოო ტონზე მოქმედებს, ფერი ნიმუშის მიხედვით თანხმდება.

    ფორების დახურვა და საბოლოო კონტროლი

    ოქსიდის ფენის ფორები იხურება ტექნოლოგიური გეგმის შესაბამისი დამუშავებით. საბოლოო კონტროლისას ფასდება იერსახე, ფერის შესაბამისობა და საფარის თვისებები; პროფილები შემდეგი ეტაპისთვის მზადდება ზედაპირის დამცავ შეფუთვაში.

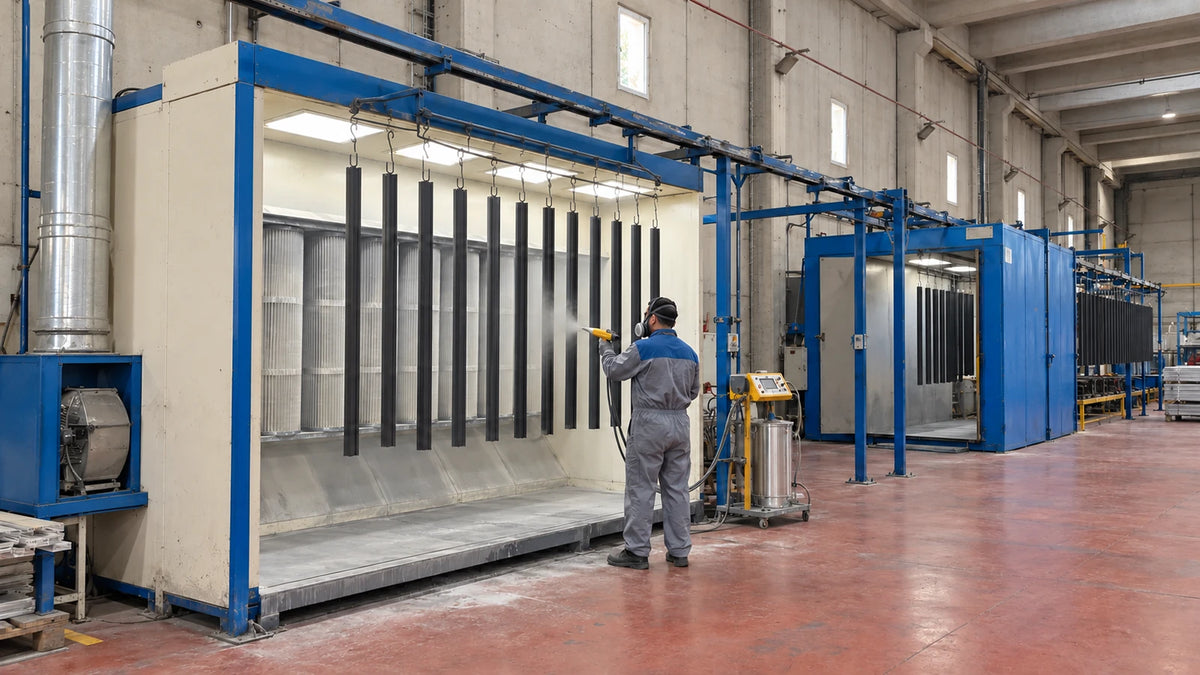
  6. ელექტროსტატიკური ფხვნილოვანი შეღებვის უბანი

    ელექტროსტატიკური ფხვნილოვანი შეღებვა საფარის დატანის მეთოდია, რომელიც ალუმინის პროფილებს ფერსა და ფაქტურას ანიჭებს. საღებავის ნაწილაკები ზედაპირზე ელექტროსტატიკურად დაიტანება და ღუმელში შესაბამის რეჟიმში პოლიმერიზდება, რის შედეგადაც საფარის ფენა წარმოიქმნება.

    ელექტროსტატიკური ფხვნილოვანი შეღებვის უბანი
    ელექტროსტატიკური ფხვნილოვანი შეღებვის უბანი

    ფერისა და საფარის სისტემის შერჩევა

    ფერის ვარიანტები შეირჩევა RAL სკალისა და პროექტის მოთხოვნების მიხედვით. ფერის კოდის გარდა თანხმდება ბზინვარების ხარისხი, ზედაპირის ფაქტურა და გამოყენების პირობები: შენობის შიგნით თუ გარეთ.

    ზედაპირის მომზადება შეღებვამდე

    ზედაპირის გაწმენდა ზეთის, ჭუჭყისა და უცხო ნარჩენებისგან შეღებვის საფუძველია. წინასწარი დამუშავების შემდეგ პროფილები ირეცხება და შრება; ასეთი მომზადება უზრუნველყოფს საფარის ადჰეზიასა და საექსპლუატაციო თვისებებს.

    ელექტროსტატიკური დატანა და პოლიმერიზაცია

    ფხვნილოვანი საღებავი ზედაპირზე ელექტროსტატიკური მუხტის წყალობით ეკვრის; კვეთის კუთხეები, არხები და ჩაღრმავებები მოწმდება საფარის თანაბარ განაწილებაზე. პროფილები პოლიმერიზდება საღებავის ტექნიკური პირობებით გათვალისწინებულ ტემპერატურასა და დროში.

    ზედაპირის კონტროლი და დეტალების ერთმანეთთან შესაბამისობა

    ფხვნილოვანი საღებავით შეღებილი პროფილები მოწმდება იერსახის, ფერის, ბზინვარებისა და საფარის თანაბრობის მიხედვით. მისარგებ და სამონტაჟო ზონებში მხედველობაში მიიღება საღებავის სისქის გავლენა ფუნქციურ ზომებზე; ფერის, ფაქტურისა და ბზინვარების მონაცემები განმეორებითი შეკვეთებისთვის ინახება.

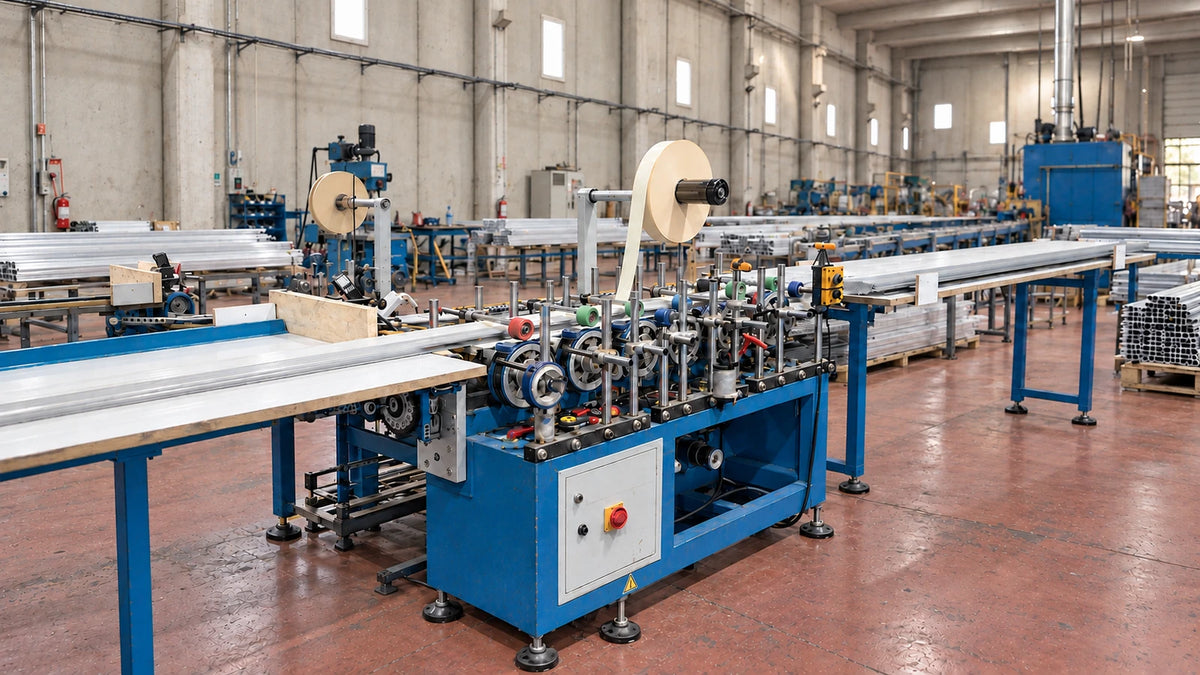
  7. ზედაპირის დაცვა და წებოვანი ლენტის დატანა

    დანიშნულების მიხედვით პროფილებს ვატანთ დამცავ აპკს ან წებოვან ლენტს, რომელიც მონტაჟს აადვილებს. ლენტის ტიპი, სიგანე და დატანის ზედაპირი პროფილის საფარისა და დანიშნულების მიხედვით შეირჩევა.

    ზედაპირის დაცვა და წებოვანი ლენტის დატანა
    ზედაპირის დაცვა და წებოვანი ლენტის დატანა

    ზედაპირის დამცავი აპკი

    ეკვრება აპკი, რომელიც დეკორატიულ ზედაპირს ტრანსპორტირების, შენახვისა და მონტაჟის დროს ცვეთისგან იცავს. აპკის ადჰეზია და მოხსნის სიმარტივე პროფილის საფარის მიხედვით შეირჩევა.

    წებოვანი ლენტი მონტაჟისთვის

    ლენტზე მონტაჟისთვის გათვლილ მოდელებზე შესაბამის ზედაპირს ეკვრება წებოვანი ან ორმხრივი ლენტი. არჩევანი დამოკიდებულია პროფილის საფარზე, ზედაპირზე, რომელზეც ის დაეწებება, და მონტაჟის პირობებზე.

    სუფთა ზედაპირი, თანაბარი დატანა

    დატანის ზედაპირი სუფთა და მშრალი უნდა იყოს. სანამ პროფილი მიმმართველებს შორის მოძრაობს, ლილვაკები ლენტს ზედაპირზე მოცემული ხაზის გასწვრივ თანაბრად აჭერენ.

    ლენტის მდებარეობისა და ზედაპირის კონტროლი

    მოწმდება ლენტის სიგანე, მდებარეობა და ზედაპირზე მიკვრა. ფასდება ნაოჭები, კიდიდან გადმოსვლა და მოუკრავი უბნები; შემდეგ პროფილი შესაფუთად მზადდება.

  8. პროფილების ცალობით შეფუთვა თერმოსაჯდომ აპკში

    თითოეული პროფილი ცალ-ცალკე გადის მანქანაში და იფუთება აპკში. ცალობით შეფუთვა ამცირებს ზედაპირის პირდაპირ კონტაქტს სხვა ნაწარმთან შენახვისა და ტრანსპორტირების დროს.

    პროფილების ცალობით შეფუთვა თერმოსაჯდომ აპკში
    პროფილების ცალობით შეფუთვა თერმოსაჯდომ აპკში

    ცალობით მიწოდება

    ყოველი ნაწარმი, მცირე კვეთის პროფილების ჩათვლით, მანქანაში ცალკე მიეწოდება. შესასვლელი და გამოსასვლელი საყრდენები უზრუნველყოფს პროფილის თანაბარ მოძრაობასა და სწორხაზოვნების შენარჩუნებას.

    აპკის დატანა კვეთის გათვალისწინებით

    აპკისა და მანქანის პარამეტრები შეირჩევა პროფილის კვეთის, სიგრძისა და ზედაპირის ტიპის მიხედვით. მიზანია თანაბარი შეფუთვა თითოეული პროფილის გარშემო.

    აპკისა და ბოლოების კონტროლი

    მოწმდება შეფუთვის მთლიანობა, აპკის მოშვება და გახევა, ასევე ბოლოები. ტრანსპორტირებისას მოწყვლადი ადგილებისთვის ფასდება დამატებითი დაცვის საჭიროება.

    გაგზავნისთვის მომზადება

    ცალობით შეფუთული პროფილები შეკვეთის მიხედვით ითვლება და ჯგუფდება. გარე შეფუთვისა და მარკირების შემდეგ ისინი გასაგზავნად მზადდება.

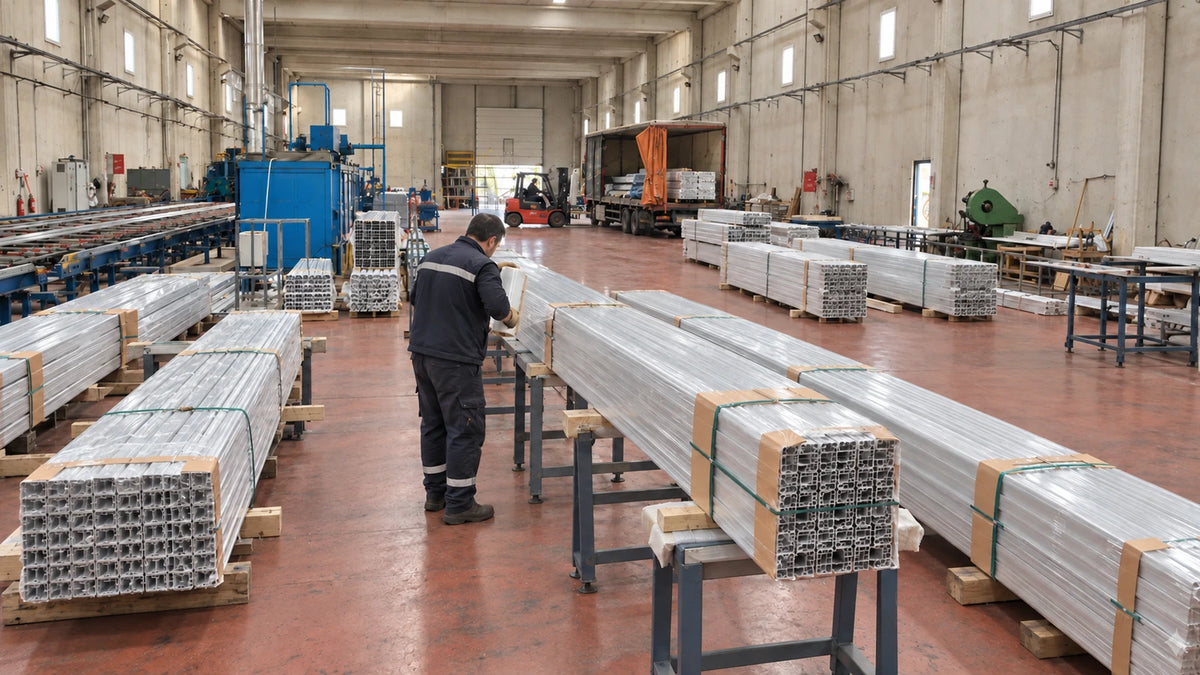
  9. შეფუთვა და გაგზავნა

    შეფუთვა და გაგზავნა ისე იგეგმება, რომ წარმოებაში მიღებული ნაწარმის თვისებები მომხმარებლამდე მისვლამდე შენარჩუნდეს. შესაფერისი შეფუთვის შერჩევისას მნიშვნელოვანია პროფილების სიგრძე, კვეთის აგებულება და ზედაპირის საფარი.

    შეფუთვა და გაგზავნა
    შეფუთვა და გაგზავნა

    შეკვეთის შემოწმება გაგზავნამდე

    პროდუქცია შეკვეთას შედარდება პროფილის ტიპის, სიგრძის, ფერის, ზედაპირის დამუშავებისა და რაოდენობის მიხედვით. სხვადასხვა პროდუქტის შემცველ გზავნილებში პოზიციები ჯგუფდება აღრევის რისკის შესამცირებლად.

    ნაწარმის შესაბამისი ზედაპირის დაცვა

    დამცავი მასალა და შეფუთვის სქემა პროფილის ზედაპირის თვისებების მიხედვით შეირჩევა. ანოდირებული და ფხვნილოვანი საღებავით შეღებილი ზედაპირებისთვის მნიშვნელოვანია შესაფუთი მასალის თავსებადობა საფართან.

    შეფუთვის სქემა და მარკირება

    შეფუთვების წონა, სიგრძე და გადაადგილების საშუალება ერთად განიხილება. პროდუქციის მარკირება ხდება შეკვეთის მონაცემების მიხედვით: პროფილის კოდი, სიგრძე, ფერი და რაოდენობა.

    გაგზავნის დაგეგმვა და დატვირთვა

    გაგზავნა იგეგმება მიწოდების მისამართის, ტრანსპორტირების საშუალებისა და შეკვეთის მზადყოფნის გათვალისწინებით. ნაწილობრივი მიწოდების ან განსაკუთრებული შეფუთვის მოთხოვნები შეკვეთის დაგეგმვისას თანხმდება.

ხარისხის კონტროლი და წარმოების დაგეგმვა

ჩვენი მიდგომა ხარისხისადმი

ხარისხი ჩვენთვის წარმოების ყოველი ეტაპის ნაწილია, ტექნიკური ნახაზის შეფასებიდან გასაგზავნად მომზადებამდე. ზომების სიზუსტის, ზედაპირის მოთხოვნებისა და ნაწარმის ფუნქციის ურთიერთშესაბამისობა ჩვენი პრიორიტეტია როგორც პირველ შეკვეთაში, ისე განმეორებითი წარმოებისას.

რა კონტროლდება წარმოების პროცესში

კვეთის ზომები, კედლის სისქე, სიგრძე, სწორხაზოვნება და ზედაპირის იერსახე ნაწარმის მიხედვით ფასდება. საფარიან ნაწარმში მოწმდება ფერი და ზედაპირის თვისებები; დამუშავებულ დეტალებში — ნახვრეტები, შეერთებები და დამუშავების შემდგომი ფორმა. ლენტიან და შეფუთულ ნაწარმში ასევე მოწმდება დატანის ხარისხი.

კონკრეტულ ნაწარმზე მორგებული საწარმოო პროცესი

ყველა პროფილი ერთსა და იმავე ოპერაციებს არ გადის. ნაწარმის უმეტესობისთვის ანოდირება და ფხვნილოვანი შეღებვა საფარის ალტერნატიული ვარიანტებია. მექანიკური დამუშავება და პერფორაცია საფარამდე სრულდება თუ მის შემდეგ, ასევე ლენტის დატანისა და ცალობით შეფუთვის საჭიროება ნაწარმის ტექნიკური მოთხოვნების მიხედვით იგეგმება.

ინდივიდუალური პროფილებისა და სერიული წარმოების მოთხოვნები

გამოგვიგზავნეთ ტექნიკური ნახაზი, გამოყენების სფერო, საჭირო სიგრძე და რაოდენობა, ასევე შენადნობისა და ზედაპირის მოთხოვნები, თუ გაქვთ. თქვენს შეკვეთაზე მორგებულ მატრიცის დამზადების, მექანიკური დამუშავების, საფარისა და მიწოდების გეგმას ერთად შევადგენთ.

სტანდარტული პროფილი თუ ინდივიდუალური კვეთა თქვენი ამოცანისთვის: თქვენს მოთხოვნას ერთად განვიხილავთ.

პროდუქცია და კონტაქტი

პროდუქცია

რომელ პროფილს ეძებთ?

დაათვალიერეთ LED, მარმარილოს იმიტაციის PVC პანელის, თაბაშირმუყაოს პროფილები და პლინტუსები.

კონტაქტი

გჭირდებათ პროექტის მოცულობა?

მიუთითეთ რაოდენობა და გამოყენების სფერო — ერთად შევარჩევთ შესაფერის პროფილს და განვსაზღვრავთ ფასს.

კალათა

თქვენი კალათა ცარიელია.

პროდუქციის დათვალიერება