Gépparkunk

Kilenc állomás a szerszámtól a kiszállításig

A szerszámüzemtől a kiszállításig: a profiljához tervezett gyártási és utómegmunkálási állomások, és amit az egyes állomásokon vizsgálunk és ellenőrzünk.

Géppark

Milyen állomásokon halad át a profil?

Különböző iparágak igényeire szabványos és egyedi keresztmetszetű alumínium profilokat gyártunk. A szerszámtervezéstől az extrudálásig, a felületkezeléstől a kiszállításig a gyártás minden lépését a termék műszaki követelményei szerint végezzük.

A műszaki rajzot, a felhasználási területet és a rendelési igényeket együtt értékelve tervezzük meg a megfelelő gyártási folyamatot. Célunk a mérethűség, a felületminőség és az ismételt rendeléseknél is egyenletes minőség.

Nem minden profil megy át minden műveleten. Az eloxálás és az elektrosztatikus porszórás egymás alternatívái. Azt, hogy a megmunkálás és a lyukasztás a bevonatolás előtt vagy után történik, és hogy szükség van-e szalagozásra és egyedi csomagolásra, a termék műszaki követelményei szerint tervezzük.

  1. Szerszámüzem

    Az alumínium profil mérethűsége, funkciója és gyártási állandósága egy helyesen megtervezett szerszámmal kezdődik. A szabványos profiligények mellett vevőink műszaki rajzai és felhasználási elvárásai alapján egyedi keresztmetszetű igényeket is értékelünk.

    Szerszámüzem
    Szerszámüzem

    Műszaki rajz és gyárthatóság

    A profil külső méreteit, falvastagságait, üregeit és csatlakozási részleteit annak a rendszernek a figyelembevételével vizsgáljuk, amelyben használni fogják. A keskeny csatornákat, a vékony falakat és a keresztmetszeten belüli vastagságkülönbségeket gyárthatóság szempontjából értékeljük. Az igényelt tűréseket és felületi elvárásokat ebben a szakaszban pontosítjuk.
    Anyagáramlás a szerszámtervezésben

    A szerszám geometriáját úgy alakítjuk ki, hogy az alumínium egyenletesen haladjon a keresztmetszet mentén. A tervezés során együtt értékeljük a keresztmetszet felépítését, a választott ötvözetet és a préselési feltételeket, és figyelembe vesszük a későbbi felületkezelések hatását az illesztési és csatlakozási méretekre.

    Próbagyártás és keresztmetszet-ellenőrzés

    A próbagyártásból vett profilmintákat összevetjük a műszaki rajzzal. Értékeljük a kritikus méreteket, a falvastagság eloszlását, az egyenességet és a felület megjelenését, és szükség esetén szerszámjavítást és technológiai beállítást végzünk.

    Szerszámkarbantartás és ismételt gyártás

    A használat során keletkező kopás és lerakódás befolyásolhatja a profil méreteit. A szerszámok tisztítása, ellenőrzése és karbantartása a folyamatos gyártás része; ismételt rendeléseknél a keresztmetszet és a revízió adatait megőrizzük.

  2. Extrudáló présgépsor

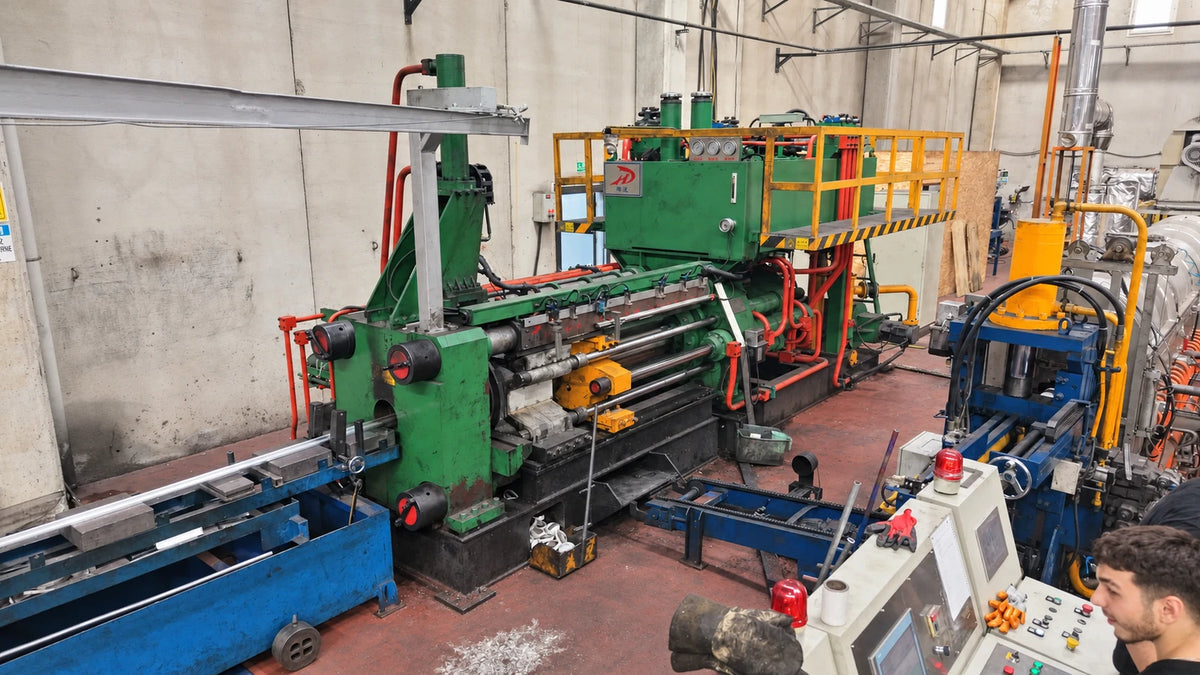
    Az extrudálás az a fő gyártási lépés, amelyben az alumínium a megtervezett keresztmetszetet kapja. A megfelelő hőmérsékletre hevített tuskót a prés nyomása átpréseli a szerszámon, és így alakul ki a profil formája. Célunk, hogy a meghatározott méretű, ismételt gyártásra alkalmas tulajdonságú profilt állítsunk elő.

    Extrudáló présgépsor
    Extrudáló présgépsor

    Ötvözetválasztás és gyártás-előkészítés

    Az ötvözetet az elvárt mechanikai tulajdonságok, a felületkezelések és a felhasználási környezet együttes értékelésével választjuk ki. A gyártás megkezdése előtt figyelembe vesszük a profil keresztmetszetét, az igényelt hosszakat, a mennyiséget és a további műveleteket.

    Szabályozott préselés

    Préselés közben a hőmérséklet, a kilépési sebesség és az anyagáramlás közvetlenül befolyásolja a profil geometriáját és felületminőségét. A technológiai feltételeket úgy állítjuk be, hogy a keresztmetszet vékony és vastag részei egyenletesen alakuljanak ki.

    Hűtés és egyengetés

    A présből kilépő profilokat az ötvözet és a kívánt mechanikai tulajdonságok által megkövetelt körülmények között hűtjük. Nyújtással és egyengetéssel szüntetjük meg a geometriai eltéréseket, például a hajlást és a csavarodást.

    Hosszra vágás és mechanikai tulajdonságok

    A profilokat a rendelésben meghatározott hosszra vágjuk. Hőkezeléssel keményíthető ötvözeteknél a mechanikai tulajdonságokat öregítéssel javítjuk; a hossz, a keresztmetszet, az egyenesség és a felület ellenőrzése után a profilok a következő lépésre kerülnek.

  3. Megmunkálósor

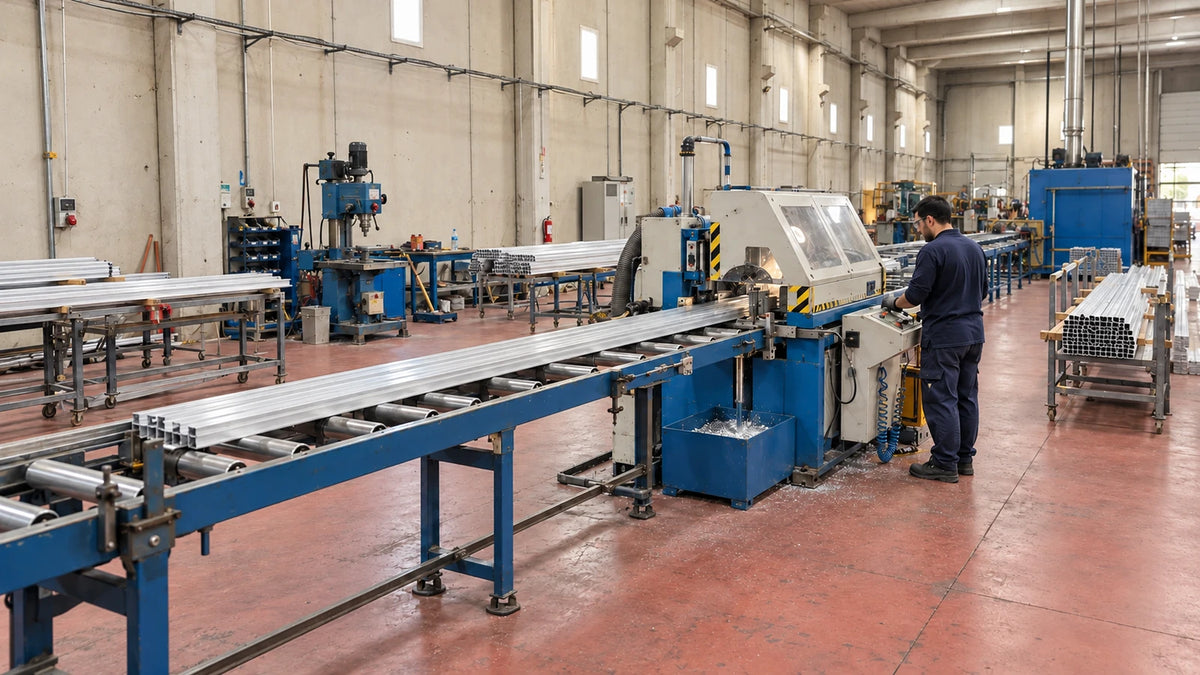
    A megmunkálás az extrudált profilt a végső felhasználásnak megfelelő méretekre és részletekre készíti elő. A hossz- és szögvágásokat, a csatlakozási részleteket és az egyéb megmunkálási igényeket a műszaki rajz alapján tervezzük. A peremeken sorozatlyukasztást igénylő modellek az excenterprés-sorra kerülnek.

    Megmunkálósor
    Megmunkálósor

    Műveletterv a műszaki rajz alapján

    A megmunkálandó részeket, a referenciaméreteket és a tűréseket a gyártás előtt pontosítjuk. Több műveletet igénylő termékeknél a sorrendet a méretek egymáshoz való viszonyának figyelembevételével állítjuk fel.

    Hossz- és szögvágás

    A vágásokat a műszaki rajzon szereplő hossz- és szögkövetelmények szerint tervezzük. Különösen vékony falú és nyitott keresztmetszeteknél a darab megfelelő alátámasztása segít csökkenteni a méreteltérést és a deformációt.

    Csatlakozási és megmunkálási részletek

    A szerelési és csatlakozási részleteket a keresztmetszet felépítése és a rendeltetés szerint értékeljük. A peremeken szabályos furatkiosztást igénylő termékeket megfelelő szerszámmal külön munkáljuk meg az excenterprés-soron.

    Végellenőrzés és felületvédelem

    A megmunkálás sorrendjét a felületkezelés és a végső felhasználás körülményei határozzák meg. A kész darabokon ellenőrizzük a hosszt, a furatok helyzetét, a vágott felületeket és az általános formát.

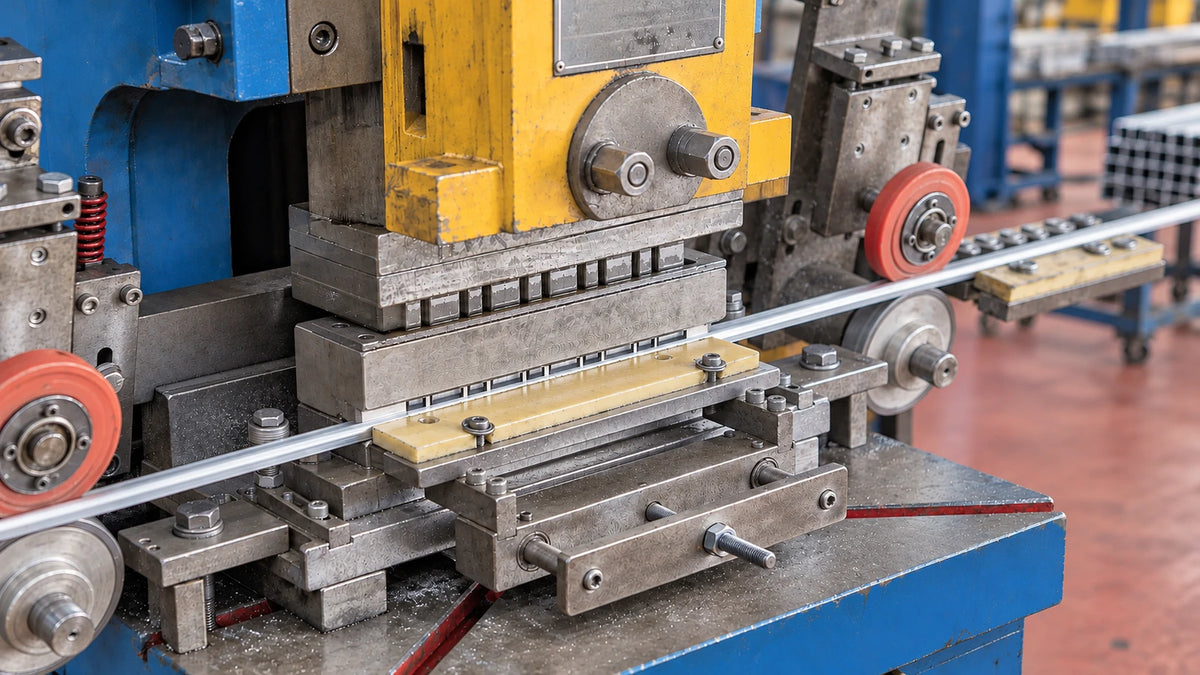
  4. Peremlyukasztás excenterpréssel

    Peremes alumínium profilok peremein a termék felhasználásához illő furatokat és nyílásokat alakítunk ki. A profilt szabályozottan továbbítjuk; a lyukasztás a keresztmetszethez illő bélyeg- és szerszámkészlettel történik.

    Peremlyukasztás excenterpréssel
    Peremlyukasztás excenterpréssel

    A keresztmetszethez illő lyukasztószerszám

    Együtt értékeljük a profil peremszélességét, falvastagságát és a kívánt furatformát. A szerszámot és a beállításokat az adott profil geometriája szerint határozzuk meg.

    Szabályos furattávolság

    A furatok alakját, helyzetét és osztását termékmodellenként tervezzük. Az előtolási és igazítási beállításokkal a profil teljes hosszában szabályos furatkiosztásra törekszünk.

    A profilforma megőrzése

    Megmunkálás közben a profilt megfelelő vezetők és alátámasztások irányítják. Az adagolást úgy ellenőrizzük, hogy a peremek ne nyomódjanak össze, ne hajoljanak el, és a profil egyenes maradjon.

    Furat- és sorjaellenőrzés

    A művelet végén ellenőrizzük a furatok méretét, helyzetét és éleit. A szükséges sorjázás után a profil a következő gyártási lépésre kerül.

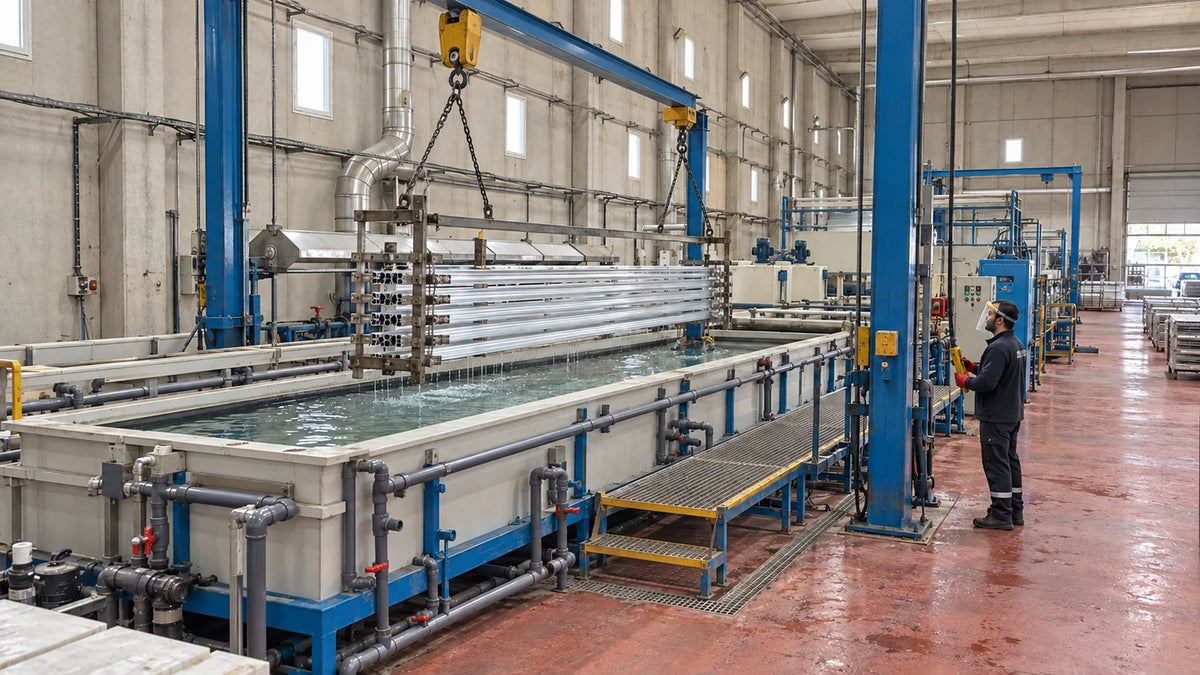
  5. Eloxálósor

    Az eloxálás olyan elektrokémiai eljárás, amely szabályozott oxidréteget képez az alumínium felületén. A fémmel egységet alkotó réteg megfelelő körülmények között növeli a korrózió- és kopásállóságot, miközben megőrzi az alumínium fémes megjelenését.

    Eloxálósor
    Eloxálósor

    Felület-előkészítés

    Eloxálás előtt a profil felülete tisztításon és előkezelésen megy át. Mivel az eloxálás láthatóan hagyja az alatta lévő fém felületi jellegét, a profil kiinduló felületminősége meghatározza a végső megjelenést.

    Szabályozott oxidréteg

    Az oxidréteg tulajdonságait a termék felhasználási körülményei szerint határozzuk meg. Együtt értékeljük a rétegvastagságot, a felületi elvárásokat és az alkatrész műszaki funkcióját, és figyelembe vesszük a bevonat hatását az illesztési és csatlakozási részek méreteire.

    Egységes szín és felület

    A natúr vagy színes eloxálás lehetőségeit a kívánt megjelenés és a műszaki alkalmasság szerint mérlegeljük. Mivel az ötvözet, a felület-előkészítés és az eljárási feltételek befolyásolhatják a végső árnyalatot, a színigényt minta alapján pontosítjuk.

    Tömítés és végellenőrzés

    Az oxidréteg pórusait az eljárási tervnek megfelelő tömítéssel zárjuk le. A végellenőrzésen értékeljük a megjelenést, a színegyezést és a bevonat tulajdonságait, majd a profilokat felületüket védő csomagolásban készítjük elő a következő lépésre.

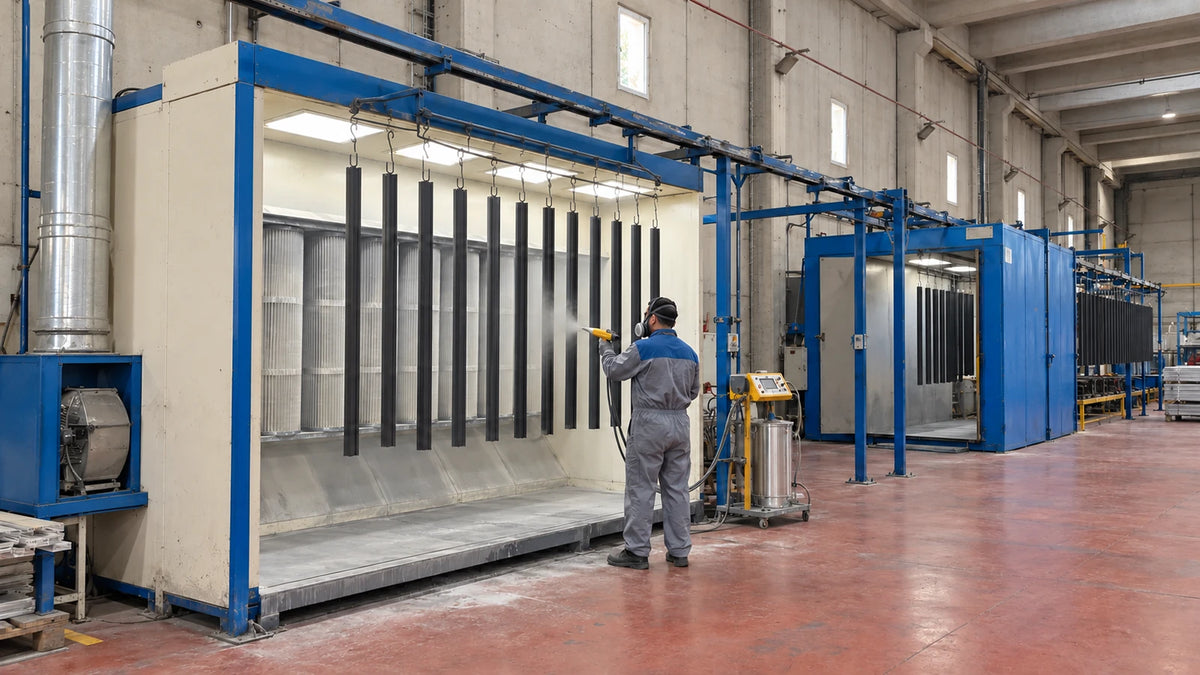
  6. Elektrosztatikus porszóró üzem

    Az elektrosztatikus porszórás olyan bevonatolási eljárás, amely színt és felülettextúrát ad az alumínium profiloknak. A porrészecskéket elektrosztatikusan visszük fel a felületre, majd megfelelő kemencei körülmények között beégetve alakul ki a bevonatréteg.

    Elektrosztatikus porszóró üzem
    Elektrosztatikus porszóró üzem

    A szín és a bevonatrendszer meghatározása

    A színlehetőségeket RAL-referenciák és a projekt igényei szerint értékeljük. A színkód mellett pontosítjuk a fényességi fokot, a felülettextúrát és azt is, hogy a terméket beltéren vagy kültéren használják-e.

    Felület-előkészítés bevonatolás előtt

    A porszórás alapja, hogy a felületet megtisztítsuk az olajtól, szennyeződéstől és a nem megfelelő maradványoktól. Az előkezelés után a profilokat öblítjük és szárítjuk; ez az előkészítés segíti a bevonat tapadását és teljesítményét.

    Elektrosztatikus felvitel és beégetés

    A por az elektrosztatikus töltés révén tapad meg a felületen; a keresztmetszet sarkait, csatornáit és mélyedéseit a bevonat eloszlása szempontjából értékeljük. A profilokat a por műszaki előírásainak megfelelő hőmérsékleten és ideig égetjük be.

    Felületellenőrzés és az alkatrészek egyezése

    A porszórt profiloknál értékeljük a megjelenést, a színt, a fényességet és a bevonat egyenletességét. Az illesztési és szerelési részeken figyelembe vesszük a bevonatvastagság hatását a funkcionális méretekre; ismételt rendeléseknél megőrizzük a szín, a textúra és a fényesség adatait.

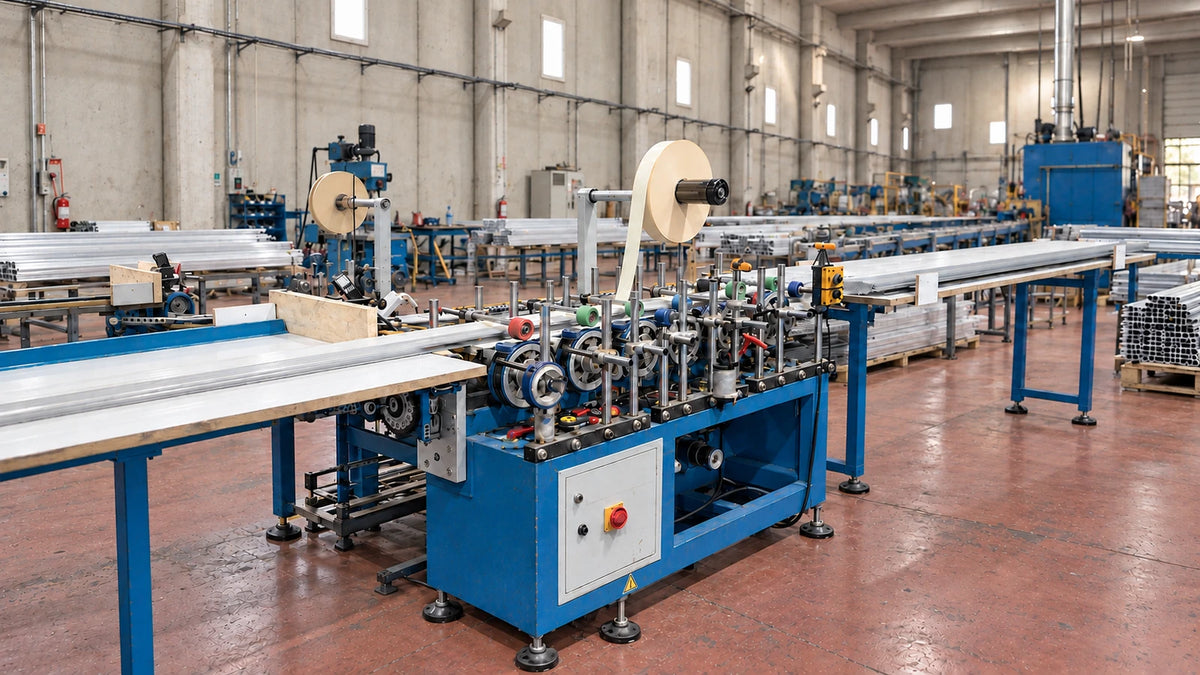
  7. Felületvédelem és ragasztószalagozás

    A profilokat felhasználásuktól függően felületvédő fóliával vagy a szerelést segítő ragasztószalaggal látjuk el. A szalag típusát, szélességét és a felhordás helyét a profil felületkezelése és felhasználása szerint választjuk ki.

    Felületvédelem és ragasztószalagozás
    Felületvédelem és ragasztószalagozás

    Felületvédő fólia

    Olyan fóliát viszünk fel, amely segít megóvni a dekoratív felületet a dörzsöléstől szállítás, tárolás és szerelés közben. A védőfólia tapadási és lehúzási tulajdonságait a profil felületéhez illően választjuk meg.

    Ragasztószalag a szereléshez

    A szalagos rögzítésre tervezett modelleknél a megfelelő felületre ragasztó- vagy kétoldalas szalagot viszünk fel. A választás a profil felületkezelésének, a ragasztási felületnek és a felhasználási körülményeknek az együttes értékelésén alapul.

    Tiszta felület, egyenletes felhordás

    Gondoskodunk arról, hogy a felhordási felület tiszta és száraz legyen. Miközben a profil a vezetők között halad, a hengerek a szalagot a meghatározott vonal mentén egyenletesen a felületre nyomják.

    Szalagigazítás és felületellenőrzés

    Ellenőrizzük a szalag szélességét, helyzetét és a felülettel való érintkezését. Értékeljük a gyűrődéseket, a szélen túllógó és a lazán maradt részeket, majd a profilt előkészítjük a csomagolásra.

  8. Egyedi profil zsugorfóliázás

    Minden profil egyenként halad át a gépsoron, és fóliába csomagoljuk. Az egyenkénti csomagolás segít csökkenteni, hogy a felület tárolás és szállítás közben közvetlenül érintkezzen más darabokkal.

    Egyedi profil zsugorfóliázás
    Egyedi profil zsugorfóliázás

    Egyenkénti adagolás

    A kis keresztmetszetű profilokat is beleértve minden darabot külön adagolunk a gépbe. A be- és kimeneti alátámasztások biztosítják, hogy a profil egyenletesen haladjon és egyenes maradjon.

    A keresztmetszethez illő fóliázás

    A fólia- és gépbeállításokat a profil keresztmetszete, hossza és felülete szerint értékeljük. Célunk, hogy a csomagolás egyenletesen záródjon minden egyes profil körül.

    Fólia- és végellenőrzés

    Ellenőrizzük a csomagolás épségét, a fólia esetleges lazaságát vagy szakadását, valamint a profilvégeket. Mérlegeljük, szükség van-e kiegészítő védelemre a szállítás közben érzékeny pontokon.

    Előkészítés kiszállításra

    Az egyenként csomagolt profilokat rendelésenként megszámoljuk és csoportosítjuk. A szükséges külső csomagolás és jelölés elkészülte után kiszállítási rendbe kerülnek.

  9. Csomagolás és kiszállítás

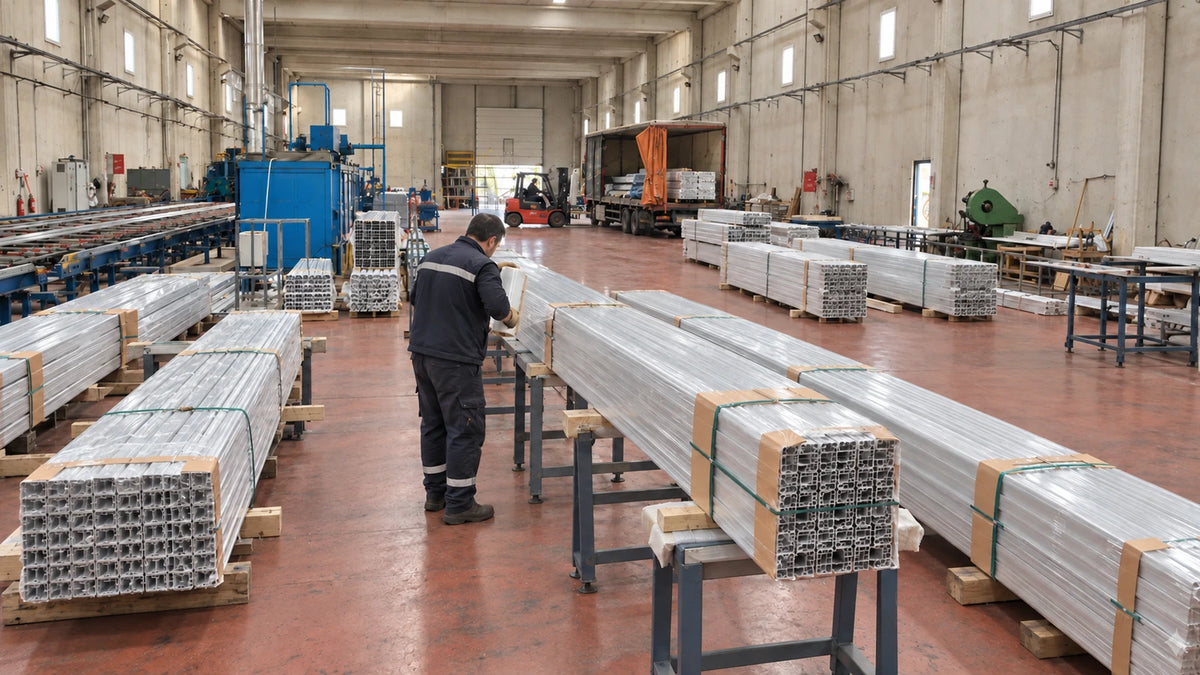
    A csomagolást és a kiszállítást úgy tervezzük, hogy a gyártás során elért termékjellemzők a vevőhöz érkezésig megmaradjanak. A megfelelő csomagolás kiválasztásában fontos a profilok hossza, keresztmetszeti felépítése és felületkezelése.

    Csomagolás és kiszállítás
    Csomagolás és kiszállítás

    Rendelésellenőrzés kiszállítás előtt

    A termékeket profiltípus, hossz, szín, felületkezelés és mennyiség szerint összevetjük a rendeléssel. Több terméket tartalmazó szállítmányoknál csoportosítással csökkentjük a keveredés kockázatát.

    A termékhez illő felületvédelem

    A védőanyagot és a csomagolás rendjét a profil felületi jellemzői szerint választjuk ki. Eloxált és porszórt felületeknél fontos, hogy a csomagolóanyag összeférjen a bevonattal.

    Csomagolási rend és jelölés

    A csomagok tömegét, hosszát és mozgatási módját együtt vesszük figyelembe. A termékek jelölése a rendelési adatokon alapul, például a profilkódon, a hosszon, a színen és a mennyiségen.

    Kiszállítás tervezése és rakodás

    A kiszállítást a szállítási cím, a szállítási mód és a rendelés elkészülésének időpontja alapján tervezzük. A részszállításra vagy egyedi csomagolásra vonatkozó igényeket a rendelés tervezésekor pontosítjuk.

Minőségellenőrzés és gyártástervezés

Minőségszemléletünk

A minőséget a gyártás minden lépésével együtt kezeljük, a műszaki rajz értékelésétől a kiszállítás előkészítéséig. A mérethűség, a felületi elvárás és a funkció összhangja az első rendelésnél és az ismételt gyártásnál is elsődleges számunkra.

A gyártás során figyelt jellemzők

A keresztmetszet méreteit, a falvastagságot, a hosszt, az egyenességet és a felület megjelenését termékenként értékeljük. Bevonatos termékeknél a színt és a felületet, megmunkált darabokban a furatokat, a csatlakozásokat és a megmunkálás utáni formát ellenőrizzük. Szalagozott és csomagolt termékeknél a felhordás egyenletességét is vizsgáljuk.

A termékhez igazodó gyártási folyamat

Nem minden profil megy át ugyanazokon a műveleteken. A legtöbb terméknél az eloxálás és a porszórás egymás alternatívái. Azt, hogy a megmunkálás és a lyukasztás a bevonatolás előtt vagy után történik, és hogy szükség van-e szalagozásra és egyedi csomagolásra, a termék műszaki követelményei szerint tervezzük.

Egyedi profil- és sorozatgyártási igények

Küldje el műszaki rajzát, a felhasználási területet, a szükséges hosszt és mennyiséget, valamint ha van, az ötvözetre és a felületre vonatkozó elvárásait. A szerszámot, a megmunkálást, a felületkezelést és a szállítást rendelése követelményei szerint közösen tervezzük meg.

Termékek és kapcsolat

Termékek

Milyen profilt keres?

Tekintse meg LED profiljainkat, márvány hatású PVC falpanelekhez való profiljainkat, gipszkarton profiljainkat és szegélyléceinket.

Kosár

A kosár üres.

Termékek böngészése