Нашият машинен парк

Девет етапа от матрицата до експедицията

Етапите на производство и довършителна обработка, които планираме за Вашия профил от инструменталния цех до експедицията, и какво проверяваме на всеки от тях.

Машинен парк

През кои етапи преминава профилът?

Произвеждаме алуминиеви профили със стандартно и специално напречно сечение за нуждите на различни отрасли. Всеки етап от производството, от проектирането на матрицата и екструзията до обработката на повърхността и експедицията, изпълняваме според техническите изисквания към продукта.

Заедно с Вас разглеждаме техническия чертеж, мястото на приложение и изискванията към поръчката и планираме подходящия производствен процес. Работим за точност на размерите, качество на повърхността и постоянство при повторни поръчки.

Не всеки профил преминава през всички операции. Анодирането и праховото боядисване са алтернативни варианти на покритие. Дали механичната обработка и перфорирането ще се извършат преди или след покритието и дали са нужни лента и поединично опаковане, се планира според техническите изисквания към продукта.
  1. Инструментален цех

    Точността на размерите, функцията и постоянството в производството на алуминиевия профил започват с правилно проектирана матрица. Освен стандартните профили, разглеждаме и запитвания за специални напречни сечения според техническите чертежи и изискванията на клиентите.

    Инструментален цех
    Инструментален цех

    Технически чертеж и технологичност

    Външните размери на профила, дебелините на стените, кухините и детайлите за свързване се разглеждат заедно със системата, в която ще се използва. Тесните канали, тънките стени и разликите в дебелината в рамките на сечението се оценяват от гледна точка на технологичността. На този етап се уточняват изискваните допуски и изискванията към повърхността.

    Течение на метала при проектирането на матрицата

    Геометрията на матрицата се изчислява така, че алуминият да преминава равномерно по цялото сечение. При проектирането се отчитат заедно строежът на сечението, избраната сплав и режимът на пресоване, както и влиянието на последващата обработка на повърхността върху размерите за сглобяване и свързване.

    Пробно производство и контрол на сечението

    Мострите на профила от пробното производство се сравняват с техническия чертеж. Оценяват се критичните размери, разпределението на дебелината на стената, праволинейността и видът на повърхността; при нужда се правят корекции по матрицата и технологичните настройки.

    Поддръжка на матриците и повторно производство

    Износването и натрупванията, получени при работа, могат да повлияят на размерите на профила. Почистването, контролът и поддръжката на матриците са част от постоянството в производството; при повторни поръчки данните за сечението и неговите ревизии се запазват.

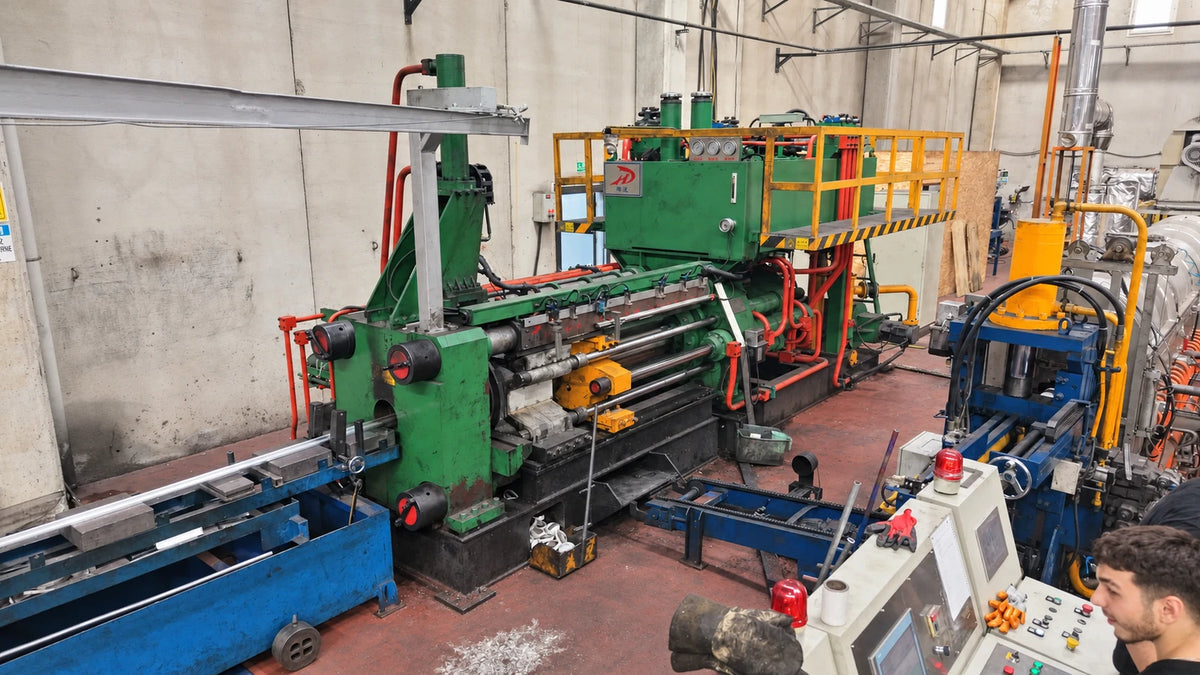
  2. Екструзионна пресова линия

    Екструзията е основният етап от производството, при който алуминият се превръща в проектираното сечение. Заготовката, загрята до подходящата температура, преминава под налягането на пресата през матрицата и придобива формата на профила. Целта ни е да получаваме профили със зададените размери и свойства, подходящи за повторно производство.

    Екструзионна пресова линия
    Екструзионна пресова линия

    Избор на сплав и подготовка на производството

    Сплавта се избира, като се отчитат заедно очакваните механични свойства, обработката на повърхността и средата на използване. Преди началото на производството се вземат предвид напречното сечение на профила, изискваните дължини, количеството и следващите операции.

    Контролирано пресоване

    При пресоването температурата, скоростта на излизане и течението на материала влияят пряко върху геометрията на профила и качеството на повърхността. Технологичният режим се настройва така, че тънките и дебелите участъци на сечението да се оформят равномерно.

    Охлаждане и изправяне

    Профилите на изхода на пресата се охлаждат при условията, които изискват сплавта и целевите механични свойства. С разтягане и изправяне се отстраняват геометрични отклонения като огъване и усукване.

    Рязане по дължина и механични свойства

    Профилите се режат на дължините, посочени в поръчката. При термично уякчаемите сплави механичните свойства се подобряват чрез стареене; след контрол на дължината, сечението, праволинейността и повърхността профилите преминават към следващия етап.

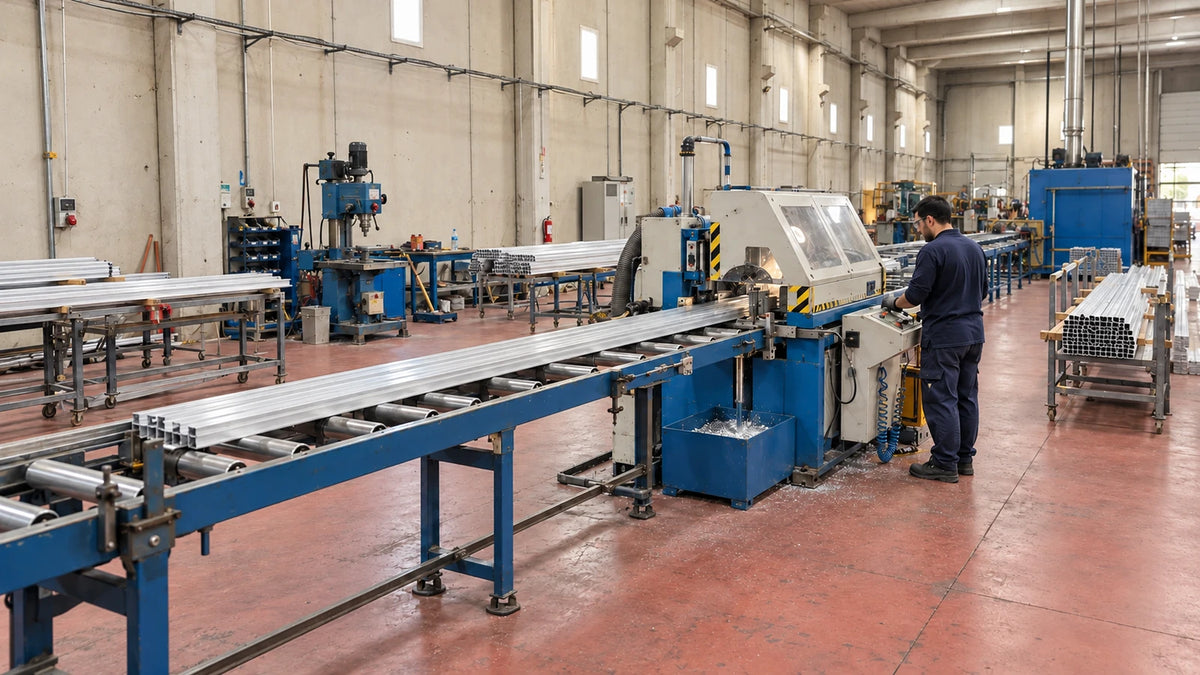
  3. Линия за механична обработка

    Механичната обработка подготвя получения чрез екструзия профил с размерите и детайлите, необходими за крайното му приложение. Рязането по дължина и под ъгъл, детайлите за свързване и другите операции се планират по техническия чертеж. Моделите, които изискват серийно перфориране на бордовете, се насочват към участъка с ексцентрикови преси.

    Линия за механична обработка
    Линия за механична обработка

    Планиране на обработката по технически чертеж

    Зоните за обработка, базовите размери и допуските се уточняват преди производството. При продукти, които изискват няколко операции, редът на обработка се определя, като се отчита връзката между размерите.

    Рязане по дължина и под ъгъл

    Рязането се планира според изискванията за дължина и ъгъл в техническия чертеж. Правилното подпиране на детайла, особено при тънкостенни и отворени сечения, помага да се намалят отклоненията в размерите и деформациите.

    Детайли за свързване и обработка

    Детайлите за монтаж и свързване се оценяват според строежа на сечението и предназначението на продукта. Продуктите, които изискват равномерен ред отвори по бордовете, се обработват допълнително на линията с ексцентрикови преси с подходяща матрица.

    Финален контрол и защита на повърхността

    Редът на механичната обработка се определя според покритието на повърхността и условията на крайното приложение. При готовите детайли се проверяват дължината, разположението на отворите, повърхностите на среза и общата форма.

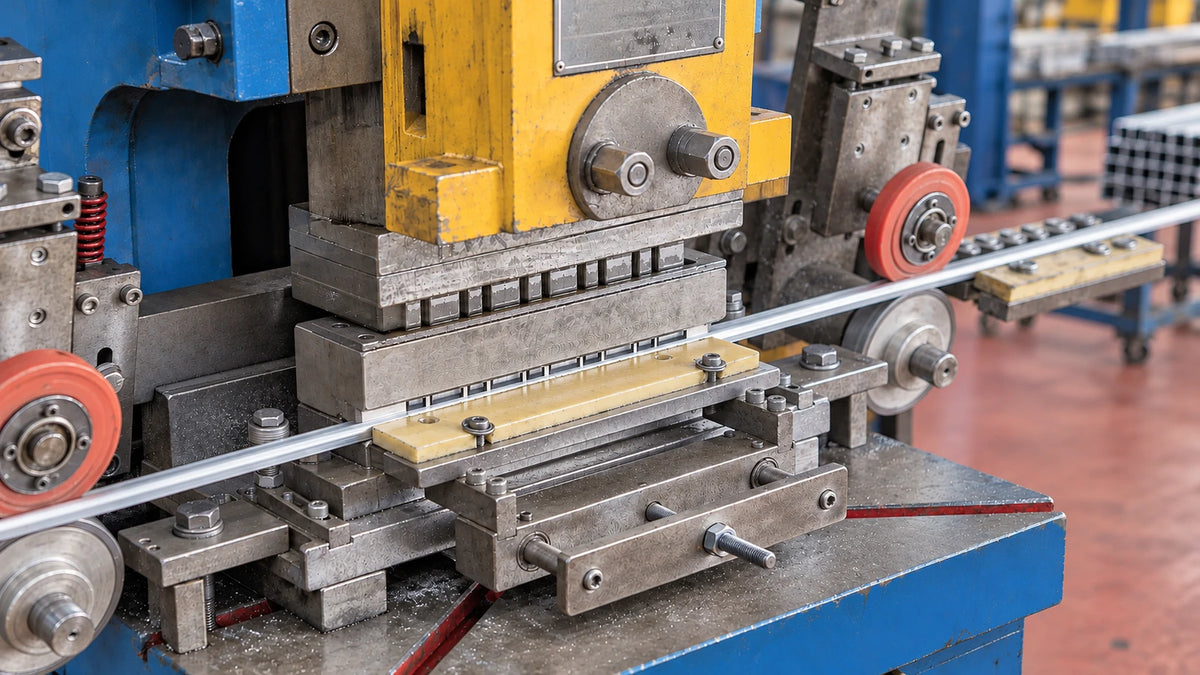
  4. Перфориране на бордовете с ексцентрикова преса

    По бордовете на алуминиевите профили с борд пробиваме отвори и прорези според предназначението на продукта. Профилът се подава контролирано, а пробиването се извършва с комплект поансон и матрица, подходящ за сечението.

    Перфориране на бордовете с ексцентрикова преса
    Перфориране на бордовете с ексцентрикова преса

    Матрица за пробиване според сечението

    Ширината на борда, дебелината на стената и желаната форма на отвора се оценяват заедно. Матрицата и настройките се определят според геометрията на съответния профил.

    Равномерна стъпка на отворите

    Формата, положението и стъпката на отворите се планират за всеки модел. С настройките на подаването и подравняването се цели равномерен ред отвори по цялата дължина на профила.

    Запазване на формата на профила

    По време на обработката профилът се води с подходящи водачи и опори. Подаването се контролира, за да не се смачкват и огъват бордовете и профилът да запази праволинейността си.

    Контрол на отворите и мустаците

    След обработката се проверяват размерът, положението и ръбовете на отворите. Извършва се необходимото почистване на мустаците и профилът се подготвя за следващия етап от производството.

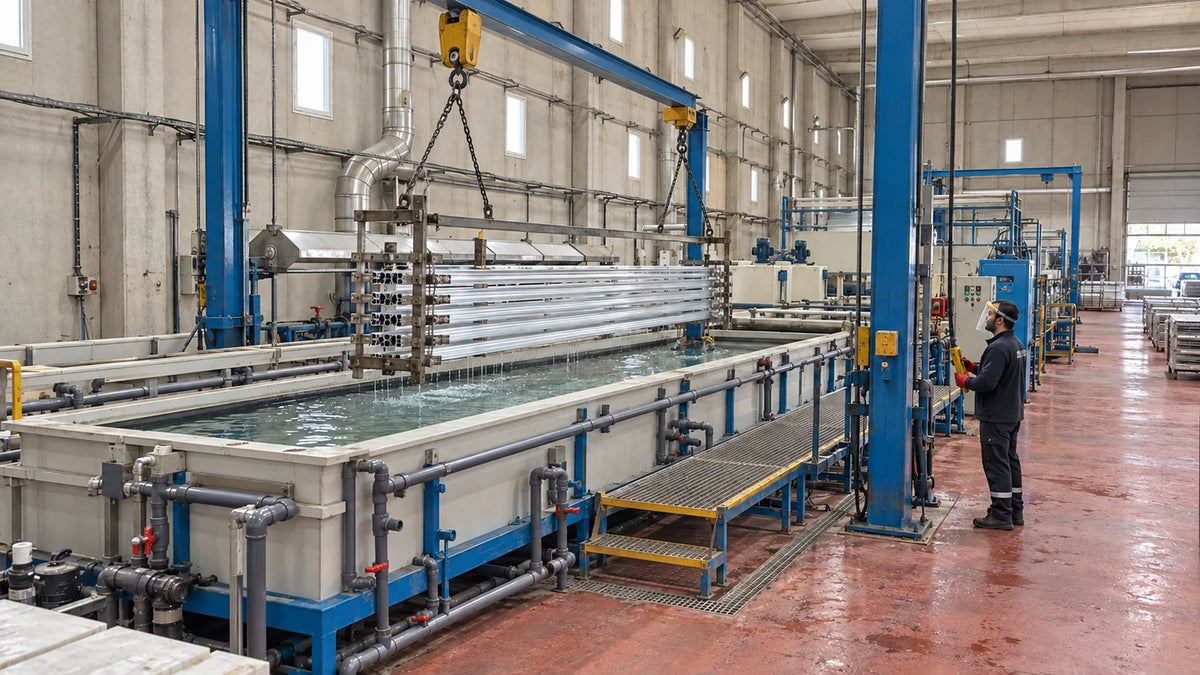
  5. Линия за анодиране

    Анодирането е електрохимичен процес, при който върху повърхността на алуминия се образува контролиран оксиден слой. Този слой е неразделна част от самия метал и при подходящи условия повишава устойчивостта на корозия и износване, като запазва металния вид на алуминия.

    Линия за анодиране
    Линия за анодиране

    Подготовка на повърхността

    Преди анодирането повърхността на профила преминава през почистване и предварителна подготовка. Тъй като анодирането оставя видим характера на повърхността на метала, първоначалното качество на повърхността на профила определя крайния вид.

    Контролиран оксиден слой

    Свойствата на оксидния слой се определят според условията на използване на продукта. Дебелината на покритието, изискванията към повърхността и техническата функция на детайла се оценяват заедно; взема се предвид влиянието на покритието върху размерите в зоните на сглобяване и свързване.

    Цвят и еднородност на повърхността

    Изборът между натурално и цветно анодиране зависи от желания вид и техническата пригодност. Тъй като сплавта, подготовката на повърхността и режимът на обработка могат да повлияят на крайния оттенък, цветът се уточнява по мостра.

    Уплътняване и финален контрол

    Порите на оксидния слой се затварят чрез уплътняване според технологичния план. При финалния контрол се оценяват видът, съответствието на цвета и свойствата на покритието; профилите се подготвят за следващия етап с опаковка, която пази повърхността им.

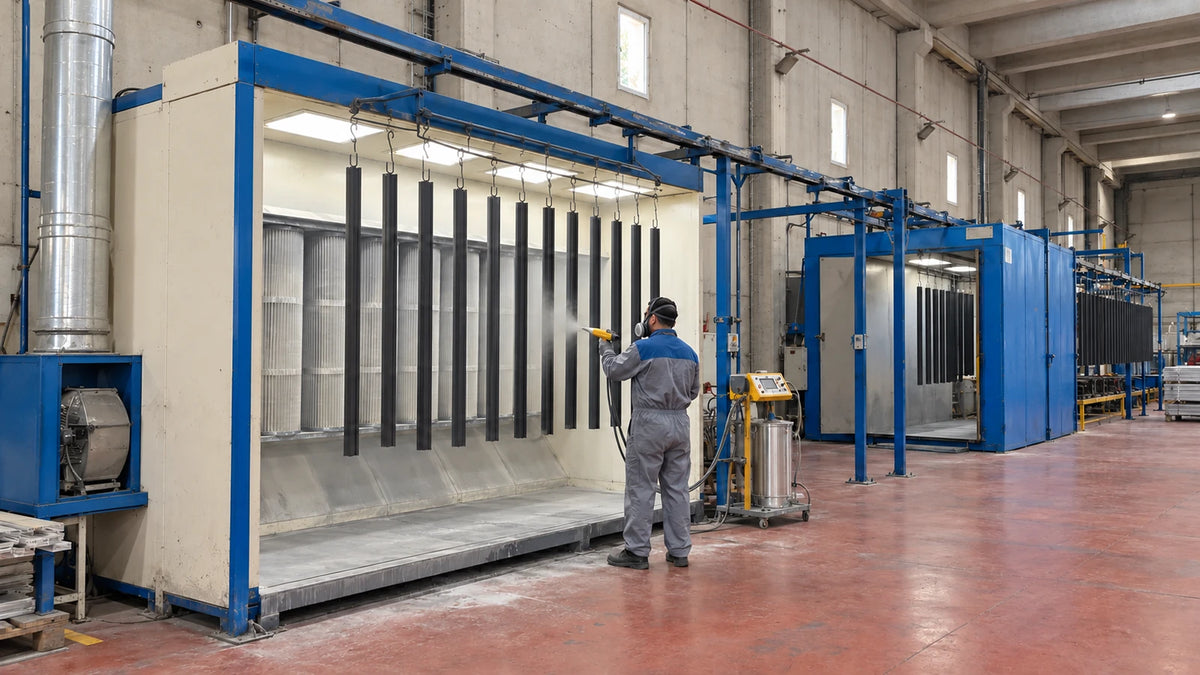
  6. Инсталация за прахово боядисване

    Праховото боядисване е метод на покритие, който придава на алуминиевите профили цвят и текстура на повърхността. Частиците боя се нанасят електростатично върху повърхността и се изпичат в пещ при подходящи условия, като образуват слоя на покритието.

    Инсталация за прахово боядисване
    Инсталация за прахово боядисване

    Определяне на цвета и системата на покритие

    Вариантите за цвят се оценяват според референциите по RAL и изискванията на проекта. Освен кода на цвета се уточняват и степента на блясък, текстурата на повърхността и дали профилът ще се използва на закрито или на открито.

    Подготовка на повърхността преди боядисване

    Почистването на повърхността от масла, замърсявания и неподходящи остатъци е основата на боядисването. След предварителната обработка профилите се изплакват и изсушават; тази подготовка подпомага сцеплението на боята и качествата на покритието.

    Електростатично нанасяне и изпичане

    Праховата боя се задържа върху повърхността благодарение на електростатичния заряд; ъглите, каналите и вдлъбнатините на сечението се проверяват за равномерно покритие. Профилите се изпичат при температура и време, съответстващи на техническите условия за боята.

    Контрол на повърхността и съответствие между детайлите

    При прахово боядисаните профили се оценяват видът, цветът, блясъкът и равномерността на покритието. В зоните на сглобяване и монтаж се взема предвид влиянието на дебелината на боята върху функционалните размери; при повторни поръчки данните за цвета, текстурата и блясъка се запазват.

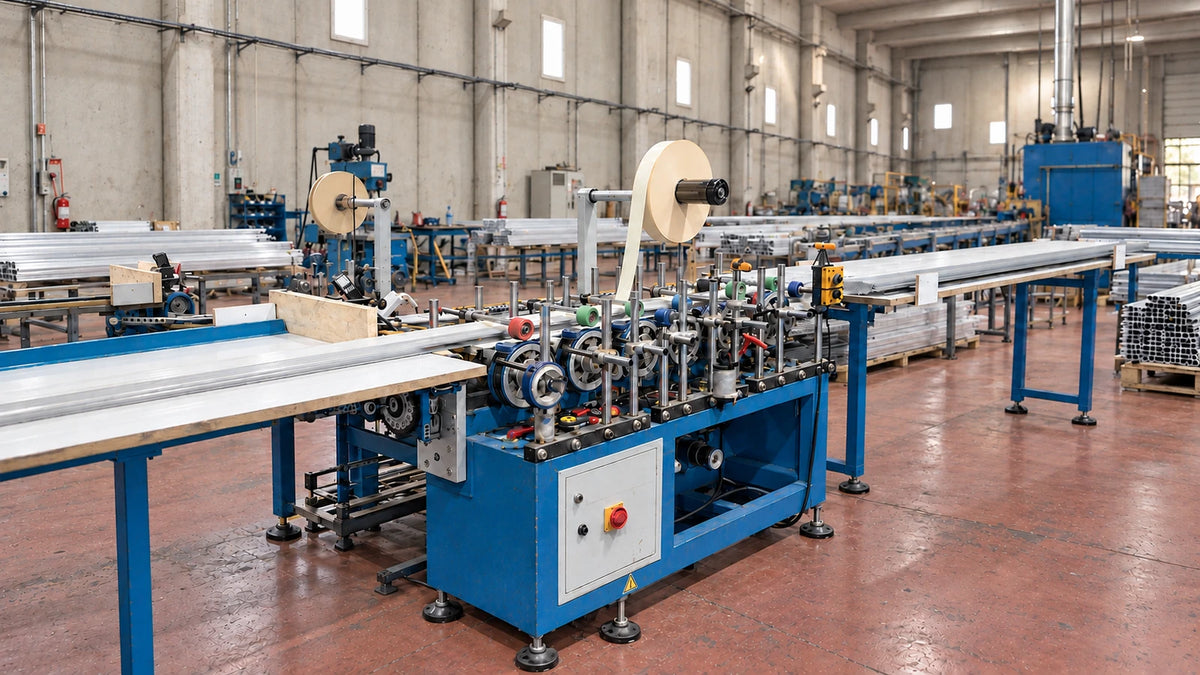
  7. Защита на повърхността и залепване на самозалепваща лента

    Според предназначението подготвяме профилите със защитно фолио за повърхността или със самозалепваща лента, която улеснява монтажа. Видът и ширината на лентата и повърхността, на която се нанася, се определят според покритието и приложението на профила.

    Защита на повърхността и залепване на самозалепваща лента
    Защита на повърхността и залепване на самозалепваща лента

    Защитно фолио за повърхността

    Нанася се фолио, което помага да се предпази декоративната повърхност от триене при транспорт, съхранение и монтаж. Сцеплението и лесното отлепване на защитното фолио се избират според покритието на профила.

    Самозалепваща лента за монтаж

    При моделите, предназначени за монтаж с лента, върху съответната повърхност се нанася самозалепваща или двойнозалепваща лента. Изборът се прави, като се отчитат заедно покритието на профила, повърхността, към която ще се лепи, и условията на монтаж.

    Чиста повърхност, равномерно нанасяне

    Повърхността за нанасяне трябва да е чиста и суха. Докато профилът се движи между водачите, ролки притискат лентата равномерно към повърхността по зададената линия.

    Контрол на положението на лентата и повърхността

    Проверяват се ширината и положението на лентата и прилепването ѝ към повърхността. Оценяват се гънки, излизане извън ръба и неприлепнали участъци; профилът се подготвя за следващия етап на опаковане.

  8. Поединично опаковане на профилите в термосвиваемо фолио

    Всеки профил преминава поотделно през машинната линия и се опакова във фолио. Поединичното увиване на профилите помага да се намали прекият контакт на повърхността с други детайли при съхранение и транспорт.

    Поединично опаковане на профилите в термосвиваемо фолио
    Поединично опаковане на профилите в термосвиваемо фолио

    Поединично подаване

    Всеки детайл, включително профилите с малко сечение, се подава в машината поотделно. Входните и изходните опори осигуряват равномерното движение на профила и запазването на праволинейността му.

    Нанасяне на фолио според сечението

    Настройките на фолиото и машината се определят според сечението, дължината и вида на повърхността на профила. Целта е опаковката да се оформи равномерно около всеки профил.

    Контрол на фолиото и краищата

    Проверяват се целостта на опаковката, дали фолиото е хлабаво или скъсано, както и краищата. Оценява се нуждата от допълнителна защита за местата, които биха били уязвими при транспорта.

    Подготовка за експедиция

    Поединично опакованите профили се преброяват и групират според поръчката. След необходимото външно опаковане и маркиране те се подготвят за експедиция.

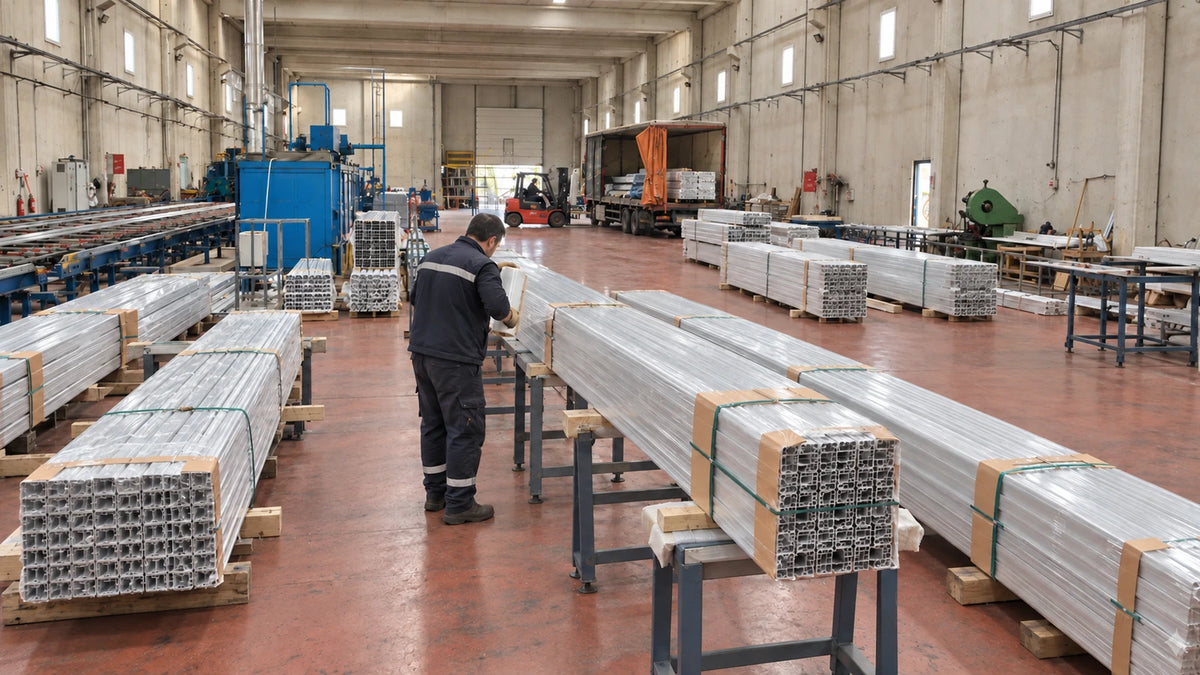
  9. Опаковане и експедиция

    Опаковането и експедицията се планират така, че свойствата на продукта, постигнати в производството, да се запазят до получаването му от клиента. Дължината на профилите, строежът на сечението и покритието на повърхността са важни при избора на подходяща опаковка.

    Опаковане и експедиция
    Опаковане и експедиция

    Проверка на поръчката преди експедиция

    Продуктите се сверяват с поръчката по вид профил, дължина, цвят, обработка на повърхността и количество. При пратки с различни продукти позициите се групират, за да се намали рискът от объркване.

    Защита на повърхността според продукта

    Защитният материал и начинът на опаковане се избират според свойствата на повърхността на профила. При анодирани и прахово боядисани повърхности е важна съвместимостта на опаковъчния материал с покритието.

    Начин на опаковане и маркировка

    Теглото, дължината и начинът на пренасяне на пакетите се разглеждат заедно. Продуктите се маркират по данните от поръчката, като код на профила, дължина, цвят и количество.

    Планиране на експедицията и товарене

    Експедицията се планира според адреса на доставка, начина на транспортиране и готовността на поръчката. Запитванията за частична доставка или специална опаковка се уточняват при планирането на поръчката.

Контрол на качеството и планиране на производството

Нашият подход към качеството

Разглеждаме качеството заедно с всички етапи на производството, от оценката на техническия чертеж до подготовката за експедиция. Съответствието между точността на размерите, изискванията към повърхността и функцията на продукта е наш приоритет при първата поръчка и при повторното производство.

Какво се контролира по време на производството

Размерите на сечението, дебелината на стената, дължината, праволинейността и видът на повърхността се оценяват според продукта. При продуктите с покритие се контролират цветът и свойствата на повърхността; при обработените детайли — отворите, връзките и формата след обработка. При продуктите с лента и в опаковка се проверява и качеството на нанасяне.

Производствен процес според продукта

Не всеки профил преминава през едни и същи операции. При повечето продукти анодирането и праховото боядисване са алтернативни варианти на покритие. Дали механичната обработка и перфорирането ще се извършат преди или след покритието и дали са нужни лента и поединично опаковане, се планира според техническите изисквания към продукта.

Запитвания за профили по поръчка и серийно производство

Можете да ни изпратите техническия си чертеж, мястото на приложение, нужната дължина и количество, а ако имате такива, и изискванията си към сплавта и повърхността. Нека заедно съставим плана за матрицата, механичната обработка, покритието и доставката според изискванията на Вашата поръчка.

Стандартен профил или специално сечение за Вас: нека разгледаме запитването Ви заедно.

Продукти и контакти

Продукти

Какъв профил търсите?

Разгледайте профилите за LED лента, PVC стенни панели с имитация на мрамор, гипсокартон и подовите первази.

Количка

Количката Ви е празна.

Разгледайте продуктите