Ons machinepark

Negen stappen van matrijs tot verzending

Van matrijzenmakerij tot verzending: de productie- en afwerkingsstappen die wij voor uw profiel plannen, en wat wij bij elke stap bekijken en controleren.

Machinepark

Welke stappen doorloopt een profiel?

Wij produceren aluminium profielen met standaard- en speciale doorsneden voor de behoeften van verschillende sectoren. Van matrijsontwerp tot extrusie en van oppervlaktebehandeling tot verzending behandelen wij elke productiestap volgens de technische eisen van het product.

Wij plannen het juiste productieproces door de technische tekening, de toepassing en de eisen van de bestelling samen te beoordelen. Wij streven naar maatnauwkeurigheid, oppervlaktekwaliteit en constante kwaliteit bij herhaalbestellingen.

Niet elk profiel doorloopt alle bewerkingen. Anodiseren en elektrostatisch poedercoaten zijn alternatieve oppervlakteopties. Of bewerken en ponsen vóór of na het coaten gebeuren en of tape en afzonderlijke verpakking nodig zijn, wordt gepland volgens de technische eisen van het product.
  1. Matrijzenmakerij

    De maatnauwkeurigheid, de functie en de constante productie van een aluminium profiel beginnen bij een goed ontworpen matrijs. Naast standaardprofielen beoordelen wij ook aanvragen voor speciale doorsneden op basis van de technische tekeningen en de toepassing van onze klanten.

    Matrijzenmakerij
    Matrijzenmakerij

    Technische tekening en maakbaarheid

    De buitenmaten, wanddiktes, holtes en verbindingsdetails van het profiel worden beoordeeld samen met het systeem waarin het wordt gebruikt. Smalle kanalen, dunne wanden en diktevariaties in de doorsnede worden op maakbaarheid beoordeeld. De gevraagde toleranties en de wensen voor het oppervlak worden in deze fase vastgelegd.

    Materiaalstroom in het matrijsontwerp

    De geometrie van de matrijs wordt zo ontworpen dat het aluminium gelijkmatig door de hele doorsnede stroomt. Bij het ontwerp worden de opbouw van de doorsnede, de gekozen legering en de persomstandigheden samen beoordeeld; ook het effect van latere oppervlaktebehandelingen op pas- en verbindingsmaten wordt meegenomen.

    Proefproductie en controle van de doorsnede

    Profielmonsters uit de proefproductie worden vergeleken met de technische tekening. Kritische maten, de verdeling van de wanddikte, de rechtheid en het uiterlijk van het oppervlak worden beoordeeld; waar nodig worden de matrijs gecorrigeerd en de procesinstellingen aangepast.

    Matrijsonderhoud en herhaalproductie

    Slijtage en afzettingen tijdens het gebruik kunnen de maten van het profiel beïnvloeden. Reiniging, controle en onderhoud van de matrijzen horen bij een constante productie; voor herhaalbestellingen worden de gegevens van doorsnede en revisie bewaard.

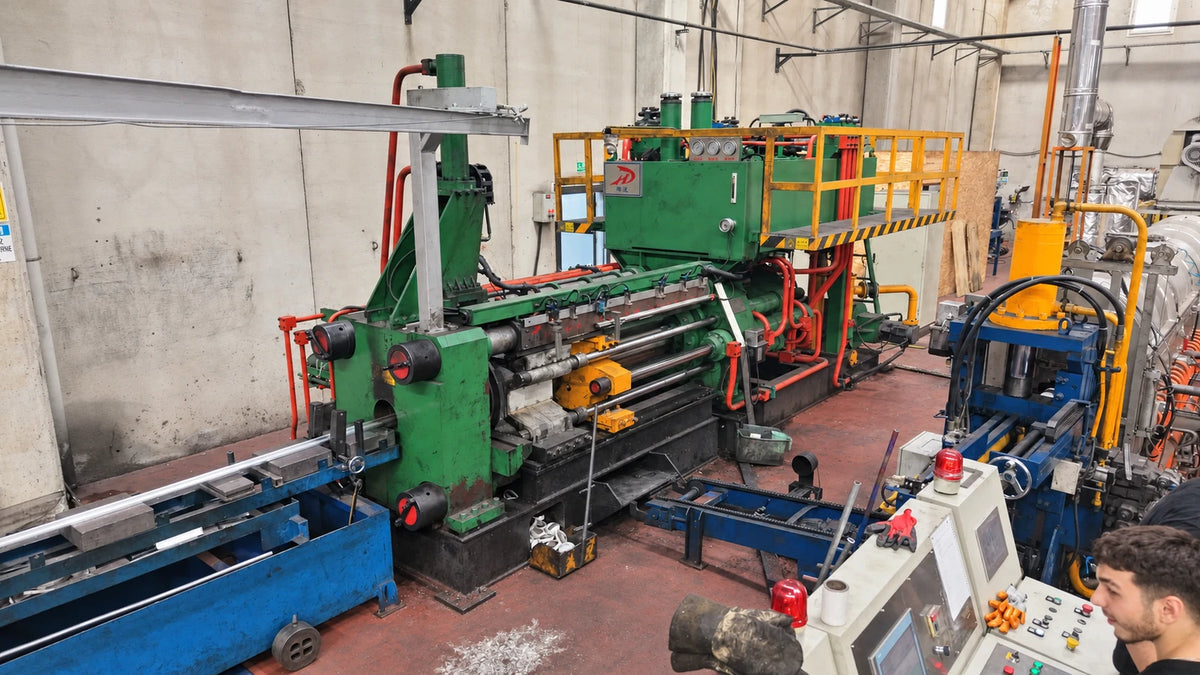
  2. Extrusieperslijn

    Extrusie is de belangrijkste productiestap, waarin aluminium wordt omgezet in de ontworpen doorsnede. De op de juiste temperatuur gebrachte billet wordt onder persdruk door de matrijs geduwd en krijgt de vorm van het profiel. Ons doel is profielen op de vastgelegde maten en met eigenschappen die geschikt zijn voor herhaalproductie.

    Extrusieperslijn
    Extrusieperslijn

    Keuze van de legering en voorbereiding van de productie

    De legering wordt gekozen op basis van de verwachte mechanische eigenschappen, de oppervlaktebehandelingen en de gebruiksomgeving. Vóór de start van de productie worden de profieldoorsnede, de gevraagde lengtes, de hoeveelheid en de volgende bewerkingen meegenomen.

    Gecontroleerd persen

    Tijdens het persen hebben temperatuur, uitloopsnelheid en materiaalstroom directe invloed op de geometrie en de oppervlaktekwaliteit van het profiel. De procesomstandigheden worden zo ingesteld dat de dunne en dikke delen van de doorsnede gelijkmatig worden gevormd.

    Koelen en richten

    De profielen die uit de pers komen, worden gekoeld onder de omstandigheden die de legering en de beoogde mechanische eigenschappen vragen. Door rekken en richten worden geometrische afwijkingen zoals kromming en torsie weggenomen.

    Op lengte zagen en mechanische eigenschappen

    De profielen worden gezaagd op de lengtes uit de bestelling. Bij warmtebehandelbare legeringen worden de mechanische eigenschappen door verouderen verbeterd; na controle van lengte, doorsnede, rechtheid en oppervlak gaan de profielen naar de volgende stap.

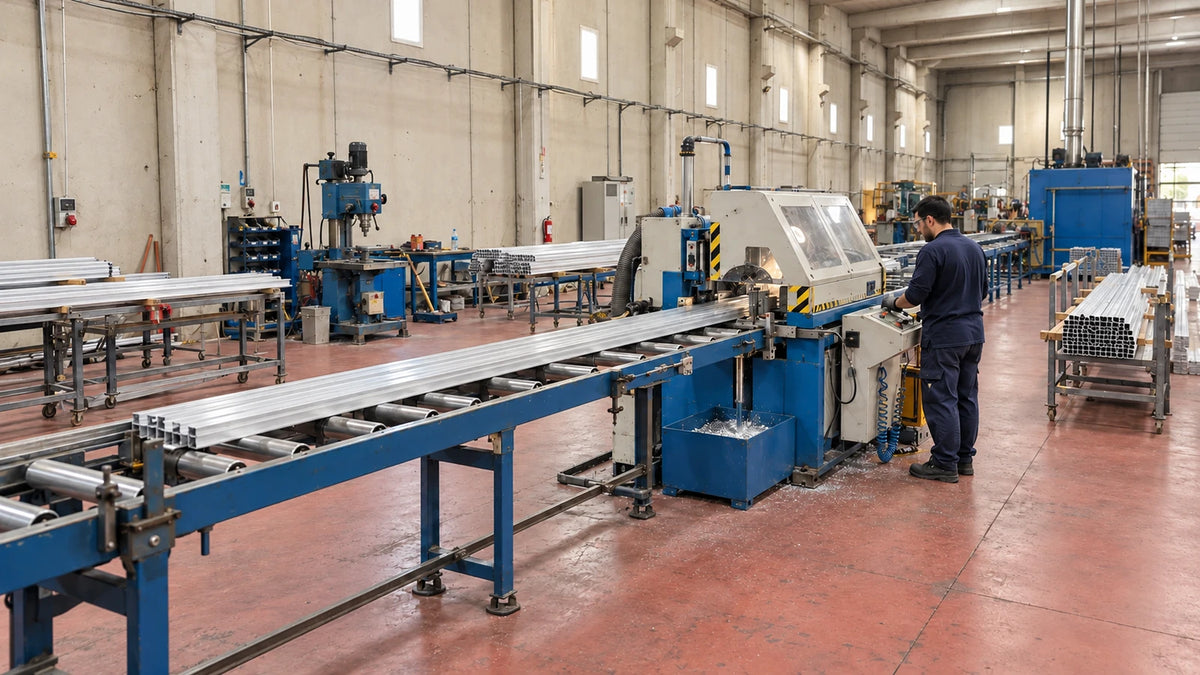
  3. Bewerkingslijn

    Mechanische bewerking maakt het geëxtrudeerde profiel klaar op de maten en details van de eindtoepassing. Zagen op lengte en onder hoek, verbindingsdetails en andere bewerkingen worden gepland volgens de technische tekening. Modellen waarbij de flenzen in serie geponst moeten worden, gaan naar de lijn met excenterpersen.

    Bewerkingslijn
    Bewerkingslijn

    Bewerkingsplanning volgens de technische tekening

    De te bewerken zones, referentiematen en toleranties worden vóór de productie vastgelegd. Bij producten die meerdere bewerkingen nodig hebben, wordt de volgorde bepaald op basis van de onderlinge samenhang van de maten.

    Zagen op lengte en onder hoek

    Het zagen wordt gepland volgens de eisen voor lengte en hoek in de technische tekening. Vooral bij dunwandige en open doorsneden helpt een goede ondersteuning van het onderdeel om maatafwijkingen en vervorming te beperken.

    Verbindings- en bewerkingsdetails

    Montage- en verbindingsdetails worden beoordeeld op basis van de opbouw van de doorsnede en de toepassing. Producten die een regelmatig gatenpatroon in de flenzen nodig hebben, worden met een passende matrijs apart bewerkt op de lijn met excenterpersen.

    Eindcontrole en bescherming van het oppervlak

    De volgorde van de mechanische bewerking wordt bepaald door de oppervlakteafwerking en de gebruiksomstandigheden. Bij afgewerkte onderdelen worden de lengte, de positie van de gaten, de zaagvlakken en de algehele vorm gecontroleerd.

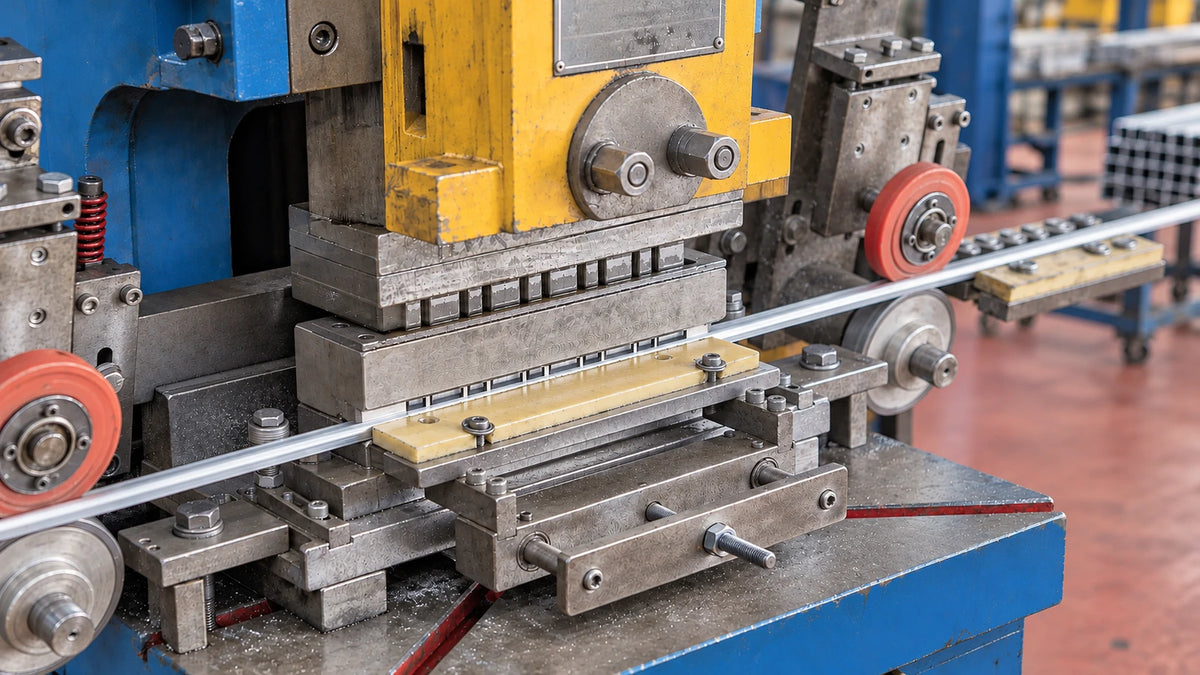
  4. Ponsen van flenzen met een excenterpers

    In de flenzen van aluminium profielen met flenzen ponsen wij gaten en openingen die bij de toepassing van het product passen. Het profiel wordt gecontroleerd doorgevoerd; het ponsen gebeurt met een set stempel en matrijs die bij de doorsnede past.

    Ponsen van flenzen met een excenterpers
    Ponsen van flenzen met een excenterpers

    Ponsmatrijs passend bij de doorsnede

    De flensbreedte, de wanddikte en de gewenste gatvorm worden samen beoordeeld. De matrijs en de instellingen worden gekozen op basis van de geometrie van het profiel.

    Regelmatige gatafstand

    Vorm, positie en steek van de gaten worden per model gepland. Met de instellingen voor doorvoer en uitlijning wordt een regelmatig gatenpatroon over de hele lengte van het profiel nagestreefd.

    Behoud van de profielvorm

    Tijdens de bewerking wordt het profiel met passende geleiders en steunen gevoerd. De doorvoer wordt gecontroleerd, zodat de flenzen niet worden ingedrukt of verbogen en het profiel recht blijft.

    Controle van gaten en bramen

    Aan het einde worden de opening, de positie en de randen van de gaten gecontroleerd. Waar nodig wordt ontbraamd en wordt het profiel klaargemaakt voor de volgende productiestap.

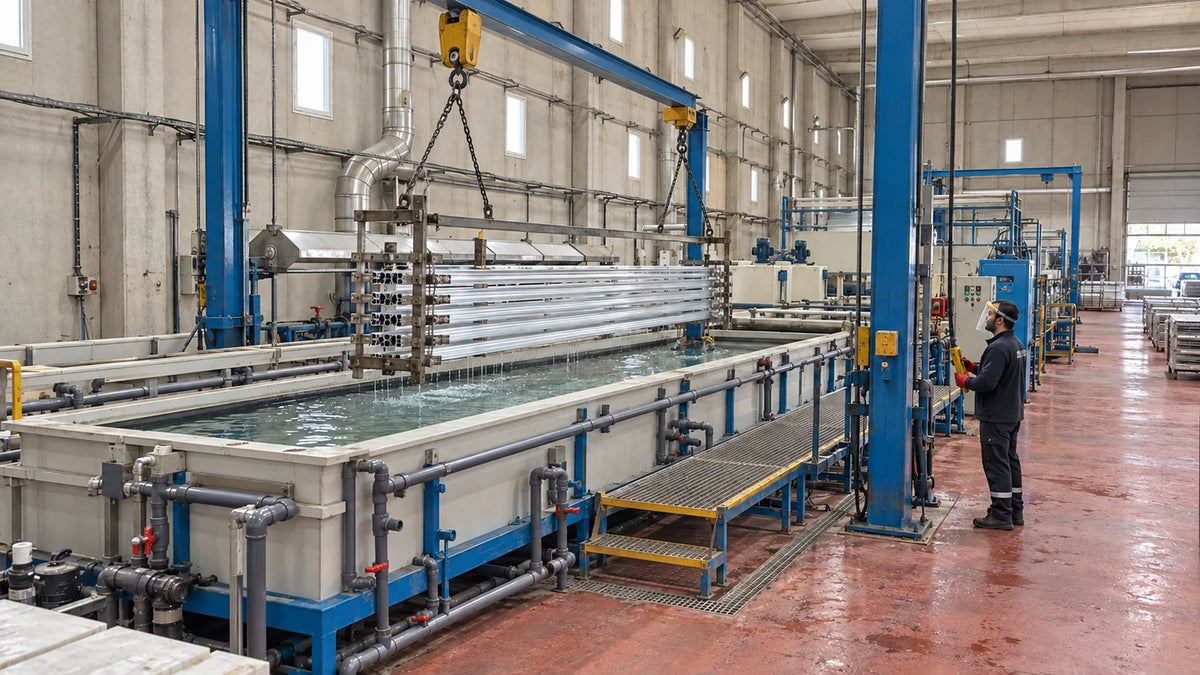
  5. Anodiseerlijn

    Anodiseren is een elektrochemisch proces dat een gecontroleerde oxidelaag op het aluminium oppervlak vormt. Deze laag is één geheel met het metaal en verhoogt onder de juiste omstandigheden de bestendigheid tegen corrosie en slijtage, terwijl het metalen uiterlijk van het aluminium behouden blijft.

    Anodiseerlijn
    Anodiseerlijn

    Voorbehandeling van het oppervlak

    Vóór het anodiseren wordt het profieloppervlak gereinigd en voorbehandeld. Omdat bij anodiseren het karakter van het onderliggende metaal zichtbaar blijft, bepaalt de oorspronkelijke oppervlaktekwaliteit van het profiel het eindresultaat.

    Gecontroleerde oxidelaag

    De eigenschappen van de oxidelaag worden bepaald door de gebruiksomstandigheden van het product. Laagdikte, gewenst oppervlak en de technische functie van het onderdeel worden samen beoordeeld; ook het effect van de laag op de maten bij pas- en verbindingsvlakken wordt meegenomen.

    Kleur en gelijkmatig oppervlak

    De keuze voor naturel of gekleurd anodiseren wordt gemaakt op basis van het gewenste uiterlijk en de technische geschiktheid. Omdat legering, voorbehandeling en procesomstandigheden de uiteindelijke tint kunnen beïnvloeden, wordt de kleur aan de hand van een monster vastgelegd.

    Sealen en eindcontrole

    Door sealen volgens het procesplan worden de poriën in de oxidelaag gesloten. Bij de eindcontrole worden uiterlijk, kleurovereenkomst en laageigenschappen beoordeeld; de profielen worden in een verpakking die het oppervlak beschermt klaargemaakt voor de volgende stap.

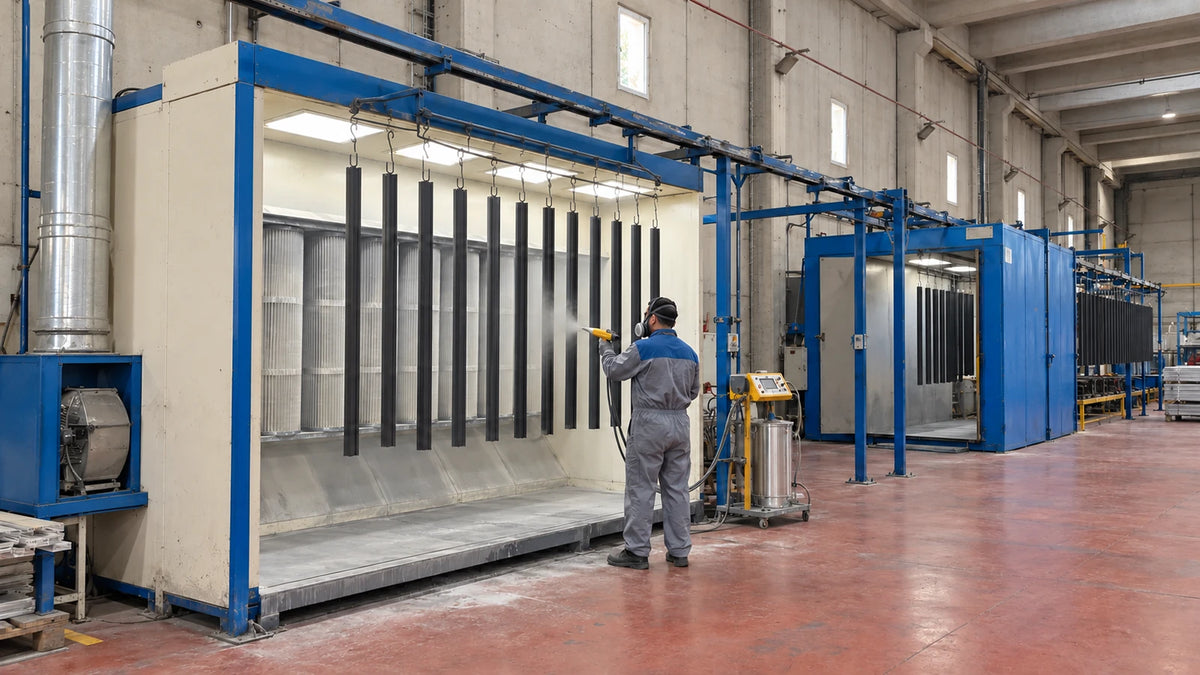
  6. Poedercoatinstallatie

    Elektrostatische poedercoating is een coatingmethode die aluminium profielen kleur en oppervlaktetextuur geeft. De poederdeeltjes worden elektrostatisch op het oppervlak aangebracht en in de oven onder de juiste omstandigheden uitgehard tot een coatinglaag.

    Poedercoatinstallatie
    Poedercoatinstallatie

    Keuze van kleur en coatingsysteem

    De kleuropties worden beoordeeld op basis van RAL-referenties en de eisen van het project. Naast de kleurcode worden ook de glansgraad, de oppervlaktetextuur en het gebruik binnen of buiten vastgelegd.

    Voorbehandeling vóór het coaten

    Het verwijderen van olie, vuil en ongewenste resten van het oppervlak is de basis van het poedercoaten. Na de voorbehandeling worden de profielen gespoeld en gedroogd; deze voorbereiding ondersteunt de hechting en de prestaties van de coating.

    Elektrostatisch aanbrengen en uitharden

    Het poeder hecht door elektrostatische lading aan het oppervlak; hoeken, kanalen en uitsparingen van de doorsnede worden beoordeeld op een goede verdeling van de coating. De profielen worden uitgehard bij de temperatuur en de tijd die het poeder technisch vereist.

    Oppervlaktecontrole en overeenkomst tussen onderdelen

    Gecoate profielen worden beoordeeld op uiterlijk, kleur, glansgraad en gelijkmatigheid van de coating. Bij pas- en montagevlakken wordt rekening gehouden met het effect van de laagdikte op de functionele maten; voor herhaalbestellingen worden de gegevens van kleur, textuur en glansgraad bewaard.

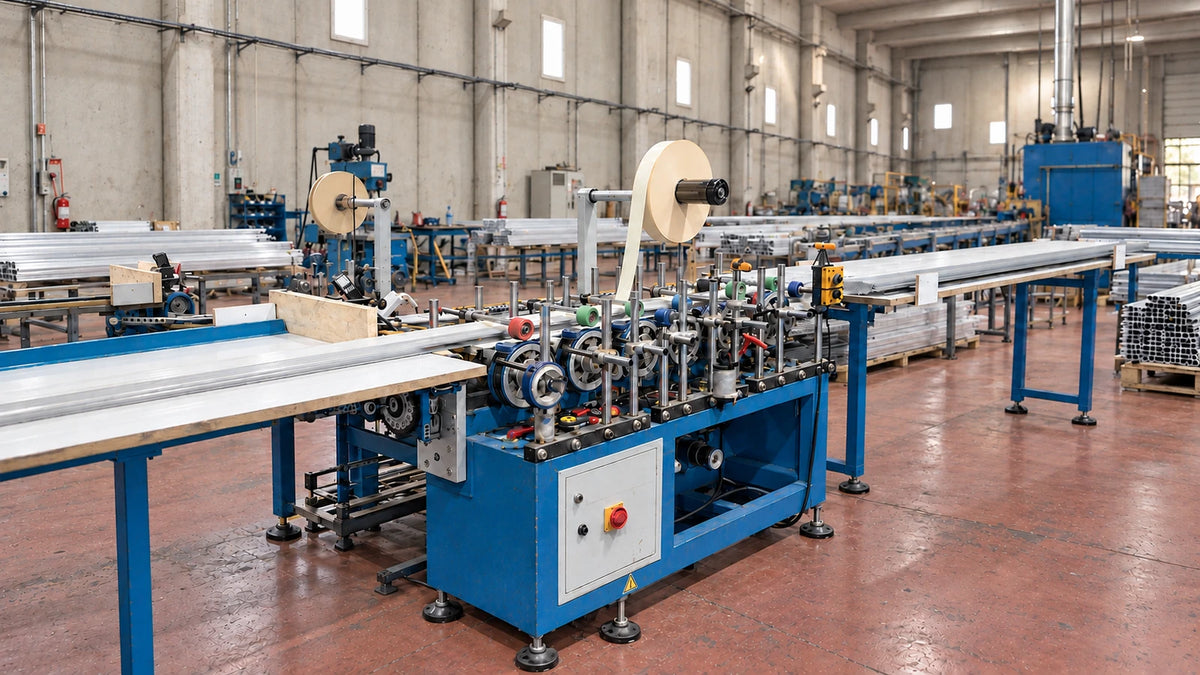
  7. Oppervlaktebescherming en kleefband

    Afhankelijk van de toepassing voorzien wij profielen van een beschermfolie of van een kleefband voor de montage. Soort tape, breedte en het vlak waarop de tape komt, worden gekozen op basis van de afwerking en de toepassing van het profiel.

    Oppervlaktebescherming en kleefband
    Oppervlaktebescherming en kleefband

    Beschermfolie

    Er wordt een folie aangebracht die het decoratieve oppervlak helpt te beschermen tegen schuren tijdens transport, opslag en montage. De hecht- en verwijdereigenschappen van de folie worden afgestemd op de afwerking van het profiel.

    Kleefband voor de montage

    Bij modellen die bedoeld zijn voor montage met tape wordt een kleefband of dubbelzijdige tape op het betreffende vlak aangebracht. De keuze hangt af van de afwerking van het profiel, de ondergrond waarop het wordt gekleefd en de omstandigheden bij de montage.

    Schoon oppervlak, gelijkmatig aangebracht

    Het vlak waarop de tape komt, wordt schoon en droog gehouden. Terwijl het profiel tussen de geleiders doorloopt, drukken rollen de tape gelijkmatig langs de vastgelegde lijn op het oppervlak.

    Uitlijning van de tape en controle van het oppervlak

    Breedte, positie en hechting van de tape worden gecontroleerd. Kreukels, overstekende randen en losse delen worden beoordeeld, en het profiel wordt klaargemaakt voor het verpakken.

  8. Krimpfolie per profiel

    Elk profiel gaat afzonderlijk door de machine en wordt in folie verpakt. Door de profielen apart te verpakken, wordt direct contact met andere onderdelen tijdens opslag en transport beperkt.

    Krimpfolie per profiel
    Krimpfolie per profiel

    Stuk voor stuk doorvoeren

    Elk onderdeel, ook profielen met een kleine doorsnede, wordt afzonderlijk in de machine gevoerd. Steunen aan in- en uitvoer zorgen dat het profiel soepel doorloopt en recht blijft.

    Folie passend bij de doorsnede

    De folie en de machine-instellingen worden afgestemd op de doorsnede, de lengte en het oppervlak van het profiel. Het doel is een gelijkmatige verpakking rond elk afzonderlijk profiel.

    Controle van folie en uiteinden

    De verpakking wordt gecontroleerd op volledigheid, losse folie of scheuren, en de uiteinden worden nagekeken. Voor punten die tijdens het transport kwetsbaar kunnen zijn, wordt beoordeeld of extra bescherming nodig is.

    Klaarmaken voor verzending

    De afzonderlijk verpakte profielen worden per bestelling geteld en gegroepeerd. Na de buitenverpakking en de etikettering worden ze klaargezet voor verzending.

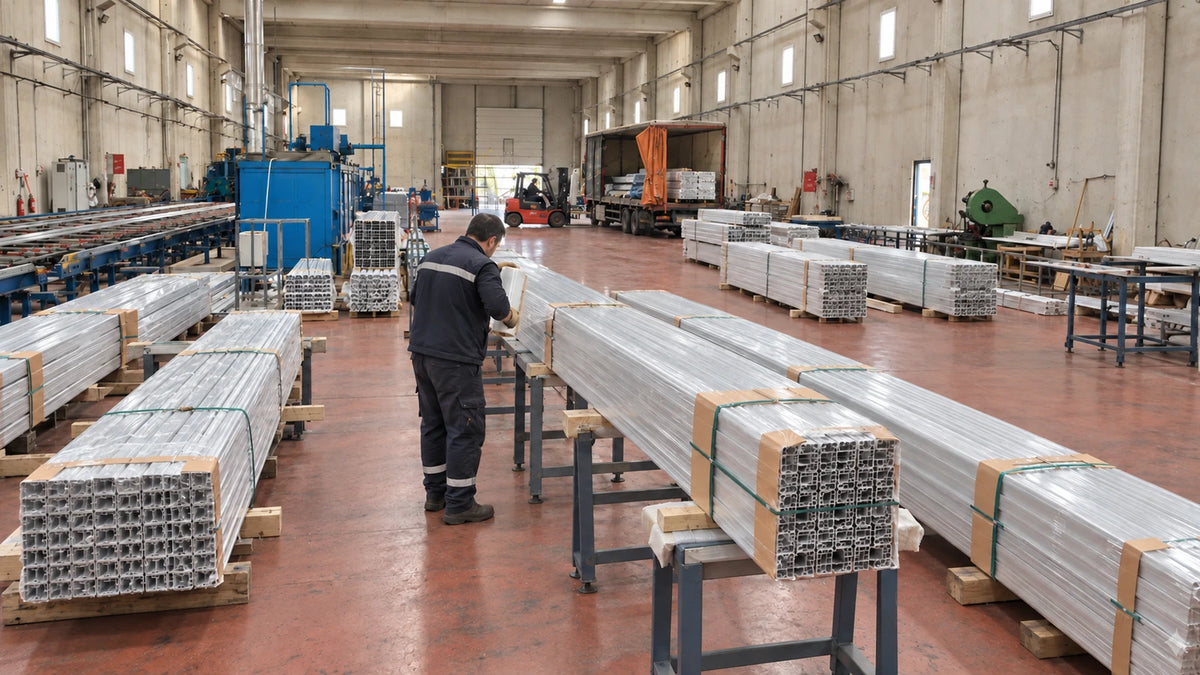
  9. Verpakking en verzending

    Verpakking en verzending worden zo gepland dat de eigenschappen die in de productie zijn bereikt behouden blijven tot het product bij de klant is. De lengte, de opbouw van de doorsnede en de oppervlakteafwerking van de profielen bepalen de keuze van de juiste verpakking.

    Verpakking en verzending
    Verpakking en verzending

    Controle van de bestelling vóór verzending

    De producten worden vergeleken met de bestelling op profieltype, lengte, kleur, oppervlaktebehandeling en hoeveelheid. Bij zendingen met verschillende producten wordt gegroepeerd om het risico op verwisseling te beperken.

    Oppervlaktebescherming die bij het product past

    Het beschermmateriaal en de verpakkingswijze worden gekozen op basis van de oppervlakte-eigenschappen van het profiel. Bij geanodiseerde en gepoedercoate oppervlakken is het belangrijk dat het verpakkingsmateriaal bij de afwerking past.

    Verpakkingsindeling en etikettering

    Het gewicht, de lengte en de manier van transport van de pakken worden samen beoordeeld. Voor de etikettering worden bestelgegevens zoals profielcode, lengte, kleur en hoeveelheid gebruikt.

    Verzendplanning en laden

    De verzending wordt gepland op basis van het leveradres, de transportwijze en het moment waarop de bestelling gereed is. Wensen voor deelleveringen of speciale verpakking worden bij de planning van de bestelling vastgelegd.

Kwaliteitscontrole en productieplanning

Onze aanpak van kwaliteit

Kwaliteit is voor ons onderdeel van elke productiestap, van de beoordeling van de technische tekening tot het verzendklaar maken. Dat maatnauwkeurigheid, het gewenste oppervlak en de functie op elkaar aansluiten, heeft voorrang bij de eerste bestelling en bij herhaalproductie.

Criteria die tijdens de productie worden bewaakt

Maten van de doorsnede, wanddikte, lengte, rechtheid en uiterlijk van het oppervlak worden per product beoordeeld. Bij gecoate producten worden kleur en oppervlak gecontroleerd; bij bewerkte onderdelen de gaten, de verbindingen en de vorm na bewerking. Bij producten met tape of afzonderlijke verpakking wordt ook gecontroleerd of die goed is aangebracht.

Een productieverloop dat zich naar het product richt

Niet elk profiel doorloopt dezelfde bewerkingen. Anodiseren en poedercoaten zijn bij de meeste producten alternatieve oppervlakteopties. Of bewerken en ponsen vóór of na het coaten gebeuren en of tape en afzonderlijke verpakking nodig zijn, wordt gepland volgens de technische eisen van het product.

Aanvragen voor speciale profielen en seriematige productie

U kunt ons uw technische tekening, de toepassing, de benodigde lengte en hoeveelheid en, indien bekend, uw wensen voor legering en oppervlak sturen. Samen stellen wij de planning voor matrijs, mechanische bewerking, oppervlaktebehandeling en levering op volgens de eisen van uw bestelling.

Producten en contact

Producten

Welk profiel zoekt u?

Bekijk ledprofielen, profielen voor pvc-wandpanelen in marmerlook, gipsplaatprofielen en plinten.

Winkelwagen

Uw winkelwagen is leeg.

Producten bekijken