Náš strojní park

Devět fází od matrice po expedici

Od nástrojárny po expedici: výrobní a dokončovací fáze, které pro váš profil plánujeme, a co v každé z nich sledujeme a kontrolujeme.

Fáze výroby

Jakými fázemi profil prochází?

Vyrábíme hliníkové profily se standardními i zvláštními průřezy pro potřeby různých odvětví. Každou fázi výroby, od návrhu matrice a protlačování po povrchovou úpravu a expedici, řídíme podle technických požadavků na produkt.

Vhodný výrobní postup plánujeme po společném posouzení technického výkresu, použití a požadavků na objednávku. Usilujeme o rozměrovou přesnost, kvalitu povrchu a stálost při opakovaných objednávkách.

Ne každý profil prochází všemi operacemi. Eloxování a práškové lakování jsou alternativní varianty povrchové úpravy. Zda se obrábění a děrování provádí před povrchovou úpravou, nebo po ní, a zda je potřeba páskování a jednotlivé balení, se plánuje podle technických požadavků na produkt.
  1. Nástrojárna

    Rozměrová přesnost, funkce a stálost výroby hliníkového profilu začínají správně navrženou matricí. Kromě standardních profilů posuzujeme i poptávky zvláštních průřezů podle technických výkresů a požadavků zákazníků na použití.

    Nástrojárna
    Nástrojárna

    Technický výkres a vyrobitelnost

    Vnější rozměry profilu, tloušťky stěn, dutiny a detaily spojů se posuzují spolu se systémem, ve kterém bude profil použit. Úzké drážky, tenké stěny a rozdíly tloušťky v průřezu se hodnotí z hlediska vyrobitelnosti. V této fázi se upřesňují požadované tolerance a požadavky na povrch.

    Tok kovu při návrhu matrice

    Geometrie matrice se navrhuje tak, aby hliník postupoval průřezem rovnoměrně. Při návrhu se společně posuzuje stavba průřezu, zvolená slitina a podmínky lisování a zohledňuje se i vliv pozdější povrchové úpravy na rozměry pro nasazení a spoje.

    Zkušební výroba a kontrola průřezu

    Vzorky profilu ze zkušební výroby se porovnávají s technickým výkresem. Hodnotí se kritické rozměry, rozložení tloušťky stěn, přímost a vzhled povrchu; v případě potřeby se provádějí úpravy matrice a nastavení procesu.

    Údržba matric a opakovaná výroba

    Opotřebení a usazeniny vznikající během provozu mohou ovlivnit rozměry profilu. Čištění, kontrola a údržba matric jsou součástí stálosti výroby; údaje o průřezu a revizích se uchovávají pro opakované objednávky.

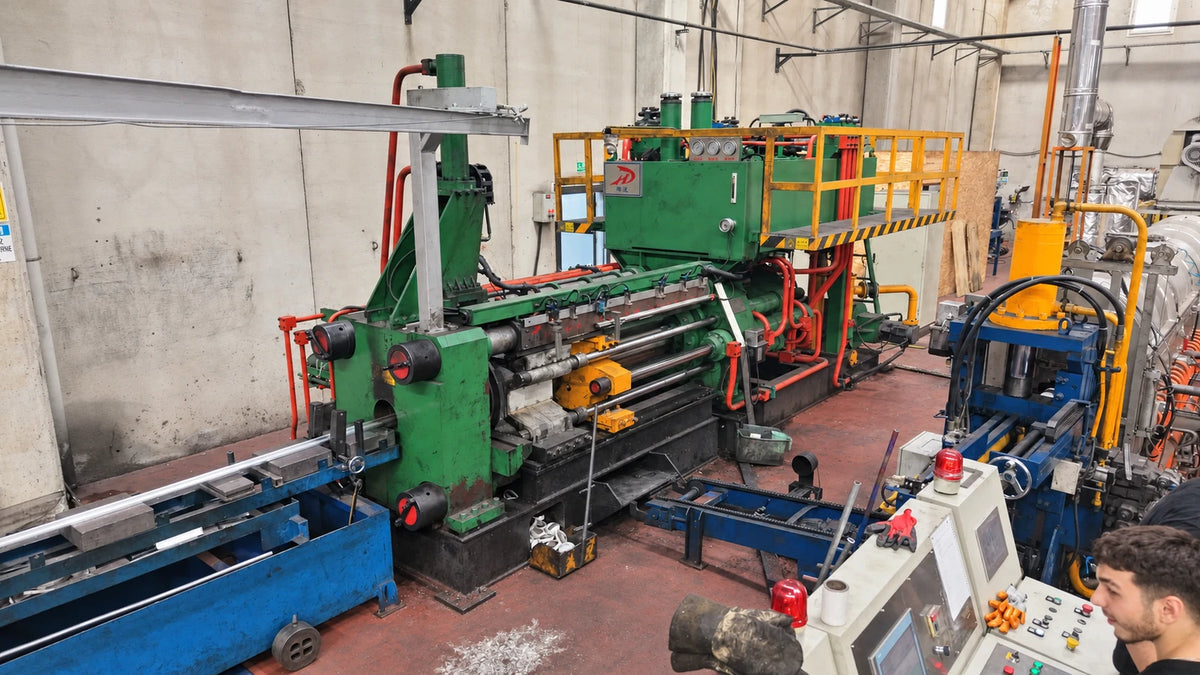
  2. Linka lisu pro protlačování

    Protlačování je hlavní výrobní fáze, ve které hliník získává navržený průřez. Čep (billet) ohřátý na vhodnou teplotu se tlakem lisu protlačí matricí a získá tvar profilu. Naším cílem jsou profily v určených rozměrech a s vlastnostmi vhodnými pro opakovanou výrobu.

    Linka lisu pro protlačování
    Linka lisu pro protlačování

    Volba slitiny a příprava výroby

    Slitina se volí s ohledem na požadované mechanické vlastnosti, povrchovou úpravu a prostředí použití. Před zahájením výroby se zohlední průřez profilu, požadované délky, množství a navazující operace.

    Řízené lisování

    Teplota, výstupní rychlost a tok materiálu při lisování přímo ovlivňují geometrii profilu a kvalitu povrchu. Procesní podmínky se nastavují tak, aby se tenké i silné části průřezu tvořily rovnoměrně.

    Chlazení a rovnání

    Profily vystupující z lisu se chladí za podmínek, které vyžaduje slitina a cílové mechanické vlastnosti. Natahováním a rovnáním se odstraňují geometrické odchylky, jako je prohnutí a zkroucení.

    Řezání na délku a mechanické vlastnosti

    Profily se řežou na délky uvedené v objednávce. U tepelně vytvrditelných slitin se mechanické vlastnosti zlepšují stárnutím; po kontrole délky, průřezu, přímosti a povrchu postupují profily do další fáze.

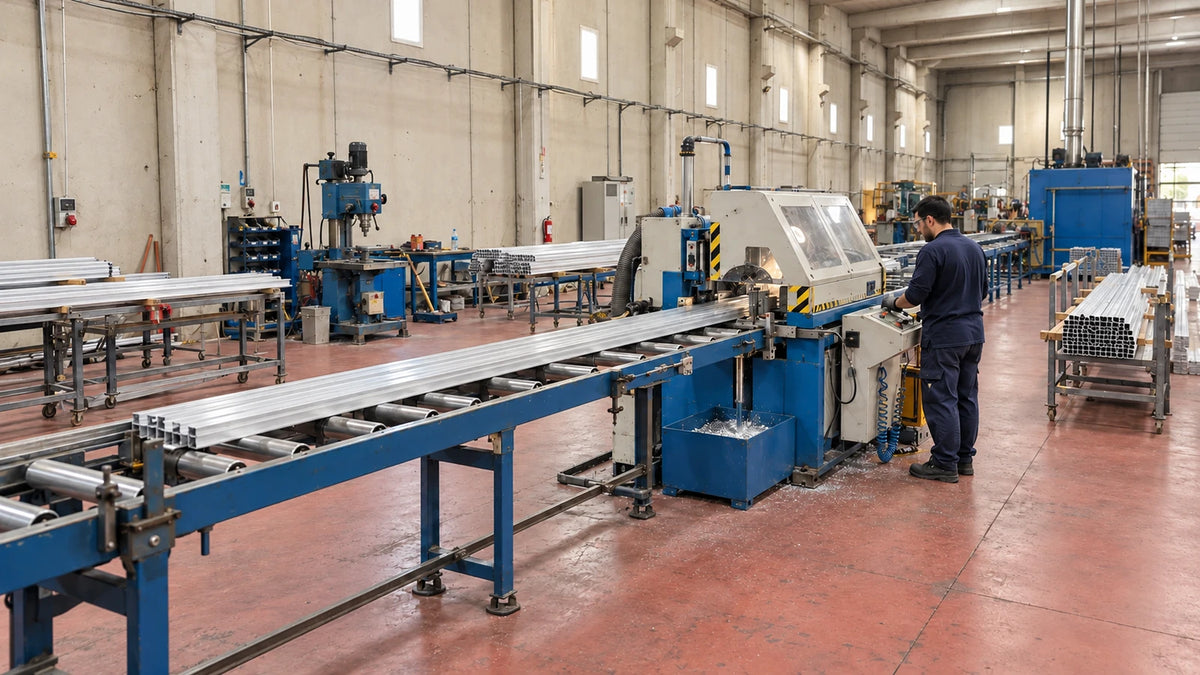
  3. Obráběcí linka

    Obrábění připravuje protlačený profil na rozměry a detaily potřebné pro konečné použití. Řezání na délku a pod úhlem, detaily spojů a další požadavky na obrábění se plánují podle technického výkresu. Modely, které vyžadují sériové děrování křídel, se zařazují na linku výstředníkových lisů.

    Obráběcí linka
    Obráběcí linka

    Plánování operací podle technického výkresu

    Obráběná místa, referenční rozměry a tolerance se upřesňují před výrobou. U produktů, které vyžadují více operací, se pořadí stanoví s ohledem na vzájemný vztah rozměrů.

    Řezání na délku a pod úhlem

    Řezy se plánují podle požadavků na délku a úhel z technického výkresu. Správné podepření dílu, zejména u tenkostěnných a otevřených průřezů, pomáhá omezit rozměrové odchylky a deformace.

    Detaily spojů a obrábění

    Montážní detaily a detaily spojů se posuzují podle stavby průřezu a účelu použití. Produkty, které vyžadují pravidelné uspořádání otvorů v ramenech, se zpracovávají samostatně na lince výstředníkových lisů s vhodnou matricí.

    Výstupní kontrola a ochrana povrchu

    Pořadí obrábění se určuje podle povrchové úpravy a podmínek konečného použití. U hotových dílů se kontroluje délka, poloha otvorů, řezné plochy a celkový tvar.

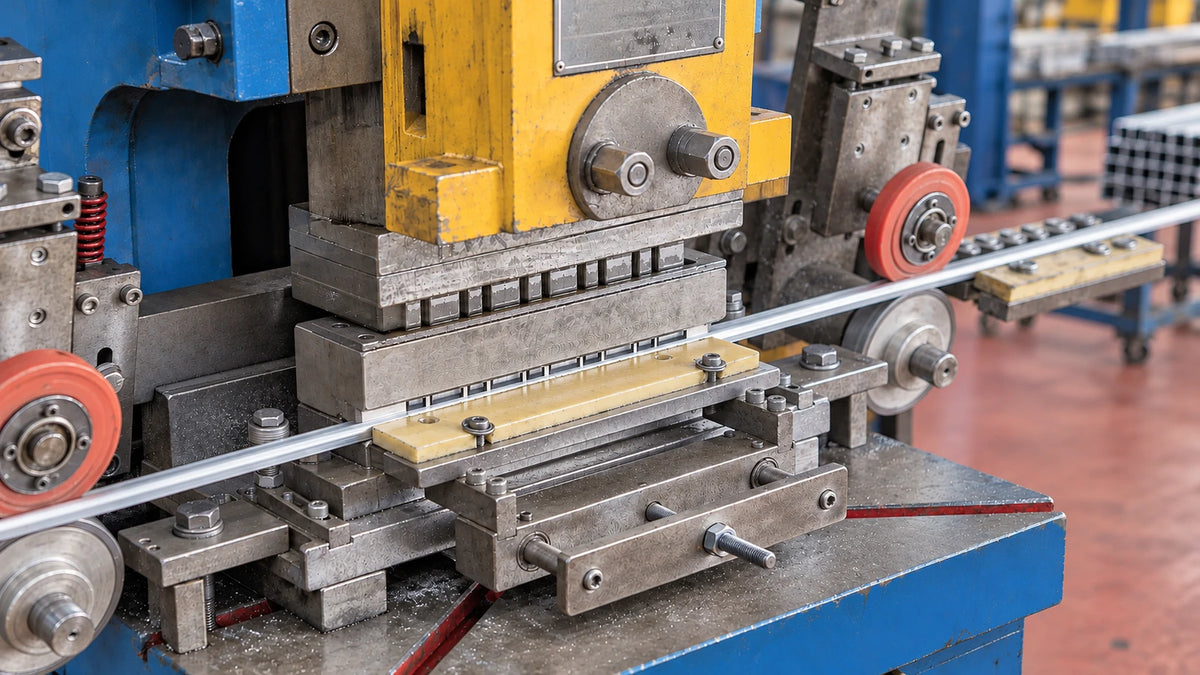
  4. Děrování křídel na výstředníkovém lisu

    Do křídel hliníkových profilů s rameny vytváříme otvory a výřezy odpovídající použití produktu. Profil se posouvá řízeně a děrování probíhá sadou razníku a matrice přizpůsobenou průřezu.

    Děrování křídel na výstředníkovém lisu
    Děrování křídel na výstředníkovém lisu

    Děrovací matrice přizpůsobená průřezu

    Šířka ramene, tloušťka stěny a požadovaný tvar otvoru se posuzují společně. Matrice a nastavení se volí podle geometrie daného profilu.

    Pravidelné rozteče otvorů

    Tvar, poloha a rozteč otvorů se plánují podle modelu produktu. Nastavením posuvu a vyrovnání se dosahuje pravidelného uspořádání otvorů po celé délce profilu.

    Zachování tvaru profilu

    Profil je během operace veden vhodnými vodítky a podpěrami. Podávání se kontroluje, aby se ramena nepromáčkla ani neohnula a profil zůstal přímý.

    Kontrola otvorů a otřepů

    Na konci operace se kontroluje velikost, poloha a hrany otvorů. Po odstranění potřebných otřepů se profil připraví na další výrobní fázi.

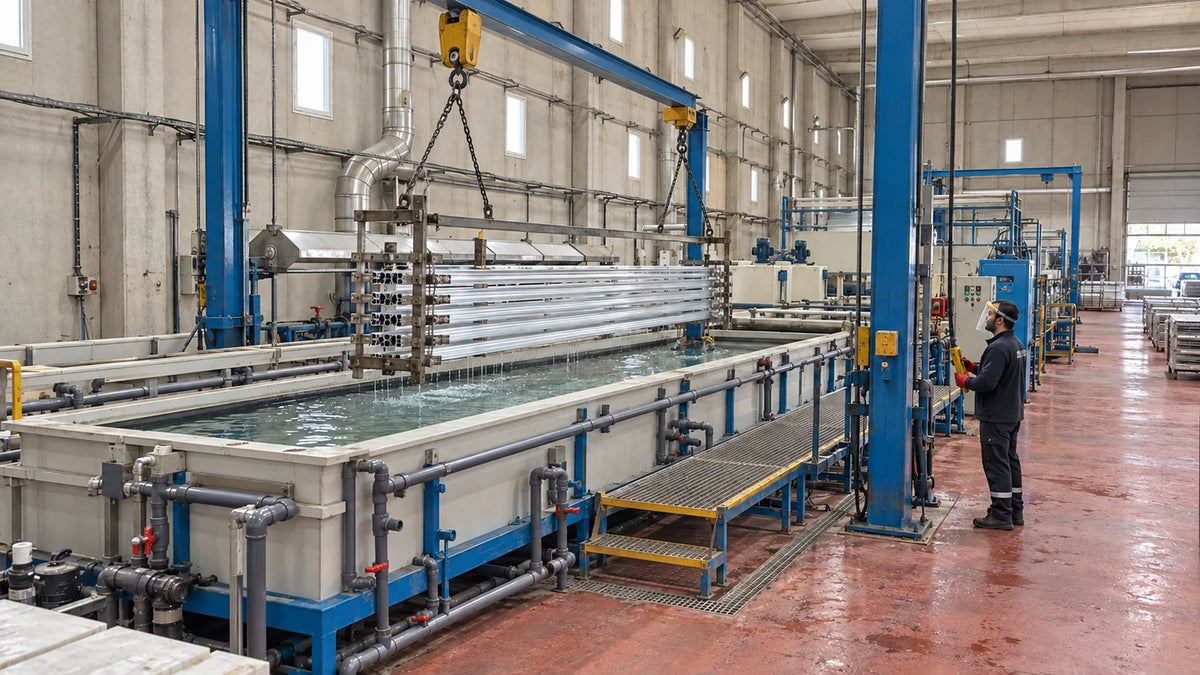
  5. Eloxovací linka

    Eloxování je elektrochemický proces, který na povrchu hliníku vytváří řízenou oxidickou vrstvu. Tato vrstva je součástí samotného kovu a za vhodných podmínek zvyšuje odolnost proti korozi a opotřebení při zachování kovového vzhledu hliníku.

    Eloxovací linka
    Eloxovací linka

    Příprava povrchu

    Před eloxováním prochází povrch profilu čištěním a předúpravou. Protože eloxování ponechává charakter povrchu kovu viditelný, výchozí kvalita povrchu profilu rozhoduje o konečném vzhledu.

    Řízená oxidická vrstva

    Vlastnosti oxidické vrstvy se určují podle podmínek použití produktu. Tloušťka vrstvy, požadavky na povrch a technická funkce dílu se posuzují společně a zohledňuje se vliv vrstvy na rozměry v místech nasazení a spojů.

    Barva a jednotnost povrchu

    Volba přírodního nebo barevného eloxu se řídí požadovaným vzhledem a technickou vhodností. Protože slitina, příprava povrchu a podmínky procesu mohou ovlivnit konečný odstín, požadovaná barva se upřesňuje na vzorku.

    Utěsnění a výstupní kontrola

    Póry oxidické vrstvy se uzavírají utěsněním podle plánu procesu. Při výstupní kontrole se hodnotí vzhled, shoda barvy a vlastnosti vrstvy a profily se v obalu chránícím povrch připravují na další fázi.

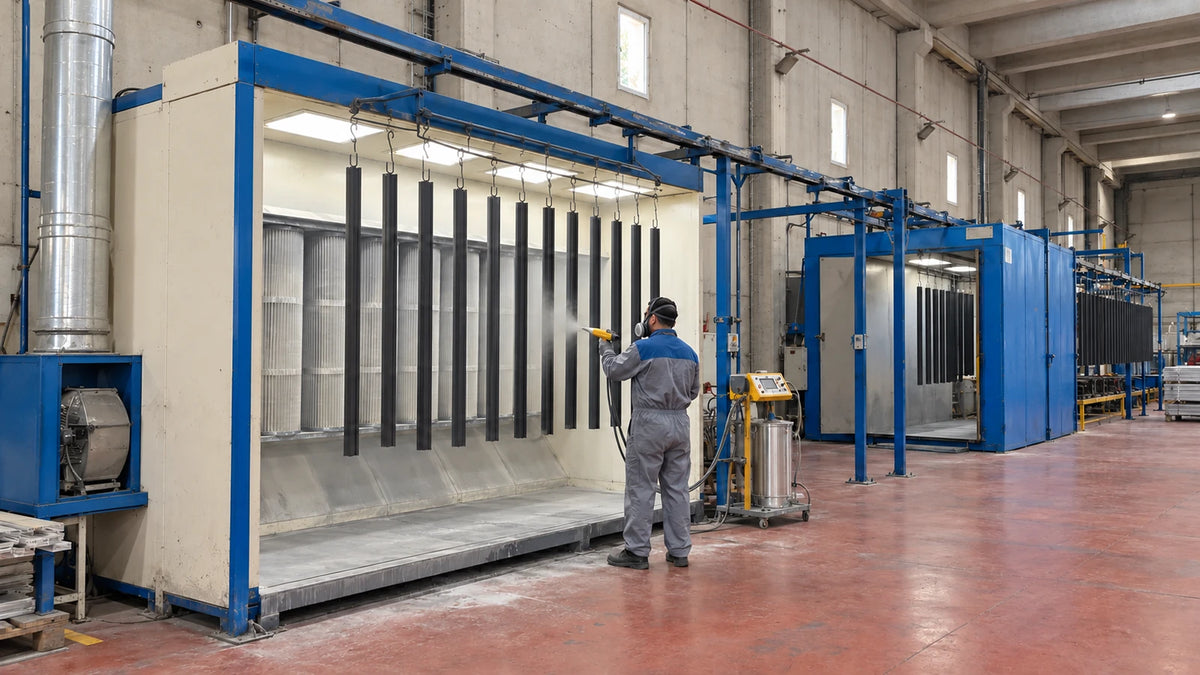
  6. Lakovna pro práškové lakování

    Práškové lakování je metoda povrchové úpravy, která hliníkovým profilům dává barvu a texturu povrchu. Částice práškové barvy se na povrch nanášejí elektrostaticky a vytvrzují se v peci za vhodných podmínek, čímž vznikne povlak.

    Lakovna pro práškové lakování
    Lakovna pro práškové lakování

    Určení barvy a lakovacího systému

    Barevné varianty se posuzují podle vzorníku RAL a požadavků projektu. Kromě kódu barvy se upřesňuje i stupeň lesku, textura povrchu a použití v interiéru nebo exteriéru.

    Příprava povrchu před lakováním

    Odstranění oleje, nečistot a nevhodných zbytků z povrchu je základem lakování. Po předúpravě se profily oplachují a suší; tato příprava podporuje přilnavost barvy a vlastnosti povlaku.

    Elektrostatické nanášení a vytvrzování

    Prášková barva přilne k povrchu díky elektrostatickému náboji; rohy, drážky a prohlubně průřezu se posuzují z hlediska rozložení povlaku. Profily se vytvrzují při teplotě a po dobu, které odpovídají technickým podmínkám barvy.

    Kontrola povrchu a shoda mezi díly

    U lakovaných profilů se hodnotí vzhled, barva, lesk a rovnoměrnost povlaku. V místech nasazení a montáže se zohledňuje vliv tloušťky povlaku na funkční rozměry; údaje o barvě, textuře a lesku se uchovávají pro opakované objednávky.

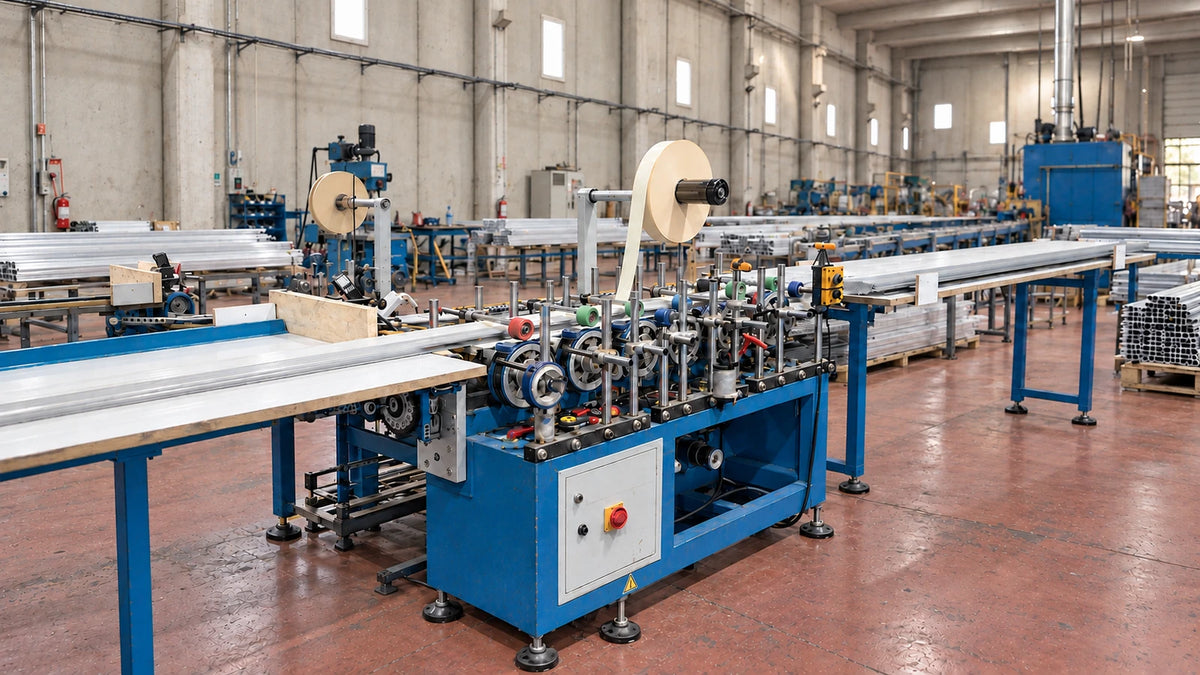
  7. Ochrana povrchu a nanášení lepicí pásky

    Podle účelu použití profily opatřujeme ochrannou fólií nebo lepicí páskou usnadňující montáž. Typ a šířka pásky a plocha, na kterou se nanáší, se volí podle povrchové úpravy a použití profilu.

    Ochrana povrchu a nanášení lepicí pásky
    Ochrana povrchu a nanášení lepicí pásky

    Ochranná fólie na povrch

    Nanáší se fólie, která pomáhá chránit dekorativní povrch proti odření při přepravě, skladování a montáži. Přilnavost a snadné odstranění fólie se volí podle povrchové úpravy profilu.

    Lepicí páska pro montáž

    U modelů určených pro montáž na pásku se na příslušnou plochu nanáší lepicí nebo oboustranná páska. Volba závisí na povrchové úpravě profilu, podkladu, na který se bude lepit, a podmínkách montáže.

    Čistý povrch, rovnoměrné nanesení

    Plocha pro nanesení musí být čistá a suchá. Když profil prochází mezi vodítky, válečky pásku rovnoměrně přitlačí k povrchu podél určené linie.

    Kontrola polohy pásky a povrchu

    Kontroluje se šířka, poloha a přilnutí pásky. Posuzují se zvlnění, přesahy přes hranu a nedostatečně přilepená místa; profil se poté připraví na balení.

  8. Balení jednotlivých profilů do smršťovací fólie

    Každý profil prochází strojní linkou samostatně a balí se do fólie. Jednotlivé balení pomáhá omezit přímý kontakt povrchu s ostatními díly při skladování a přepravě.

    Balení jednotlivých profilů do smršťovací fólie
    Balení jednotlivých profilů do smršťovací fólie

    Podávání po jednom kuse

    Každý díl, včetně profilů s malým průřezem, se do stroje podává samostatně. Podpěry na vstupu a výstupu zajišťují plynulý posuv a přímost profilu.

    Fólie přizpůsobená průřezu

    Fólie a nastavení stroje se volí podle průřezu, délky a povrchu profilu. Cílem je rovnoměrné zabalení každého jednotlivého profilu.

    Kontrola fólie a konců

    Kontroluje se celistvost obalu, zda fólie není volná nebo roztržená, a oblasti konců. Posuzuje se potřeba dodatečné ochrany míst, která mohou být při přepravě citlivá.

    Příprava k expedici

    Jednotlivě zabalené profily se podle objednávky spočítají a seskupí. Po dokončení vnějšího balení a označení se zařadí do expedice.

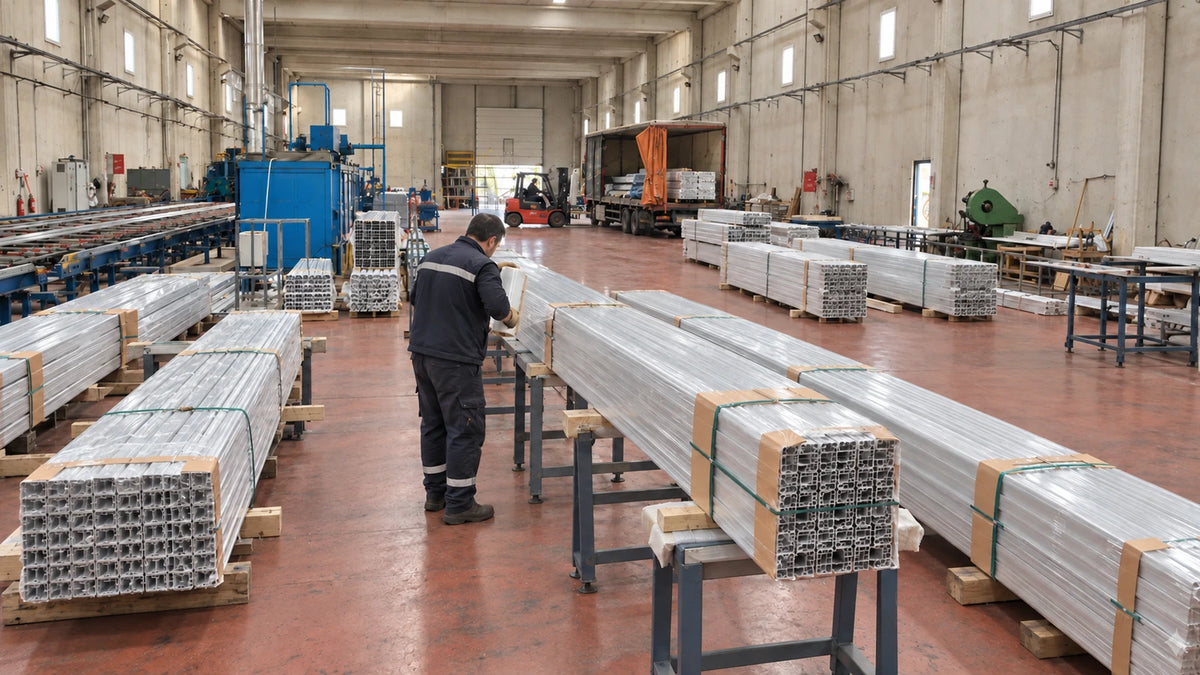
  9. Balení a expedice

    Balení a expedice se plánují tak, aby vlastnosti produktu dosažené ve výrobě zůstaly zachovány až do doručení zákazníkovi. Při volbě vhodného obalu je důležitá délka profilů, stavba průřezu a povrchová úprava.

    Balení a expedice
    Balení a expedice

    Kontrola objednávky před expedicí

    Produkty se porovnávají s objednávkou z hlediska typu profilu, délky, barvy, povrchové úpravy a množství. U zásilek s různými produkty se položky seskupují, aby se snížilo riziko záměny.

    Ochrana povrchu podle produktu

    Ochranný materiál a způsob balení se volí podle vlastností povrchu profilu. U eloxovaných a práškově lakovaných povrchů je důležitá snášenlivost obalového materiálu s povrchovou úpravou.

    Uspořádání balení a označení

    Hmotnost, délka a způsob manipulace s baleními se posuzují společně. Produkty se označují podle údajů z objednávky, jako je kód profilu, délka, barva a množství.

    Plánování expedice a nakládka

    Expedice se plánuje s ohledem na dodací adresu, způsob přepravy a termín připravenosti objednávky. Požadavky na dílčí dodávky nebo zvláštní balení se upřesňují při plánování objednávky.

Kontrola kvality a plánování výroby

Náš přístup ke kvalitě

Kvalitu řešíme ve všech fázích výroby, od posouzení technického výkresu po přípravu expedice. Rozměrová přesnost, požadovaný povrch a vhodnost pro použití jsou naší prioritou u první objednávky i při opakované výrobě.

Kritéria sledovaná během výroby

Rozměry průřezu, tloušťka stěny, délka, přímost a vzhled povrchu se hodnotí podle produktu. U produktů s povrchovou úpravou se kontroluje barva a povrch, u obráběných dílů otvory, spoje a tvar po obrábění. U produktů s páskou a jednotlivě balených se kontroluje i kvalita provedení.

Výrobní postup podle produktu

Ne každý profil prochází stejnými operacemi. Eloxování a práškové lakování jsou u většiny produktů alternativní varianty povrchové úpravy. Zda se obrábění a děrování provádí před povrchovou úpravou, nebo po ní, a zda je potřeba páskování a jednotlivé balení, se plánuje podle technických požadavků na produkt.

Poptávky zvláštních profilů a sériové výroby

Pošlete nám technický výkres, oblast použití, potřebnou délku a množství a případně požadavky na slitinu a povrch. Plán matrice, obrábění, povrchové úpravy a dodání připravíme společně podle požadavků vaší objednávky.

Produkty a kontakt

Produkty

Jaký profil hledáte?

Prohlédněte si LED profily, lišty pro PVC obkladové panely v imitaci mramoru, profily pro sádrokarton a soklové lišty.

Košík

Váš košík je prázdný.

Prohlédnout produkty