İstehsal avadanlığımız

Qəlibdən göndərməyə doqquz mərhələ

Qəlib emalatxanasından göndərməyə qədər profiliniz üçün planlaşdırdığımız istehsal və son emal mərhələləri; hər mərhələdə nəyə baxdığımız və nəyi yoxladığımız.

İstehsal avadanlığı

Profil hansı mərhələlərdən keçir?

Müxtəlif sektorların ehtiyacları üçün standart və xüsusi kəsikli alüminium profillər istehsal edirik. Qəlib dizaynından ekstruziyaya, səth emalından göndərməyə qədər istehsalın hər mərhələsini məhsulun texniki tələblərinə görə həll edirik.

Texniki çertyoju, istifadə sahəsini və sifariş gözləntilərini birlikdə qiymətləndirərək uyğun istehsal prosesini planlaşdırırıq. Ölçü dəqiqliyi, səth keyfiyyəti və təkrar sifarişlərdə sabitlik hədəfi ilə işləyirik.

Hər profil bütün əməliyyatlardan keçmir. Anodlaşdırma və elektrostatik toz boya alternativ səth seçimləridir. Mexaniki emal və deşmənin örtükdən əvvəl və ya sonra aparılması, lentləmə və tək qablaşdırma ehtiyacı məhsulun texniki tələblərinə görə planlaşdırılır.
  1. Qəlib emalatxanası

    Alüminium profilin ölçü dəqiqliyi, funksiyası və istehsaldakı davamlılığı düzgün hazırlanmış qəliblə başlayır. Standart profil ehtiyacları ilə yanaşı müştərilərimizin texniki çertyojlarına və istifadə gözləntilərinə görə xüsusi kəsik sorğularını da nəzərdən keçiririk.

    Qəlib emalatxanası
    Qəlib emalatxanası

    Texniki çertyoj və istehsal oluna bilmə

    Profilin xarici ölçüləri, divar qalınlıqları, boşluqları və birləşmə detalları istifadə olunacağı sistemlə birlikdə yoxlanılır. Dar kanallar, nazik divarlar və kəsik içindəki qalınlıq fərqləri istehsal oluna bilmə baxımından qiymətləndirilir. Tələb olunan dözümlər və səth gözləntiləri bu mərhələdə dəqiqləşdirilir.

    Qəlib dizaynında metal axını

    Qəlibin həndəsəsi alüminiumun kəsik boyunca balanslı irəliləməsini təmin edəcək şəkildə hazırlanır. Dizaynda kəsiyin quruluşu, seçilən ərinti və presləmə şərtləri birlikdə qiymətləndirilir; sonrakı səth emallarının keçirmə və birləşmə ölçülərinə təsiri də nəzərə alınır.

    Sınaq istehsalı və kəsik yoxlaması

    Sınaq istehsalından götürülən profil nümunələri texniki çertyojla müqayisə edilir. Kritik ölçülər, divar qalınlığının paylanması, xətti forma və səth görünüşü qiymətləndirilir; lazım olduqda qəlib düzəlişləri və proses tənzimləmələri aparılır.

    Qəlibə qulluq və təkrar istehsal

    İstifadə zamanı yaranan aşınma və çöküntülər profilin ölçülərinə təsir edə bilər. Qəliblərin təmizlənməsi, yoxlanması və qulluğu istehsal davamlılığının hissəsidir; təkrar sifarişlərdə kəsik və yenilənmə məlumatları qorunur.

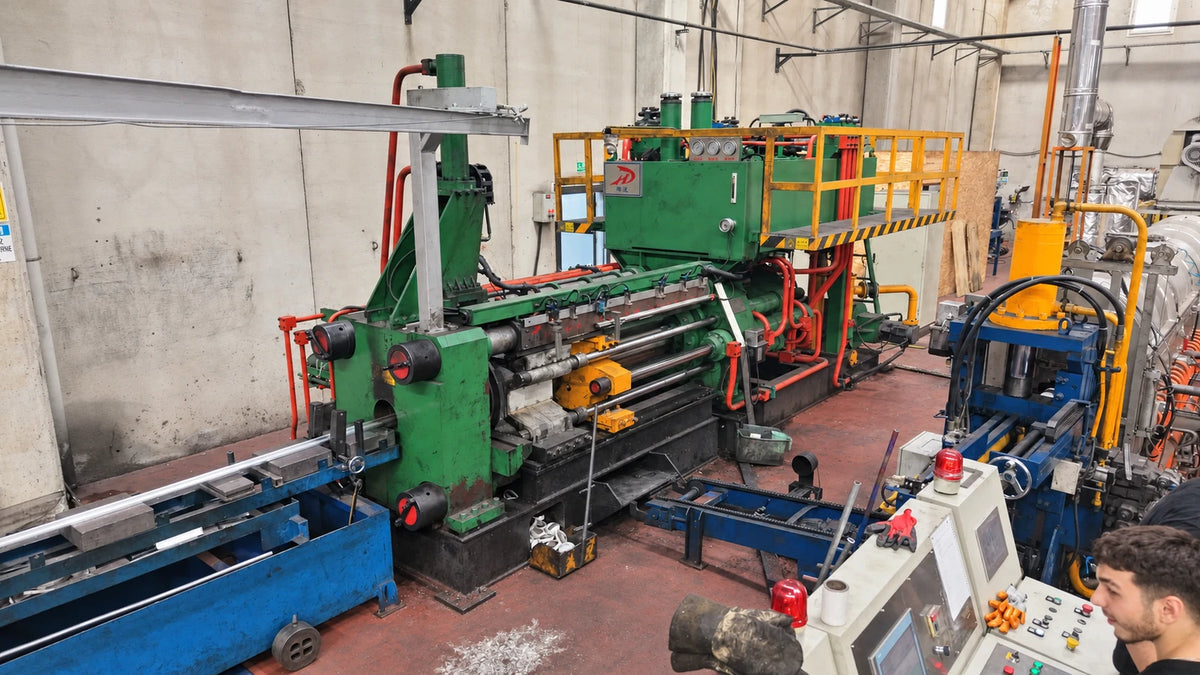
  2. Ekstruziya pres xətti

    Ekstruziya alüminiumun nəzərdə tutulan kəsiyə çevrildiyi əsas istehsal mərhələsidir. Uyğun temperatura gətirilən billet pres təzyiqi ilə qəlibdən keçirilərək profil formasını alır. Hədəfimiz müəyyən edilmiş ölçülərdə və təkrar istehsala uyğun xüsusiyyətlərdə profil əldə etməkdir.

    Ekstruziya pres xətti
    Ekstruziya pres xətti

    Ərinti seçimi və istehsal hazırlığı

    Ərinti gözlənilən mexaniki xüsusiyyətlər, səth emalları və istifadə mühiti birlikdə qiymətləndirilərək seçilir. İstehsala başlamazdan əvvəl profil kəsiyi, tələb olunan uzunluqlar, miqdar və sonrakı əməliyyatlar nəzərə alınır.

    Nəzarətli presləmə

    Presləmə zamanı temperatur, çıxış sürəti və material axını profilin həndəsəsinə və səth keyfiyyətinə birbaşa təsir edir. Proses şərtləri kəsiyin nazik və qalın hissələrinin balanslı formalaşmasını dəstəkləyəcək şəkildə tənzimlənir.

    Soyutma və düzləndirmə

    Presdən çıxan profillər ərintinin və hədəflənən mexaniki xüsusiyyətlərin tələb etdiyi şəraitdə soyudulur. Dartma və düzləndirmə ilə əyilmə və burulma kimi həndəsi sapmaların aradan qaldırılması hədəflənir.

    Uzunluq kəsimi və mexaniki xüsusiyyətlər

    Profillər sifarişdə müəyyən edilən uzunluqlara kəsilir. İstilik emalı ilə bərkiyən ərintilərdə süni köhnəltmə ilə mexaniki xüsusiyyətlər yaxşılaşdırılır; uzunluq, kəsik, düzlük və səth yoxlamalarından sonra növbəti mərhələyə keçilir.

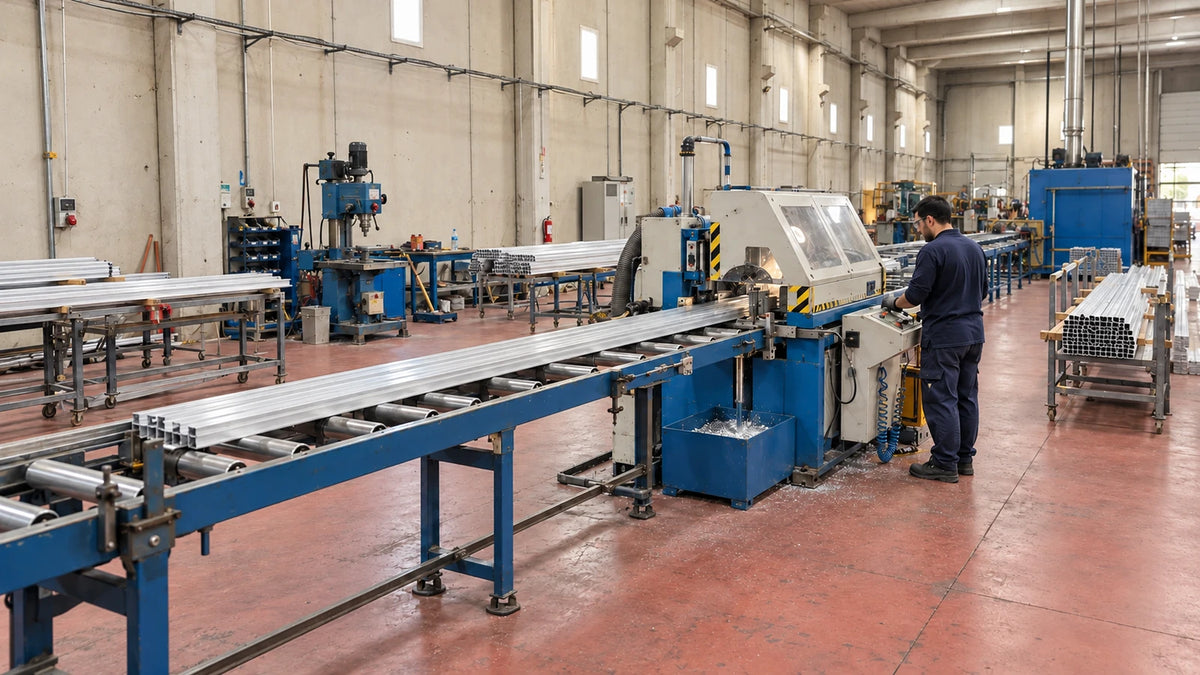
  3. Mexaniki emal xətti

    Mexaniki emal ekstruziya ilə əldə edilən profilin son istifadəsinə uyğun ölçü və detallara hazırlanmasını təmin edir. Uzunluq və bucaq kəsimləri, birləşmə detalları və digər emal sorğuları texniki çertyoj üzrə planlaşdırılır. Qanadlarda seriyalı deşmə tələb edən modellər isə eksantrik pres xəttinə yönəldilir.

    Mexaniki emal xətti
    Mexaniki emal xətti

    Texniki çertyoja görə əməliyyat planlaşdırılması

    Emal olunacaq zonalar, istinad ölçüləri və dözümlər istehsaldan əvvəl dəqiqləşdirilir. Bir neçə əməliyyat tələb edən məhsullarda əməliyyat ardıcıllığı ölçülərin bir-biri ilə əlaqəsi nəzərə alınaraq qurulur.

    Uzunluq və bucaq kəsimləri

    Kəsimlər texniki çertyojdakı uzunluq və bucaq tələblərinə görə planlaşdırılır. Xüsusilə nazik divarlı və açıq kəsiklərdə hissənin uyğun şəkildə dəstəklənməsi ölçü sapmalarını və deformasiyanı azaltmağa kömək edir.

    Birləşmə və emal detalları

    Montaj və birləşmə detalları kəsiyin quruluşuna və istifadə məqsədinə görə qiymətləndirilir. Qanadlarda nizamlı deşik düzülüşü tələb edən məhsullar uyğun qəliblə eksantrik pres xəttində ayrıca emal olunur.

    Son yoxlama və səthin qorunması

    Mexaniki emal ardıcıllığı səth örtüyünə və son istifadə şərtlərinə görə müəyyən edilir. Tamamlanan hissələrdə uzunluq, deşik yerləri, kəsim səthləri və ümumi forma yoxlanılır.

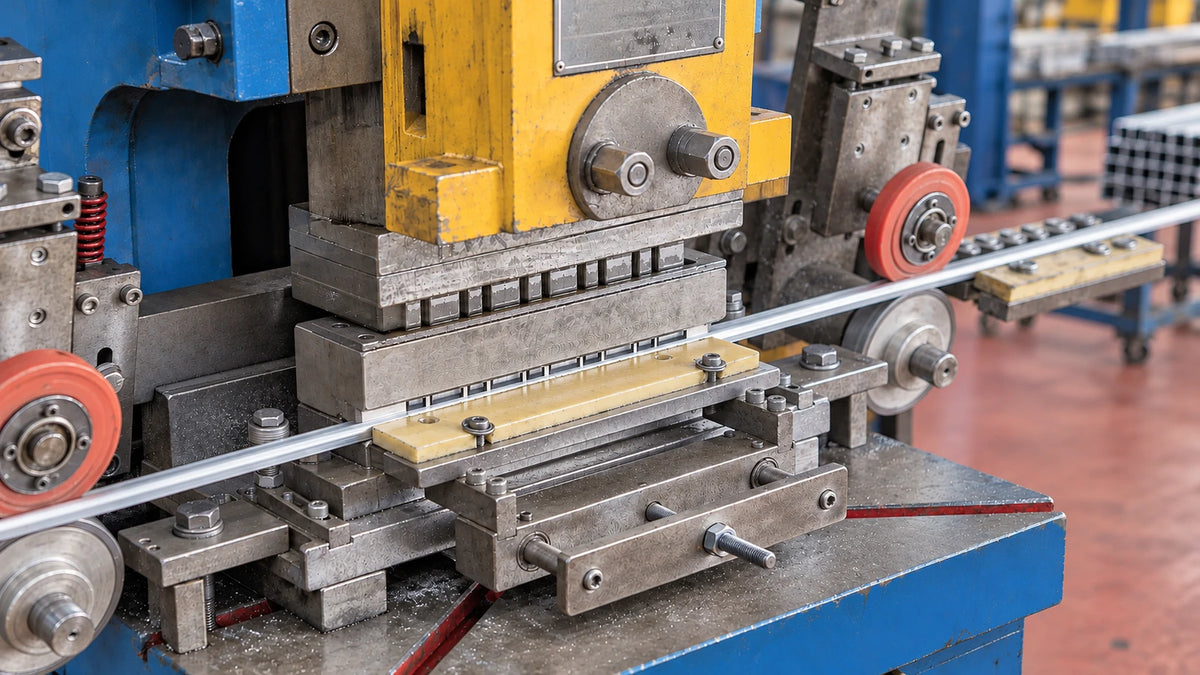
  4. Eksantrik preslə qanadın deşilməsi

    Qanadlı alüminium profillərin qanadlarında məhsulun istifadəsinə uyğun deşik və açıqlıqlar yaradırıq. Profil nəzarətli şəkildə irəlilədilir; deşmə kəsiyə uyğun zımba və qəlib dəsti ilə aparılır.

    Eksantrik preslə qanadın deşilməsi
    Eksantrik preslə qanadın deşilməsi

    Kəsiyə uyğun deşmə qəlibi

    Profilin qanad eni, divar qalınlığı və istənilən deşik forması birlikdə qiymətləndirilir. İstifadə olunacaq qəlib və tənzimləmələr müvafiq profilin həndəsəsinə görə müəyyən edilir.

    Nizamlı deşik aralıqları

    Deşiklərin forması, yeri və təkrarlanma aralığı məhsul modelinə görə planlaşdırılır. İrəliləmə və hizalama tənzimləmələri ilə profil boyunca nizamlı deşik düzülüşü hədəflənir.

    Profil formasının qorunması

    Profil əməliyyat zamanı uyğun istiqamətləndirici və dayaqlarla yönəldilir. Qanadlarda əzilmə, əyilmə və xətti forma itkisi yaranmaması üçün vermə düzülüşü yoxlanılır.

    Deşik və çapaq yoxlaması

    Əməliyyatın sonunda deşiklərin açıqlığı, yeri və kənarları yoxlanılır. Lazımi çapaq təmizləmə işləri tamamlanaraq profil növbəti istehsal mərhələsinə hazırlanır.

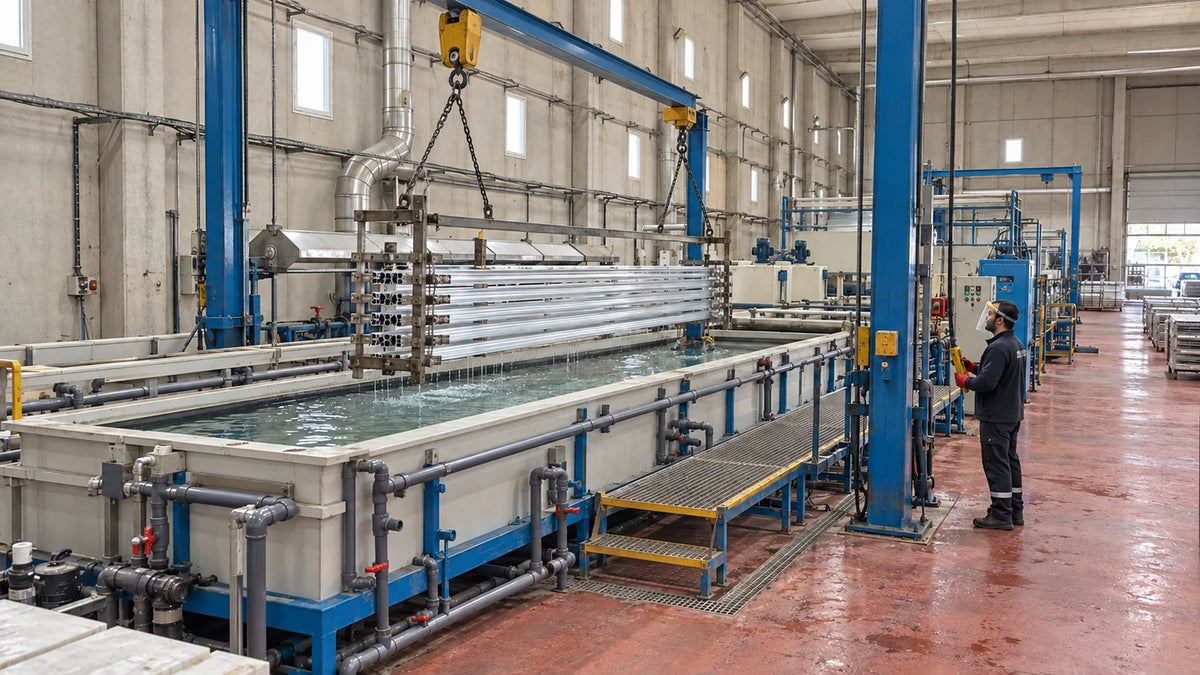
  5. Anodlaşdırma xətti

    Anodlaşdırma alüminium səthində nəzarətli oksid təbəqəsi yaradan elektrokimyəvi əməliyyatdır. Metalın özü ilə birləşən bu təbəqə uyğun şəraitdə korroziya və aşınma davamlılığını artırır, alüminiumun metal görünüşünü qoruyur.

    Anodlaşdırma xətti
    Anodlaşdırma xətti

    Səthin hazırlanması

    Anodlaşdırmadan əvvəl profilin səthi təmizlik və ilkin hazırlıq mərhələlərindən keçirilir. Anodlaşdırma alt metalın səth xarakterini görünən saxladığı üçün profilin ilkin səth keyfiyyəti son görünüşü müəyyən edir.

    Nəzarətli oksid təbəqəsi

    Oksid təbəqəsinin xüsusiyyətləri məhsulun istifadə şəraitinə görə müəyyən edilir. Örtüyün qalınlığı, səth gözləntisi və hissənin texniki funksiyası birlikdə qiymətləndirilir; keçirmə və birləşmə zonalarında örtüyün ölçülərə təsiri nəzərə alınır.

    Rəng və səth bütövlüyü

    Natural və ya rəngli anodlaşdırma seçimləri istənilən görünüş və texniki uyğunluğa görə qiymətləndirilir. Ərinti, səth hazırlığı və əməliyyat şərtləri son tona təsir edə bildiyi üçün rəng gözləntisi nümunə üzərində dəqiqləşdirilir.

    Bərkitmə əməliyyatı və son yoxlama

    Əməliyyat planına uyğun bərkitmə ilə oksid təbəqəsindəki məsamələr bağlanır. Son yoxlamada görünüş, rəng uyğunluğu və örtük xüsusiyyətləri qiymətləndirilir; profillər səthlərini qoruyacaq qablaşdırma düzülüşü ilə növbəti mərhələyə hazırlanır.

  6. Elektrostatik toz boya müəssisəsi

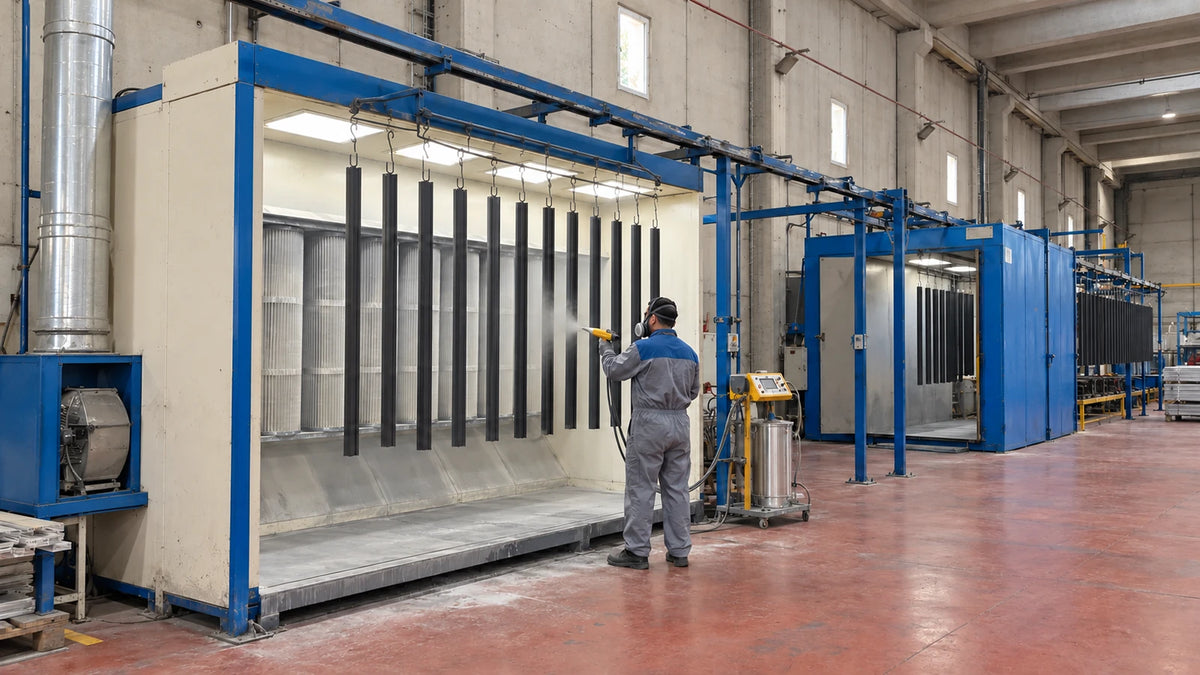
    Elektrostatik toz boya alüminium profillərə rəng və səth teksturası verən örtük üsuludur. Boya hissəcikləri elektrostatik olaraq səthə tətbiq olunur və uyğun soba şəraitində bişirilərək örtük təbəqəsini yaradır.

    Elektrostatik toz boya müəssisəsi
    Elektrostatik toz boya müəssisəsi

    Rəng və örtük sisteminin müəyyən edilməsi

    RAL istinadları və layihə sorğularına uyğun olaraq rəng seçimləri qiymətləndirilir. Rəng kodu ilə yanaşı parlaqlıq dərəcəsi, səth teksturası, daxili və ya xarici mühitdə istifadə məlumatı da dəqiqləşdirilir.

    Örtükdən əvvəl səthin hazırlanması

    Səthin yağ, kir və uyğun olmayan qalıqlardan təmizlənməsi boya tətbiqinin əsasını təşkil edir. İlkin emaldan sonra profillər yaxalanır və qurudulur; bu hazırlıq boyanın tutmasını və örtüyün göstəricilərini dəstəkləyir.

    Elektrostatik tətbiq və bişirmə

    Toz boya elektrostatik yük sayəsində səthə tutur; kəsiyin künc, kanal və girintiləri örtüyün paylanması baxımından qiymətləndirilir. Profillər boyanın texniki şərtlərinə uyğun temperatur və müddətdə bişirilir.

    Səth yoxlaması və hissələr arası uyğunluq

    Boyanan profillərdə görünüş, rəng, parlaqlıq və örtüyün bərabərliyi qiymətləndirilir. Keçirmə və montaj zonalarında boya qalınlığının funksional ölçülərə təsiri nəzərə alınır; təkrar sifarişlərdə rəng, tekstura və parlaqlıq məlumatı qorunur.

  7. Səthin qorunması və yapışqan lentləmə

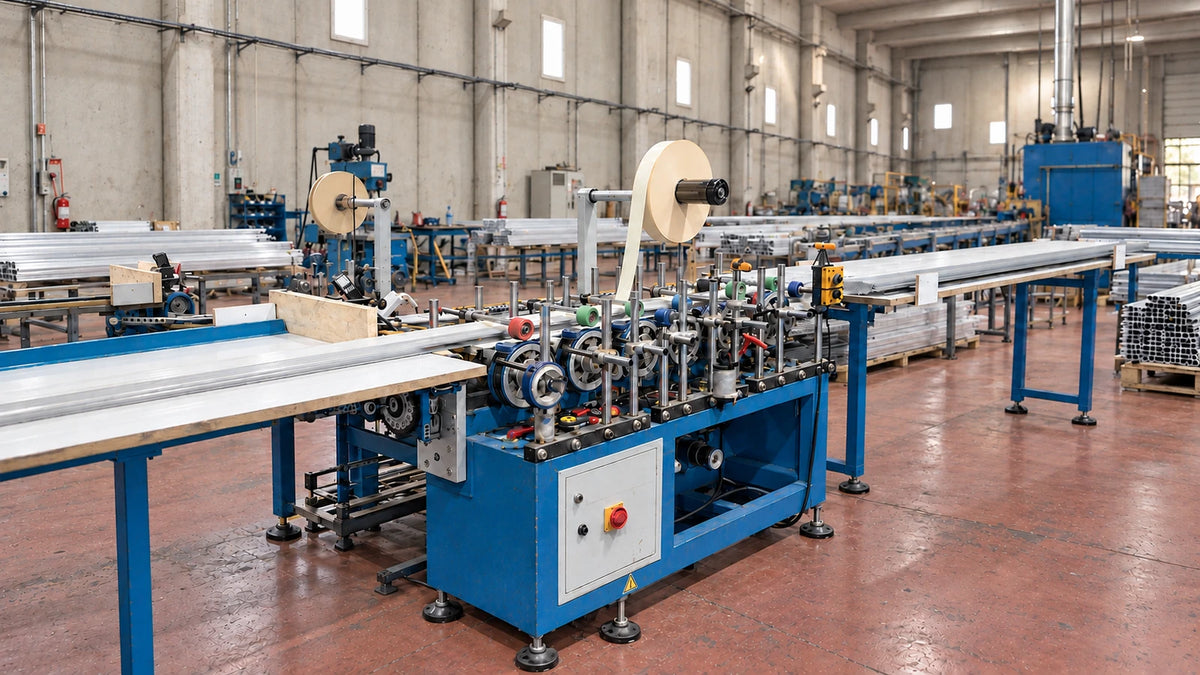
    Profilləri istifadə məqsədinə görə qoruyucu səth təbəqəsi və ya montaja kömək edən yapışqan lentlə hazırlayırıq. Lentin növü, eni və tətbiq olunacağı səth profilin örtüyünə və istifadəsinə görə müəyyən edilir.

    Səthin qorunması və yapışqan lentləmə
    Səthin qorunması və yapışqan lentləmə

    Səth qoruyucu təbəqə

    Dekorativ səthi daşınma, saxlanma və montaj zamanı sürtünmədən qorumağa kömək edən təbəqə tətbiq olunur. Qoruyucu təbəqənin yapışma və çıxarılma xüsusiyyətləri profilin səth örtüyünə uyğun seçilir.

    Montaj üçün yapışqan lent

    Lentlə istifadə üçün hazırlanmış modellərdə müvafiq səthə yapışqan və ya ikitərəfli lent tətbiq olunur. Seçim profilin örtüyü, yapışdırılacağı səth və tətbiq şərtləri birlikdə qiymətləndirilərək aparılır.

    Təmiz səth, düzgün tətbiq

    Tətbiq səthinin təmiz və quru olması təmin edilir. Profil istiqamətləndiricilər arasında irəliləyərkən lent müəyyən edilmiş xətt boyunca vallarla səthə bərabər basılır.

    Lentin hizası və səth yoxlaması

    Lentin eni, yeri və səthə təması yoxlanılır. Qırışma, kənardan çıxma və ya boş qalan zonalar qiymətləndirilir; profil növbəti qablaşdırma mərhələsinə hazırlanır.

  8. Tək profilin termoplyonka ilə qablaşdırılması

    Hər profil təkbaşına maşın xəttindən keçirilərək təbəqə ilə qablaşdırılır. Profillərin ayrı-ayrı sarınması səthin saxlanma və daşınma zamanı digər hissələrlə birbaşa təmasını azaltmağa kömək edir.

    Tək profilin termoplyonka ilə qablaşdırılması
    Tək profilin termoplyonka ilə qablaşdırılması

    Bir-bir vermə

    Kiçik kəsikli profillər daxil olmaqla hər hissə maşına ayrıca verilir. Giriş və çıxış dayaqları profilin düzgün irəliləməsini və xətti formasını qorumasını təmin edir.

    Kəsiyə uyğun təbəqə tətbiqi

    Təbəqə və maşın tənzimləmələri profilin kəsiyinə, uzunluğuna və səth xüsusiyyətinə görə qiymətləndirilir. Qablaşdırmanın tək profil ətrafında nizamlı yaranması hədəflənir.

    Təbəqə və uc yoxlaması

    Qablaşdırmanın bütövlüyü, təbəqədə boşluq və ya cırılma olub-olmaması və uc zonalar yoxlanılır. Daşınma zamanı həssas qala biləcək nöqtələr üçün əlavə qoruma ehtiyacı qiymətləndirilir.

    Göndərməyə hazırlıq

    Bir-bir qablaşdırılan profillər sifarişə görə sayılır və qruplaşdırılır. Lazımi xarici qablaşdırma və etiketləmə tamamlandıqdan sonra göndərmə düzülüşünə alınır.

  9. Qablaşdırma və göndərmə

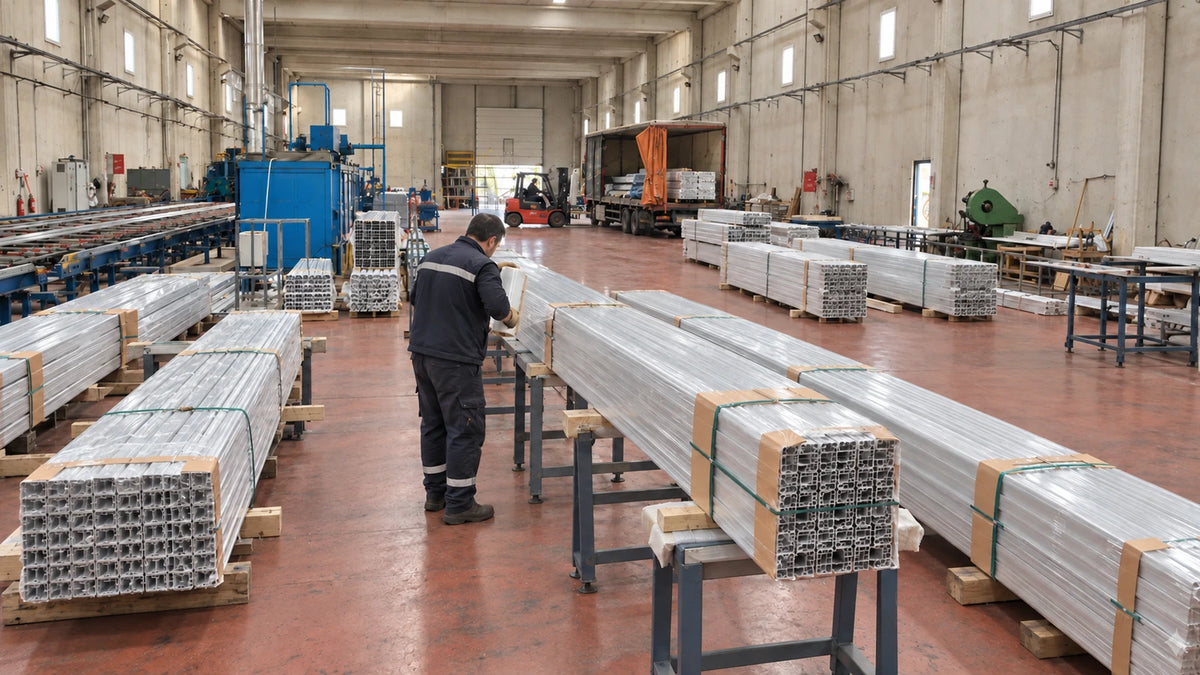
    Qablaşdırma və göndərmə istehsalda əldə edilən məhsul xüsusiyyətlərinin müştəriyə çatana qədər qorunması üçün planlaşdırılır. Profillərin uzunluğu, kəsik quruluşu və səth örtüyü uyğun qablaşdırmanın müəyyən edilməsində vacibdir.

    Qablaşdırma və göndərmə
    Qablaşdırma və göndərmə

    Göndərmədən əvvəl sifariş yoxlaması

    Məhsullar profil tipi, uzunluq, rəng, səth emalı və miqdar baxımından sifarişlə müqayisə edilir. Müxtəlif məhsulların olduğu göndərmələrdə qruplaşdırma aparılaraq qarışıqlıq riski azaldılır.

    Məhsula uyğun səth qoruması

    Qoruyucu material və qablaşdırma düzülüşü profilin səth xüsusiyyətlərinə görə seçilir. Anodlaşdırılmış və boyalı səthlərdə qablaşdırma materialının örtüklə uyğunluğu vacibdir.

    Paket düzülüşü və etiketləmə

    Paketlərin çəkisi, uzunluğu və daşınma üsulu birlikdə qiymətləndirilir. Məhsulların etiketlənməsində profil kodu, uzunluq, rəng və miqdar kimi sifariş məlumatları əsas götürülür.

    Göndərmə planlaşdırılması və yükləmə

    Çatdırılma ünvanı, daşıma üsulu və sifarişin hazır olma vəziyyəti nəzərə alınaraq göndərmə planlaşdırılır. Hissə-hissə çatdırılma və ya xüsusi qablaşdırma sorğuları sifariş planlaşdırılmasında dəqiqləşdirilir.

Keyfiyyətə nəzarət və istehsal planlaşdırılması

Keyfiyyət yanaşmamız

Keyfiyyəti texniki çertyojun qiymətləndirilməsindən göndərmə hazırlığına qədər istehsalın bütün mərhələləri ilə birlikdə nəzərə alırıq. Ölçü dəqiqliyi, səth gözləntisi və istifadə funksiyasının uyğunluğu ilk sifarişdə və təkrar istehsalda prioritetimizdir.

İstehsal boyunca izlənən meyarlar

Kəsik ölçüləri, divar qalınlığı, uzunluq, düzlük və səth görünüşü məhsula görə qiymətləndirilir. Örtüklü məhsullarda rəng və səth xüsusiyyətləri, emal olunmuş hissələrdə deşik, birləşmə və əməliyyatdan sonrakı forma yoxlanılır. Lentli və qablaşdırılmış məhsullarda tətbiqin səliqəsi də yoxlanılır.

Məhsula görə formalaşan istehsal axını

Hər profil eyni əməliyyatlardan keçmir. Anodlaşdırma və toz boya əksər məhsullarda alternativ səth seçimləridir. Mexaniki emal və deşmənin örtükdən əvvəl və ya sonra aparılması, lentləmə və tək qablaşdırma ehtiyacı məhsulun texniki tələblərinə görə planlaşdırılır.

Xüsusi profil və toplu istehsal sorğuları

Texniki çertyojunuzu, istifadə sahəsini, lazımi uzunluq və miqdarı, varsa, ərinti və səth gözləntinizi paylaşa bilərsiniz. Qəlib, mexaniki emal, səth tətbiqi və çatdırılma planını sifarişinizin tələblərinə görə birlikdə quraq.

Məhsullar və əlaqə

Məhsullar

Hansı profili axtarırsınız?

LED, PVC panel, gipskarton və plintus profillərinə baxın.

Səbət

Səbətiniz boşdur.

Məhsullara baxın